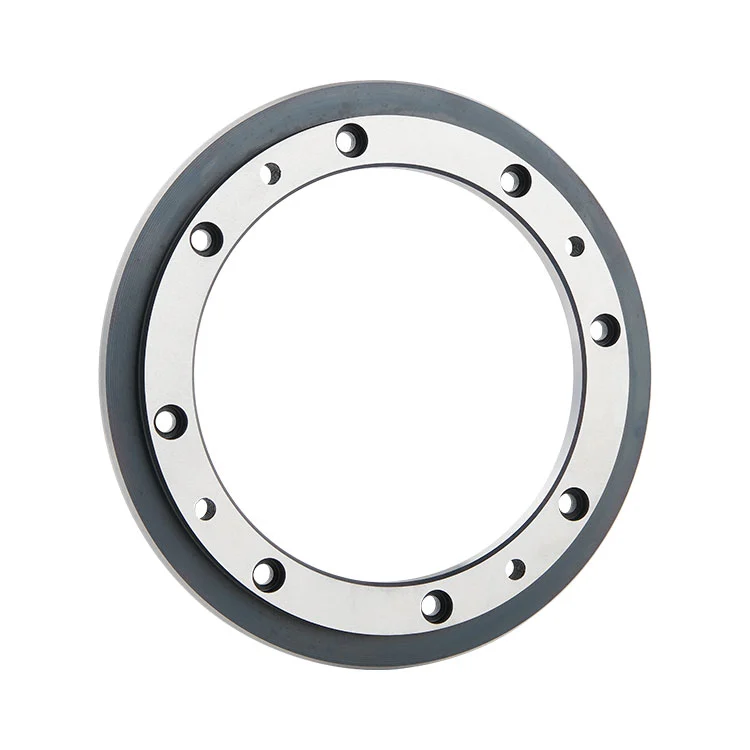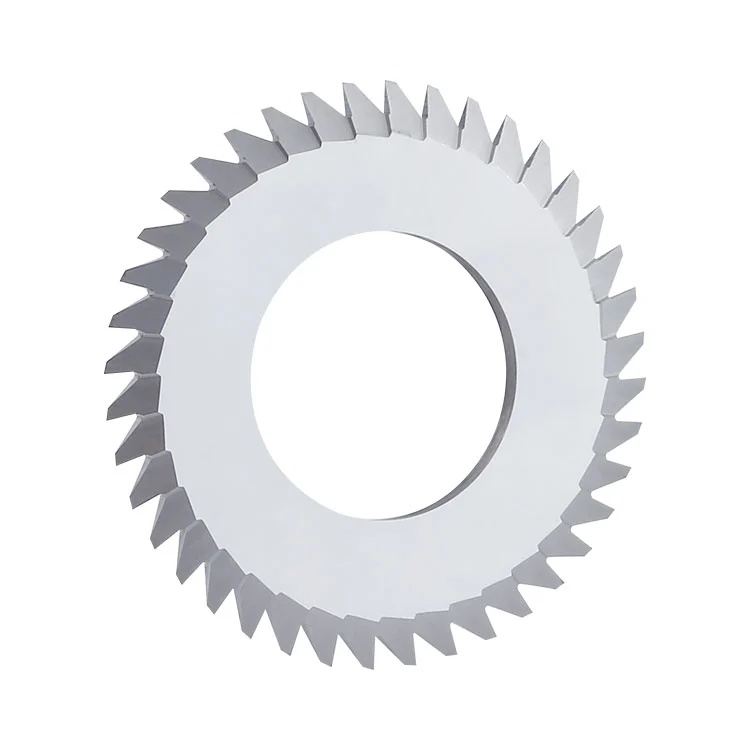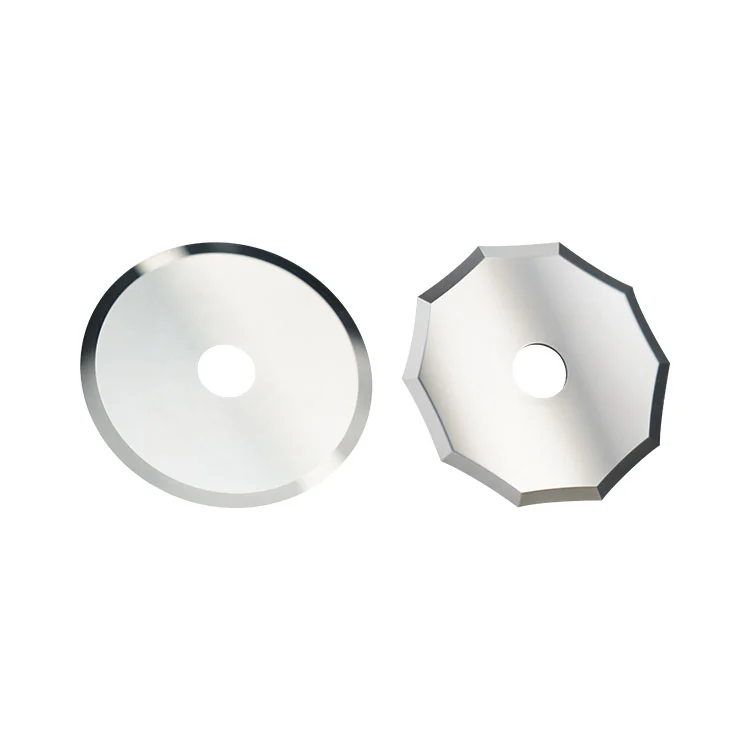
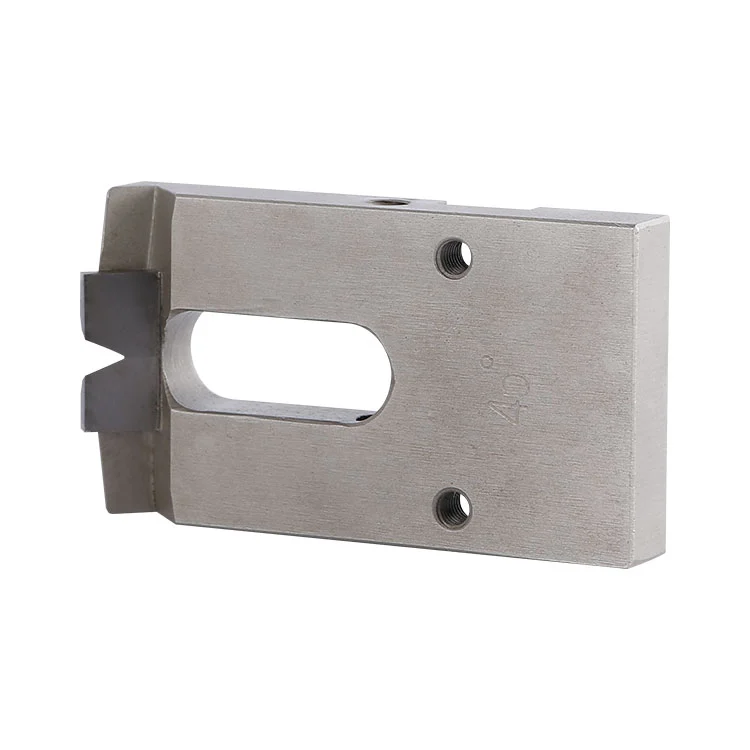
Som tillverkare i Kina erbjuder Winway den pneumatiska kretskortsskäraren i hårdmetall, ett speciellt blad som matchas med pneumatiska avfasningsmaskiner. Den antar en kombinerad struktur av ett bladsubstrat svetsat med en skäregg av hårdlegerat volframstål. Driven av utrustningens pneumatiska matning används den huvudsakligen för bearbetning av PCB-guldfinger. Skäreggen har hög hårdhet och lång slitstyrka, vilket ger en jämn avfasningsvinkel och slät avfasad yta. Den uppfyller kraven för massfasproduktion av PCB-guldfingrar och är kompatibel med olika pneumatiska PCB-fasningsutrustningar.
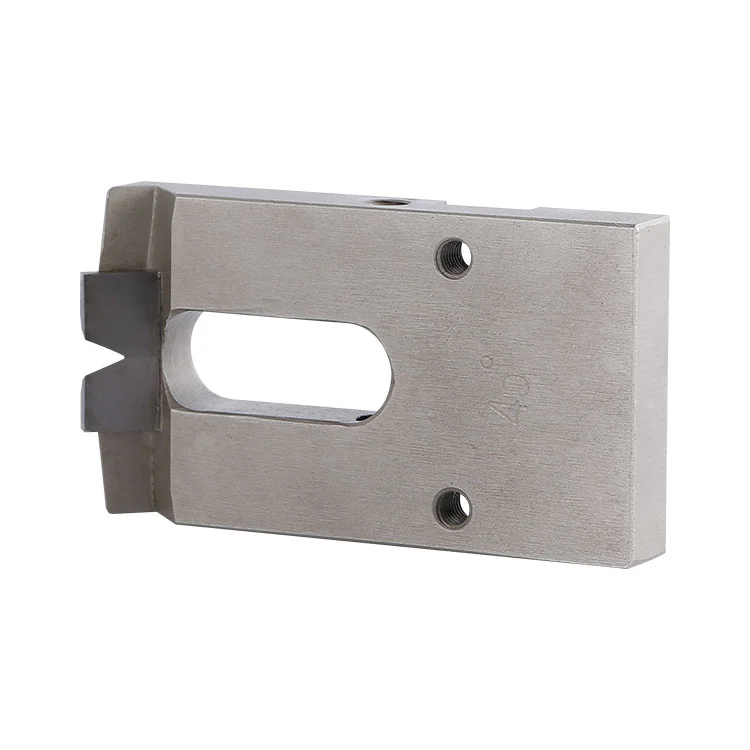
Carbide PCB Pneumatic Bevel Cutter: Ett avfasat skärblad tillverkat genom att svetsa en ultrafinkornig hårdlegering (volframstål) skäregg på ett legerat stålsubstrat. Matchad med en pneumatisk avfasningsmaskin för guldfinger, avslutar den avfasning på PCB-guldfingerområdet genom pneumatisk matning.
Bladet är fäst på verktygshållaren på den pneumatiska avfasningsmaskinen. Cylindern ger ett stabilt tryck för att trycka bladet i kontakt med det höghastighetsrörliga PCB-guldfingerområdet med jämn hastighet. Skäreggen av volframstål skär guldfingerkanten i en förinställd vinkel, avslutar fasningen i en gång och tar bort vassa kanter och grader. Det pneumatiska trycket kan finjusteras för att kontrollera skärdjupet och undvika kopparfolieskador på guldfingrar orsakade av överdriven skärning.
Icke-standard anpassning är tillgänglig.
| Parameterkod | Namn | Beskrivning |
| L | Total bladlängd | Anpassad efter utrustningsmodell |
| L1 | Skärsektionens längd | Anpassad baserat på effektiv bredd på bearbetat guldfinger |
| b | Bladbredd | Passar monteringsutrymmet på verktygshållaren |
| a | Bladtjocklek | Matchar verktygshållarens monteringsspår |
Monteringshål:Remsjusteringshål, stödjer finjustering av främre och bakre position.
Skärkant:Svetsad kant av volframstål, anpassningsbar avfasningsvinkel på kundförfrågan (vanlig 30°/45°).
● PCB guldfinger avfasning:Fasning av fasning för PCB-kretskorts guldfingrar (FR-4-kort, BT-kort, högt Tg-kort).
● Bearbetning av kontaktstiftskontakt:Lutningsbearbetning för kontaktstift för att ta bort vassa kanter på guldfingrar och förhindra repor under pluggning.
● PCB-prototypbearbetning:Guldfingerfasningsprocess för PCB-prototypskivor.
● Massproduktion:Guldfingerfasningsprocess för PCB massproduktionskort.
● Pneumatisk utrustning:Fasningsoperation matchad med alla typer av pneumatiska avfasningsmaskiner.
● Materialbegränsning:Kan inte bearbeta tjocka metallplattor eller solida metalldelar; endast för tunn kopparfolie avfasning av PCB guldfingrar.
● Behandlingsbegränsning:Inte för grovfräsning grovfräsning; endast lämplig för precisionsmikrofasning.
● Dammförhållanden:Ej lämplig för miljöer med massivt glasfiberdamm utan dammuppsamling, vilket påskyndar slitaget på skärkanten.
● Utrustningsvillkor:Kan inte användas på gammal utrustning med instabilt pneumatiskt tryck och våldsamma vibrationer.
● Främmande föremål:Förbjudet att skära brädor med hårda föroreningar eller främmande föremål, eftersom de lätt kan orsaka kantflisning.
Missuppfattning:Större vinkel betyder bättre prestanda.
Korrektion:Vinkeln ska väljas enligt anslutningsspecifikationerna. En alltför stor vinkel minskar lätt den effektiva koppartjockleken hos guldfingrar och påverkar elektrisk ledning.
Missuppfattning:Ett tjockare blad ger längre livslängd.
Korrektion:Bladtjockleken måste matcha bredden på verktygshållarens spår. Felaktig tjocklek orsakar vibrationer och en vågig fasad yta.
Missuppfattning:Blad för alla pneumatiska avfasningsmaskiner är universella.
Korrektion:Olika märken av avfasningsmaskiner skiljer sig åt i monteringshål, total längd och skärkantsposition. Bladen kan inte bytas direkt; verifiering av monteringsmått krävs.
Missuppfattning:En bredare kant av volframstål betyder längre livslängd.
Korrektion:En alltför bred skäregg ökar skärmotståndet och kan lätt leda till brädskifte och repor i guldfingrar.
1. Kontrollera att verktygshållaren är ordentligt låst och att bladet inte är löst innan montering. Power-on är förbjuden utan låsning.
2. Pneumatiskt tryck får inte överstiga utrustningens nominella övre gräns. Överdrivet tryck kan orsaka kantflisning och skador på guldfinger.
3. Bearbetning av staplade eller överlappande brädor är förbjuden. Endast matning på enbord.
4. Sluta använda bladet och ta bort det för inspektion om skäreggen träffar ett hårt föremål eller verktygskollision inträffar.
5. Långtidsbearbetning utan dammuppsamlingsanordning är förbjuden. Ansamlat damm kommer att repa skärkanten och skivans yta.
6. Installation av omvänd blad är förbjuden, eftersom det kommer att repa guldfingrar direkt.
Möjliga orsaker:Löst blad, instabilt pneumatiskt tryck, sliten verktygshållare eller matt skäregg.
Möjliga orsaker:Flisig skäregg, för hög matningshastighet, för högt tryck eller skäregg utan eggpassivering.
Möjliga orsaker:Fluktuerande kartongmatningshastighet, offset bladinstallation eller instabilt cylindertryck.
Möjliga orsaker:Främmande föremål inuti brädet, omedelbart övertryck, brädkollision eller excentrisk klämning av bladen.
● Rengör glasfiberdamm och kopparrester från kniveggen och verktygshållaren efter varje avstängning.
● Inspektera skäreggen regelbundet och byt ut eller slipa om den i tid om skåror eller slitage upptäcks.
● Förvara knivarna i en skyddslåda. Skäreggen får inte komma i direkt kontakt med hårda föremål för att förhindra kollisionsskador.
● Applicera ett tunt lager rostskyddsolja på skärkanten för långtidsförvaring och förvara den i en torr miljö.
● Rengör monteringsytan på verktygshållaren när du tar bort och sätter tillbaka bladet för att säkerställa en platt passform.
A1: Ja. Skäreggen av volframstål kan slipas om för att återställa avfasningsvinkeln och minska utbyteskostnaderna. Omslipning är tillgänglig så länge som underlaget inte är deformerat.
A2: Ja. Vanliga vinklar på 30° och 45° finns tillgängliga, och andra specialvinklar kan anpassas.
A3: Kontrollera först om skäreggen är avhuggen. Minska sedan det pneumatiska trycket och matningshastigheten och utför kantpassiveringsbehandling.
A4: Kontrollera om bladet är installerat parallellt, inspektera verktygshållarens slitage och matningsguidens förskjutning och kalibrera om bladets position.
Adress
Byggnad 17, Yonglida Tiansheng Industrial Park, No. 50 Gangkou Avenue, Wanjiang District, Dongguan City, Guangdong Province, Kina
Tel
E-post