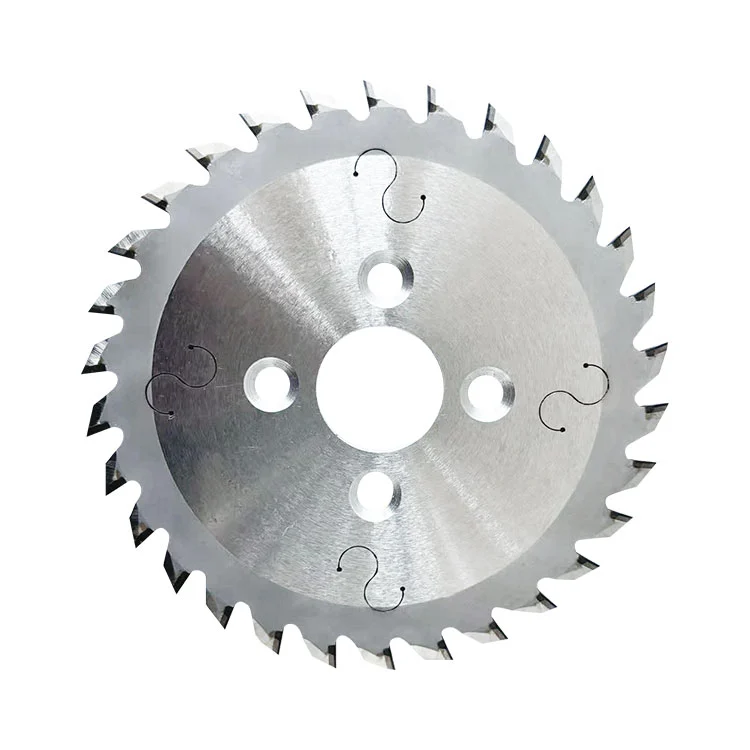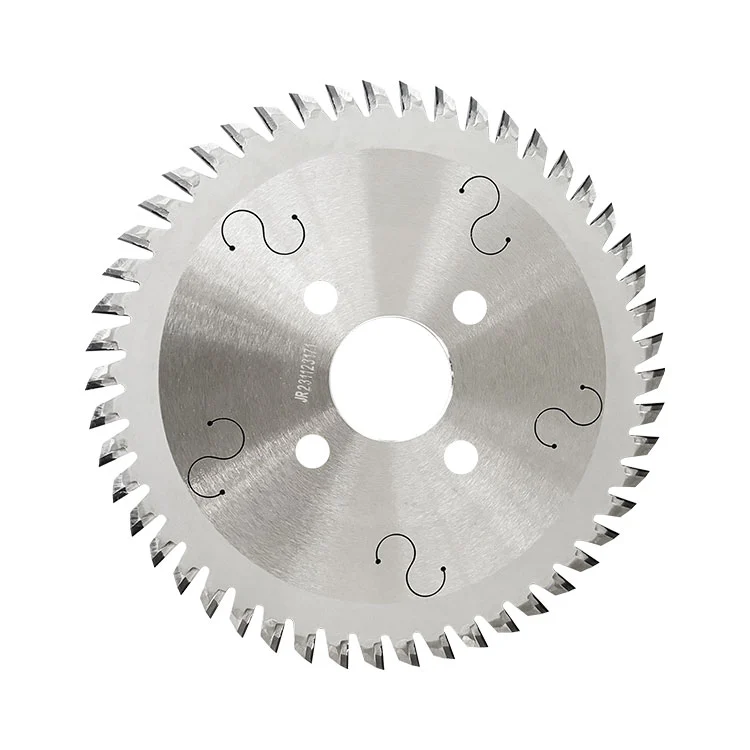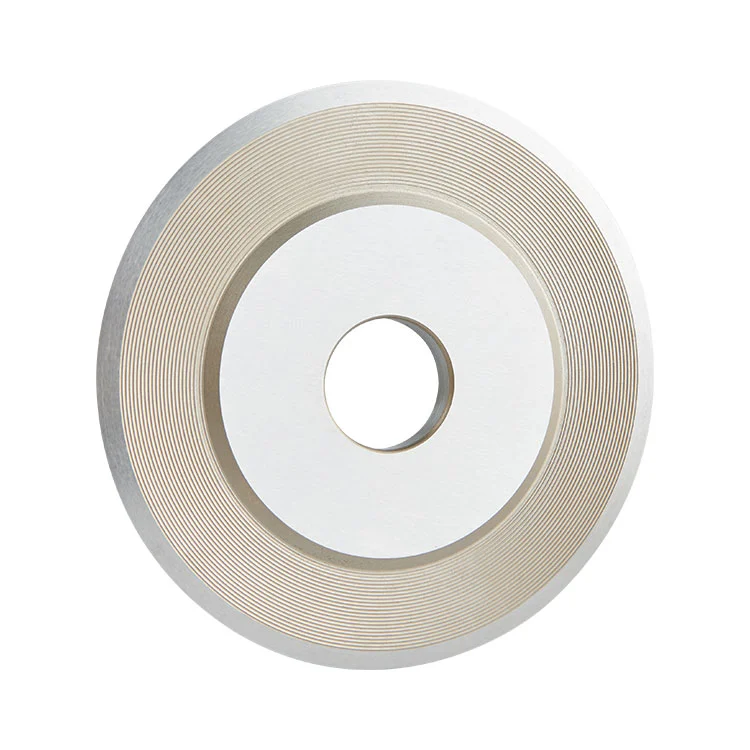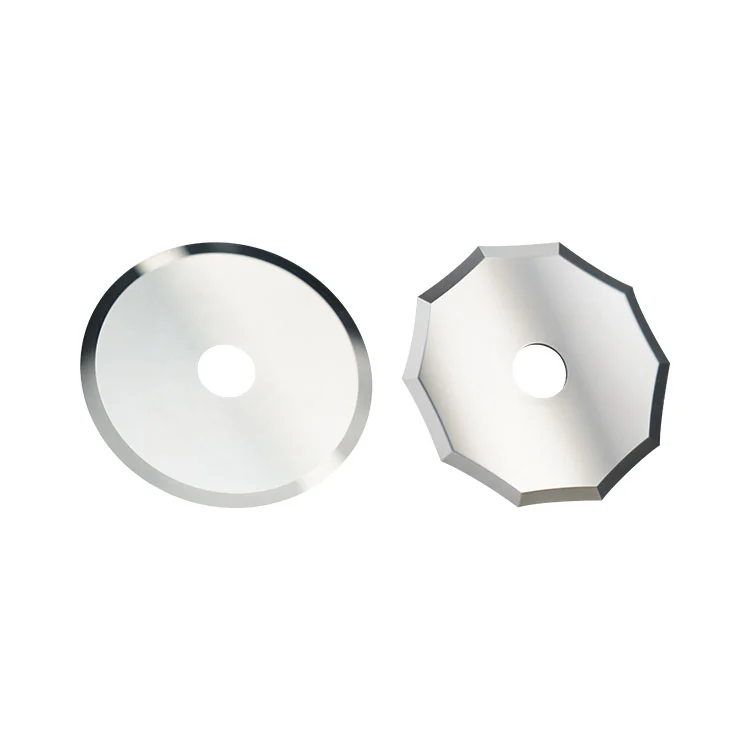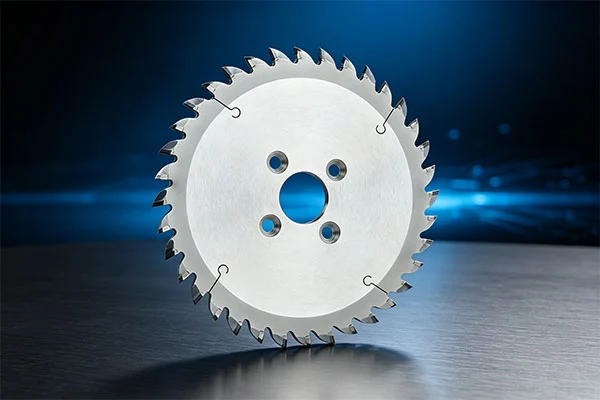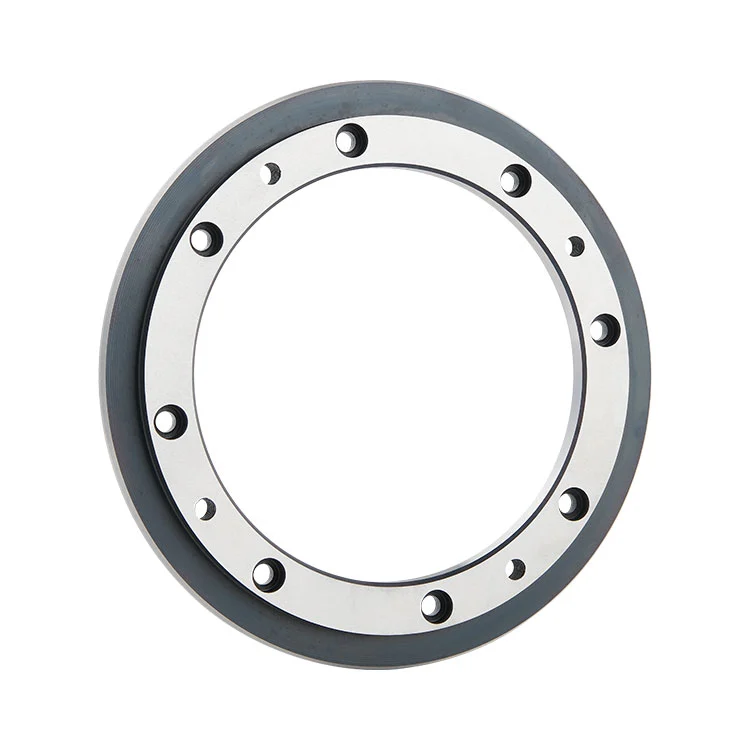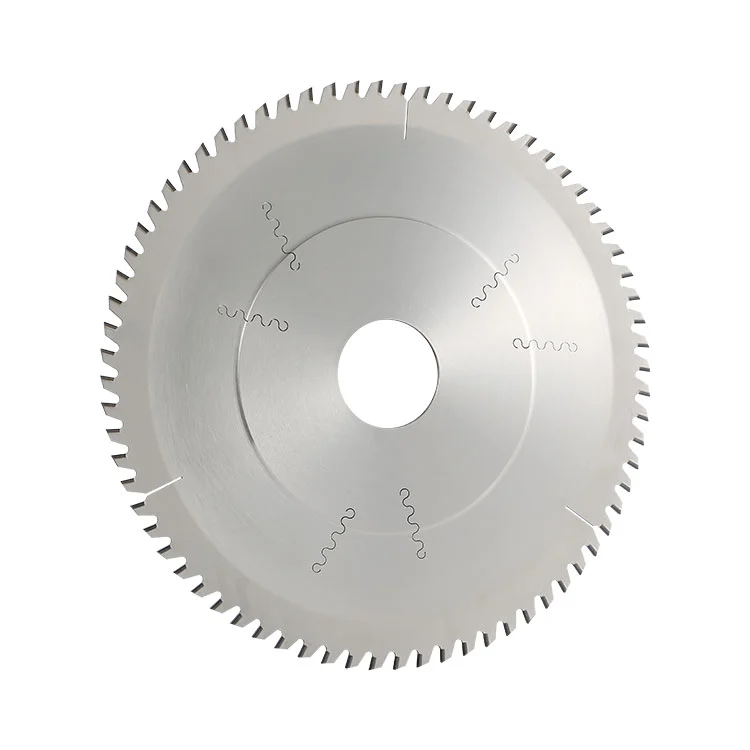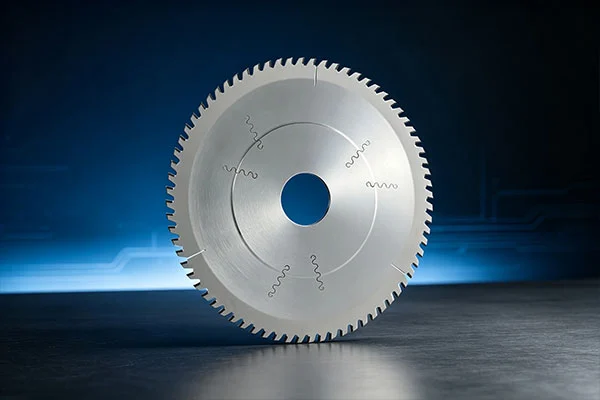
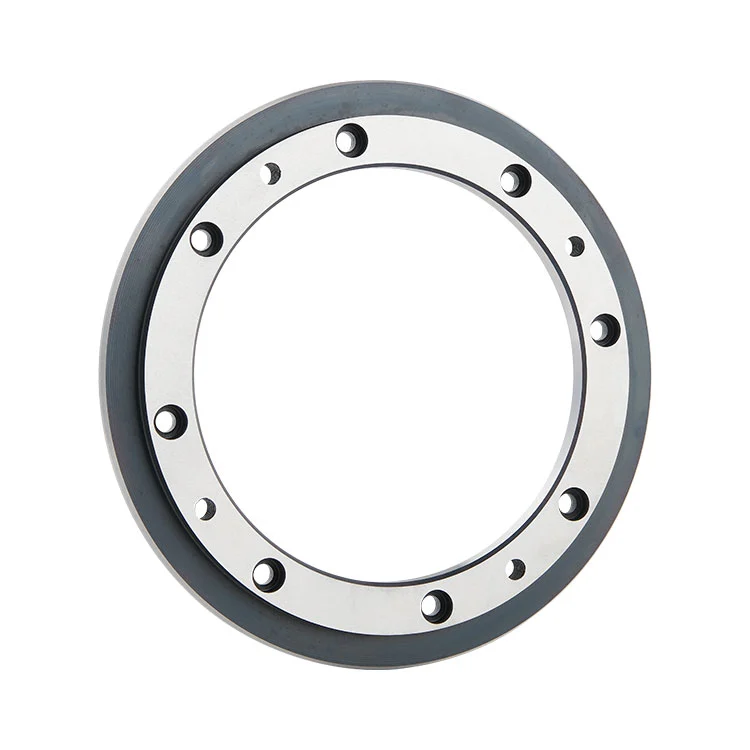
Konsekventa substratdimensioner och rena skäreggar är viktiga vid beredning av PCB-material. I kontinuerlig produktion,Hårdmetall PCB Slitskärarespelar en praktisk roll i longitudinell skärning av kopparbeklädd laminat (CCL) och PP prepreg före efterföljande PCB-tillverkningsprocesser. Materialval, bladgeometri, dimensionsnoggrannhet och koordinationen av övre och undre knivar påverkar det slutliga skärresultatet.
1. Rollen av klyvning i PCB-produktion
2. Varför materialval är viktigt
4. Övre och undre knivkoordination
5. Vanliga orsaker till att skära grader
Klyvning är ett viktigt förberedelsesteg vid framställning av PCB-basmaterial. Kopparklädd laminat och PP prepreg levereras i ark eller rullar som kan kräva längsgående skärning för att uppnå de dimensioner som behövs för nedströms bearbetning.
Under denna operation arbetar cirkulära knivar med en skärmaskin för att dela upp materialet längs en förutbestämd skärlinje. Kvaliteten på snittet kan påverka materialhantering, dimensionell konsistens och kanternas tillstånd före efterföljande laminering och PCB-tillverkningsoperationer.
Till skillnad från skärning för allmänt ändamål kräver skärning av PCB-substrat uppmärksamhet på materialegenskaper och skärförhållanden. Ojämn skärning, för stora grader eller materialdelaminering kan skapa ytterligare inspektions- och hanteringsarbete. Att välja lämpliga verktyg är därför en viktig del för att upprätthålla en stabil produktionsprocess.
Materialet som används för att tillverka en skärkniv påverkar dess slitstyrka, hårdhet, dimensionsstabilitet och förmåga att motstå upprepade skärbelastningar. Dessa egenskaper är särskilt relevanta i kontinuerliga produktionsmiljöer där skäreggen utsätts för upprepad kontakt med PCB-basmaterial.
SKD11 är ett högkolhaltigt, högkromlegerat verktygsstål som innehåller legeringselement som krom, molybden och vanadin. Med lämplig värmebehandling och precisionsslipning kan den ge den hårdhet och slitstyrka som krävs för industriella skärningsapplikationer.
För denna fräs kan skärkantshårdheten efter värmebehandling nå HRC 60–62. Materialet erbjuder också dimensionsstabilitet och en balans mellan hårdhet och seghet, vilket hjälper bladet att motstå upprepade skäroperationer och material-fogslag.
Materialvalet bör fortfarande anpassas till det faktiska underlaget, maskinkonfigurationen och produktionsförhållandena. En hårdare skäregg enbart garanterar inte ett idealiskt skärresultat om bladets inriktning, spel eller maskintillstånd är olämpligt.
Bladprecisionen påverkar direkt skärkonsistensen. Vid slitsning av PCB-substrat kan dimensionsavvikelser och bladutsläpp leda till variationer i skärbredd, ojämna kanter eller instabil drift.
Flera tillverknings- och inspektionsfaktorer bidrar till precisionen hos en cirkulär skärkniv:
● Måttnoggrannhet:Ytterdiameter, innerdiameter och tjocklek måste matcha skärutrustningen och erforderlig skärkonfiguration.
● Slutkörning:Att kontrollera ändavståndet hjälper till att bibehålla konsekvent klippbredd och minskar ojämn kontakt under drift.
● Flathet:Bladets planhet stödjer stabil positionering och smidig drift vid specificerad maskinhastighet.
● Banbrytande skick:Precisionsslipning hjälper till att producera en konsekvent egg, medan den slutliga inspektionen kontrollerar spån, repor och grader.
Dessa faktorer samverkar. Ett korrekt slipat blad med kontrollerade dimensioner kan hjälpa till att upprätthålla repeterbara skärförhållanden under hela produktionen.
Många PCB-substratskärningssystem använder ett övre och nedre knivarrangemang. De två cirkulära knivarna samverkar på skäraxeln för att skapa en rullande skärverkan. Deras relativa placering och spel är viktiga för skärprocessen.
En enda kniv kan inte utföra den avsedda parade skärningsoperationen själv. De övre och nedre knivarna måste matchas efter maskindesign, materialtjocklek och skärkrav.
Felaktigt spel, snedställning eller överdrivet axelavbrott kan påverka skärsektionen även när själva knivarna är i gott skick. Under installation och installation bör operatörer verifiera knivparningen, positioneringen och maskinens tillstånd innan kontinuerlig produktion påbörjas.
Grader och ojämna skäreggar är vanliga problem som kräver systematisk felsökning. De indikerar inte nödvändigtvis en defekt i skärkniven. Flera process- och utrustningsfaktorer kan bidra till problemet.
● Sliten skärkant:En passiverad kant kanske inte längre skär substratet rent, vilket resulterar i ökade grader.
● Felaktigt knivutrymme:Ett olämpligt mellanrum mellan de övre och nedre knivarna kan påverka den rullande skärverkan.
● Överdriven slutkörning:Ojämna bladrörelser kan orsaka inkonsekventa skärförhållanden över hela materialets bredd.
● Material skick:Variationer i substrattjocklek eller fukthalt kan påverka skärbeteendet.
● Maskinaxelslitage:En sliten eller instabil skäraxel kan påverka bladets placering och driftnoggrannhet.
När skärkvaliteten försämras är det mer effektivt att kontrollera bladet, maskinen och underlaget tillsammans än att byta ut kniven utan att identifiera orsaken.
Kvalitetskontrollen börjar med råvarukontroll och fortsätter genom bearbetning, värmebehandling, slipning och slutkontroll. Varje steg hjälper till att identifiera potentiella problem innan fräsen går i produktion.
Rå SKD11-material kan kontrolleras för materialsammansättning, metallografiskt tillstånd och hårdhet. Under bearbetning verifierar inspektörer nyckeldimensioner och planhet. Värmebehandlingsinspektionen inkluderar satsvis hårdhetsprov, medan precisionsslipningsinspektionen fokuserar på dimensionstoleranser, planhet och slutavstånd.
Innan transporten undersöks skäreggen i mikroskop för spån, repor och grader. Färdiga produkter genomgår även dimensions- och utseendekontroller.
När en skärkniv arbetar, blir dess skäregg gradvis sliten. Beroende på det återstående bladets skick och tillgängligt sliptillägg, kan omslipning återställa dess skärförmåga och förlänga dess användbara livslängd.
Regelbunden inspektion av skäreggen, knivspelet och skäraxeln kan hjälpa till att identifiera utvecklande problem innan de orsakar betydande produktionsavbrott. Omslipning bör följa lämpliga tekniska krav för att bibehålla erforderliga dimensioner och bladgeometri.
Att välja en lämplig fräs kräver mer än att kontrollera dess ytterdiameter. Verktyget måste matcha skärmaskinen, materialtyp och produktionskrav.
Innan de bekräftar en specifikation bör tillverkare överväga:
● Material:Bekräfta om applikationen involverar CCL, PP prepreg eller annat kompatibelt substrat.
● Maskinkonfiguration:Kontrollera skäraxeln, monteringsarrangemanget och kraven på övre och undre knivpar.
● Mått:Bekräfta ytterdiameter, innerdiameter och tjocklek mot utrustningsritningar.
● Skärningskrav:Definiera den erforderliga skärbredden och acceptabelt skärande tillstånd.
● Provtestning:Utvärdera skärkvalitet, dimensionell konsistens och gradförhållanden på själva maskinen innan du fortsätter med större produktionskvantiteter.
Som referens inkluderar produktspecifikationerna för denna fräs ytterdiametrar på 150 mm, 190 mm och 200 mm, innerdiametrar på 100 mm eller 140 mm och tjocklekar på 12 mm eller 15 mm. Skräddarsydda mått kan också diskuteras enligt utrustningsritningar.
Att tillhandahålla korrekta maskinritningar och underlagsinformation hjälper verktygstillverkaren att bedöma dimensionell kompatibilitet och rekommendera en lämplig konfiguration.
A:Denna typ av fräs är designad för längsgående slitsning av kopparbeklädd laminat (CCL) och PP-prepreg som används vid tillverkning av PCB-basmaterial.
A:De övre och nedre knivarna samverkar för att skapa den rullande skärverkan. Deras parning och spelrum är avgörande för den avsedda skärningsprocessen.
A:SKD11 erbjuder hög hårdhet och slitstyrka efter lämplig värmebehandling. Dessa egenskaper gör den lämplig för upprepade skäroperationer med PCB-basmaterial.
A:Denna modell är avsedd för skärning av CCL och PP basmaterial, inte färdiga FR4-kretskort med kopparkretsar. Applikationen bör bekräftas med verktygstillverkaren före användning.
A:Inspektera skäreggens tillstånd, övre och nedre knivspel, bladändens utlopp, underlagets skick och skäraxeln. Dessa faktorer kan alla påverka skärkvaliteten.
A:Ja. Ytterdiameter, innerdiameter och tjocklek kan anpassas enligt kundens ritningar och utrustningskrav.
A:Ja. Omslipning kan återställa skäreggen när tillräckligt med slipmån återstår. Det faktiska antalet omslipningscykler beror på bladets kondition och dimensionskrav.
A:Användbar information inkluderar skärmaskinsmodellen, skärritningar, erforderliga ytter- och innerdiametrar, tjocklek, substrattyp och skärmått.
Pålitlig skärning av PCB-substrat beror på kombinationen av lämpligt verktygsmaterial, exakt tillverkning, korrekt knivparning och stabila maskinförhållanden. Genom att utvärdera dessa faktorer tillsammans kan tillverkare bättre kontrollera skärkvaliteten och upprätthålla konsekvent materialberedning uppströms.
Letar du efter en lämplig skärskärare för din PCB-materialbearbetningslinje?
Dela dina utrustningsritningar och skärkrav med vårt team.
Skicka en förfrågan