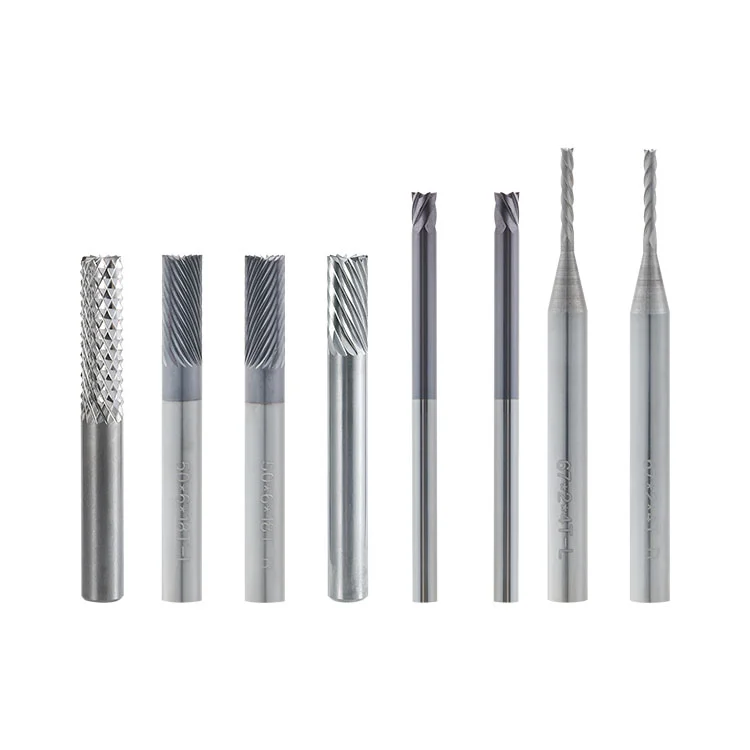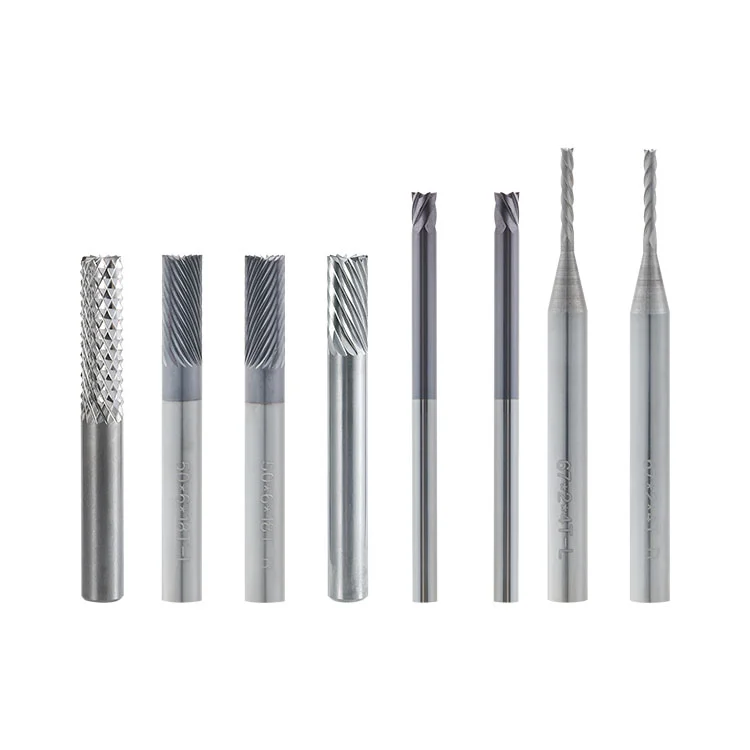
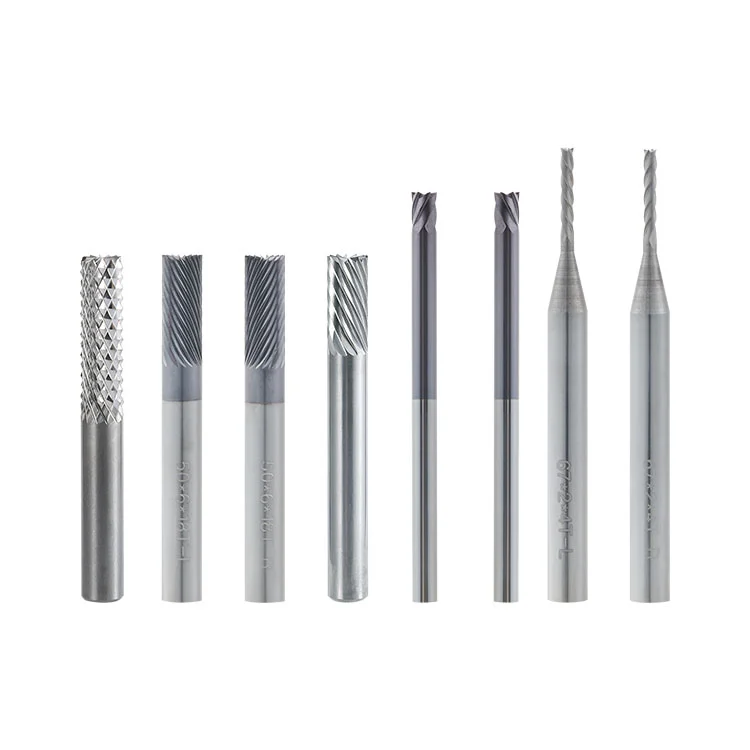
Som en professionell leverantör tillhandahåller Winway Carbide PCB Edge Beveling Cutter, ett solidt hårdmetallverktyg designat för automatiska PCB-fasningsmaskiner. Den används för att fasa och fasa ändarna på PCB guldpläterade guldfingrar. Med en rak skaftstruktur genomgår skäreggen passivering och spegelpolering för att producera släta lutande ytor. Detta hjälper till att minska repor och flagning av det guldpläterade lagret samtidigt som det uppfyller kraven på insättning och utdragning av kopplingar. Skäraren är lämplig för kontinuerlig massproduktion av PCB guldfingerfasning.
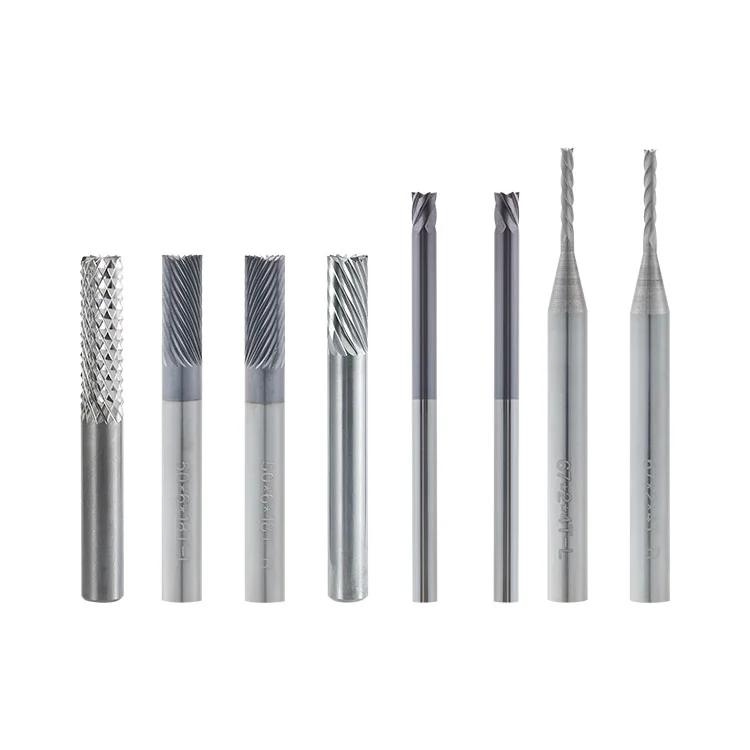
Carbide PCB Edge Beveling Cutter är ett speciellt skärverktyg för PCB-fasningsmaskiner. Den är integrerad tillverkad av ultrafinkornig hårdmetall (volframstål) och har ett rakt skaft för spindelmontering. Under drift roterar den yttre cirkulära skäreggen med hög hastighet medan PCB-kortet passerar genom maskinen med konstant hastighet. Verktyget bearbetar den styrande lutande ytan i änden av det guldpläterade guldfingret för efterföljande införande av kontaktdon.
Skäraren kläms fast på avfasningsmaskinens spindel och roterar med hög hastighet. PCB-kortet matas med konstant hastighet av bandtransportmekanismen, vilket gör att guldfingrets ände kontinuerligt kommer i kontakt med den roterande skäreggen. Avfasningsvinkeln är förinställd och justerad av maskinutrustningen snarare än bildad av skäraren själv.
Skäreggen fräsar brädekanten för att skapa en enhetlig lutande yta i ett pass. Passivering och polering försvagar skarpa punkter längs kanten, vilket hjälper till att minska rivning och friktion mot det guldpläterade lagret under skärning och minskar risken för guldflossning.
● Solid hårdmetallkonstruktion:Integrerat tillverkad av ultrafinkornig hårdmetall för hög hårdhet och slitstyrka.
● Passiverad skäregg:Skäreggen är passiverad och polerad för att eliminera vassa punkter och minska repor på den guldpläterade ytan.
● Rak skaft design:Stöder spindelklämning på kompatibla automatiska PCB-fasningsmaskiner.
● Stabil skärning:Kontinuerlig skärning med löpande kartongmatning hjälper till att producera konsekventa lutande ytor.
● Minskad beläggningsskada:Den polerade skäreggen hjälper till att minska friktionsrelaterad guldavskalning och repor under guldfingeravfasning.
Följande specifikationer täcker olika skärdiametrar, kuggmängder, skaftdiametrar och längder. Välj kantavfasningsfräs av hårdmetallkretskort enligt kraven på spindeln och verktygshållaren för avfasningsmaskinen.
| Ordinal | Diameter (D) | Antal tänder (P) | Skaftdiameter (d) | Längd (L1) | Total längd (L) |
| 01 | 2 | 4 | 6 | 15 | 50/67 |
| 02 | 3 | 6 | 6 | 15 | 50/67 |
| 03 | 4 | 8 | 6 | 15 | 50/67 |
| 04 | 6 | 12 | 6 | 17 | 50/67 |
| 05 | 6.35 | 18 | 6.35 | 18 | 50/67 |
| 06 | 3.175 | 6 | 3.175 | 4.5 | 50 |
| 07 | 2 | 4 | 3.175 | 14 | 54 |
| 08 | 3.175 | 10 | 3.175 | 12 | 54 |
| 09 | 2 | 4 | 3.175 | 14 | 67 |
| 10 | 3.175 | 6 | 3.175 | 16 | 67 |
| 11 | 1.5 | 4 | 6 | 14 | 50 |
| 12 | 2 | 4 | 6 | 14 | 50 |
| 13 | 6 | 18 | 6 | 16 | 50 |
| 14 | 2 | 4 | 6 | 14 | 67 |
| 15 | 3 | 6 | 6 | 14 | 67 |
| 16 | 4 | 8 | 6 | 14 | 67 |
| 17 | 6 | 18 | 6 | 16 | 67 |
| 18 | 6 | 12 | 6 | 30 | 80 |
| 19 | 6.35 | 12 | 6.35 | 25 | 50 |
● FR-4 stela brädor:Fasfasning av guldpläterade guldfingrar i PCB löpande tillverkning.
● Minneskort:Guldfinger lutande yta formas för att stödja insättning av kontaktdon.
● Kommunikationstavlor:Guldfingerfasning för kommunikationskretskort.
● Industriella styrkort:Lutande ytbearbetning för industriella kretskortskontakter.
● Testbrädor:Guldfingerfasbehandling för PCB-testkort.
● Kontinuerlig produktion:Massavfasning av guldfinger med automatiska PCB-fasningsmaskiner.
Tunna FPC-skivor kan också utvärderas för fasning. Brädematningshastigheten bör minskas och provtestning bör utföras i förväg.
● Specialbrädor med hög fyllning:Skivor med högt glasfiberinnehåll eller hög oorganisk fyllning kan påskynda verktygsslitage och öka risken för guldflossning eller kantflisning.
● Utskjutande koppar:Arbetsstycken med kopparknölar eller kvarvarande kopparutsprång längs brädkanten kan kollidera med skäreggen under matning.
● Metallplattor:Ej lämplig för skärning av stora ytor av aluminiumsubstrat eller andra metallplåtar.
● Dålig dammkontroll:Produktionslinjer utan effektiv dammuppsamling kan samla glasfiberdamm och öka skärfriktionen.
● Överdriven skärbelastning:Styrmatningshastighet och skärtryck som överstiger verktygets nominella arbetsförhållanden bör undvikas.
● Dålig beläggningsvidhäftning:PCB-skivor med svag vidhäftning av guldpläterade skikt kan utveckla skalningsdefekter oavsett skärets kondition.
Missförstånd:Verktygsvinkeln bestämmer direkt avfasningsvinkeln.
Korrektion:Karbid PCB Kantfasning har en rak skaftstruktur och har ingen fast formningsvinkel. Fasvinkeln justeras av avfasningsmaskinens utrustning, inte av skäraren själv.
Missförstånd:Vanliga PCB-skaftfräsar kan direkt ersätta speciella guldfingerfasfräsar.
Korrektion:Vanliga fräsar kan ha vassa, obehandlade skäreggar. Utan lämplig passivering och polering kan de repa det guldpläterade lagret och öka risken för guldflossning.
Missförstånd:En längre skäregg förbättrar alltid bearbetningsprestandan.
Korrektion:En alltför lång skäregg kan minska verktygets styvhet, orsaka skärvibrationer och lämna verktygsmärken eller repor på guldfingerbeläggningen.
Missförstånd:En större skärdiameter ökar alltid bearbetningseffektiviteten.
Korrektion:Diametern måste matcha spindelns installationsutrymme och maskinkonfiguration. Verktyg med stor diameter bör inte väljas utan att kontrollera kompatibiliteten.
1. Besiktning av första artikeln:Genomför provskärning före massproduktion för att bekräfta avfasningsvinkeln och guldfingerbeläggningens skick.
2. Runout kontroll:Använd inte fräsar med överdrivet radiellt utlopp, vilket kan orsaka ytvågor och repor i guldfinger.
3. Ren installation:Installera inte fräsen när skaftet eller hylsan är förorenad med olja eller damm eller visar tecken på slitage.
4. Verktygets skick:Fräsar med avhuggna kanter, skåror eller sprickor får inte användas.
5. Stabil utfodring:Undvik plötsliga förändringar i brädets matningshastighet, eftersom stötbelastningar kan orsaka skärkantsflisning.
6. Säker avstängning:Dra inte brädet med våld för att stoppa maskinen under bearbetningen, eftersom detta kan orsaka horisontella repor på den guldpläterade ytan.
Möjliga orsaker:Flisig skäregg, otillräcklig passivering eller polering, överdrivet verktygsutsläpp, dålig dammuppsamling, glasfiberdamm som fastnat mellan skäreggen och brädans yta, överdriven kartongmatningshastighet eller otillräcklig vidhäftning av det guldpläterade PCB-skiktet.
Möjliga orsaker:Slitage av spindel eller spännhylsa, otillräcklig verktygsstyvhet, oöverensstämmelse mellan kartongmatningshastighet och spindelhastighet, eller instabil kartongtransport och positionering.
Möjliga orsaker:Felaktiga avfasningsvinkelinställningar på maskinen, skivtransport eller positionsförskjutning, verktygsslitage eller onormalt spindelavbrott.
Möjliga orsaker:Högt glasfiberinnehåll i skivan, dålig dammuppsamling, för hög skärtemperatur eller olämpliga skärparametrar.
Möjliga orsaker:Kopparknölar eller främmande föremål på skivan som träffar verktyget, eller överdriven matningspåverkan.
1. Före installation:Kontrollera skäreggen för flisning och sprickor under ett mikroskop. Rengör verktygsskaftet och spännhylsan och mät verktygets utlopp.
2. During processing:Håll dammuppsamlingssystemet igång för att ta bort skärdamm och minska slitaget på skärkanten.
3. After processing:Rengör damm från verktyget med en mjuk borste. Undvik att vidröra skäreggen med hårda föremål och förvara kniven i en torr miljö.
4. Efter mattning:Skicka fräsen för professionell slipning. Kontrollera utloppet igen efter slipning innan du installerar det igen. Slipning reparerar endast skäreggen och skapar ingen formningsvinkel.
5. Lagring:Förvara knivarna separat och skydda deras skäreggar för att förhindra kollisionsskador.
A1: Tunna FPC-guldfingrar kan bearbetas. Minska brädets matningshastighet för att begränsa skäreffekten. FPC-skivor med tjocka förstärkningsplattor bör genomgå provutvärdering i förväg.
A2: Inte nödvändigtvis. Guldavskalning kan påverkas av skärande tillstånd, skärparametrar, dammfriktion, PCB-guldpläteringsprocesser och beläggningsvidhäftning. Kontrollera dessa faktorer individuellt vid första artikelinspektionen.
A3: Nej. Kantskäraren i hårdmetallkretskort är ett verktyg med rakt skaft för avfasningsmaskiner. Fasvinkeln justeras av maskinutrustningen, vilket gör att samma kompatibla fräs kan bearbeta olika vinklar.
A4: Ja. Hårdmetall stöder professionell omslipning. Slipning reparerar skäreggen och fräsen kräver ingen formningsvinkel för att bearbetas.
Adress
Byggnad 17, Yonglida Tiansheng Industrial Park, No. 50 Gangkou Avenue, Wanjiang District, Dongguan City, Guangdong Province, Kina
Tel
E-post