Produkter
Hårdmetall PCB fasskärare
  • Hårdmetall PCB fasskärareHårdmetall PCB fasskärare

Hårdmetall PCB fasskärare

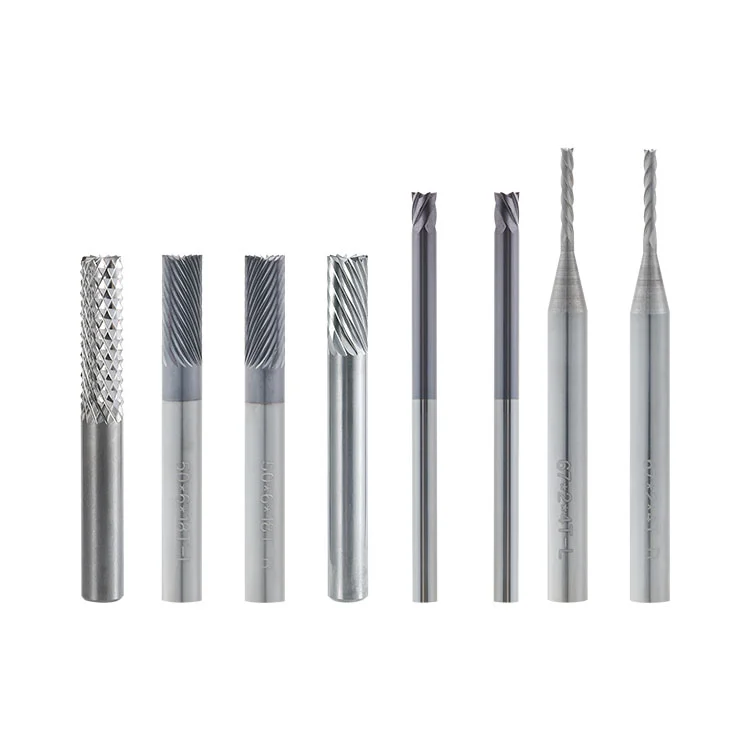
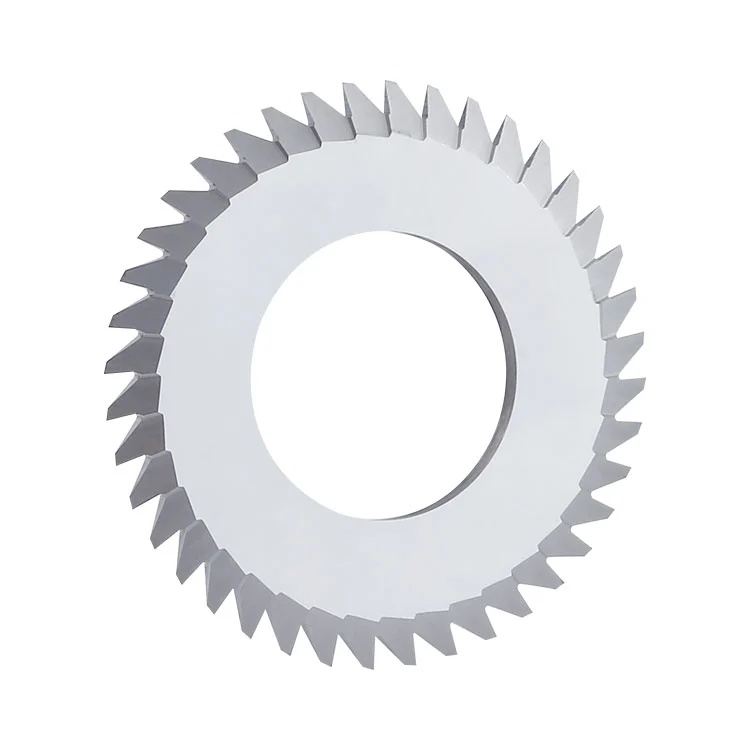
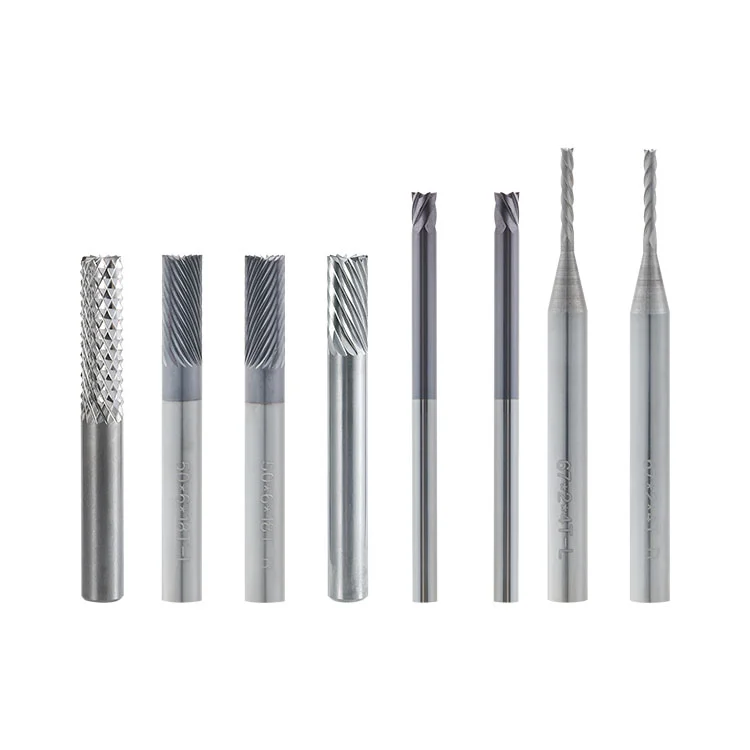
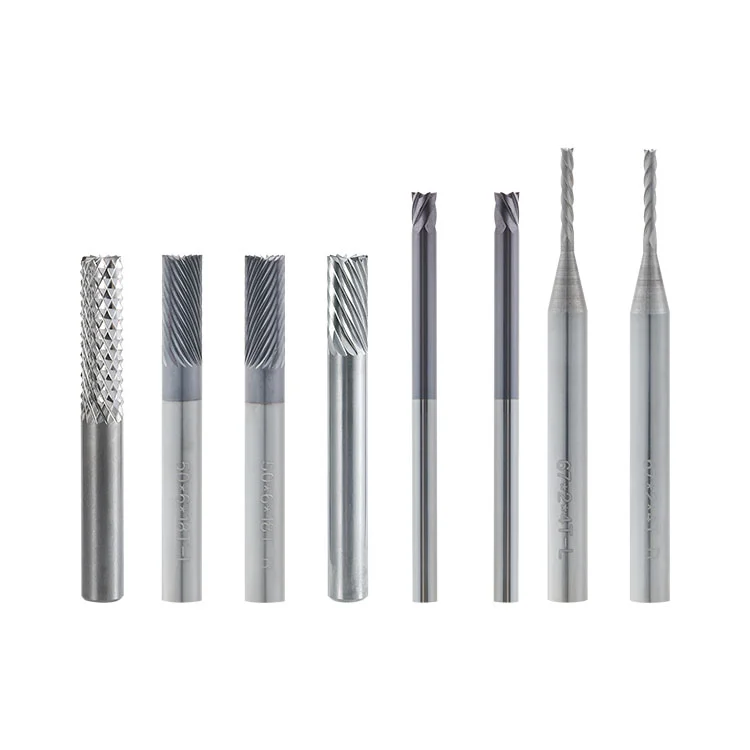
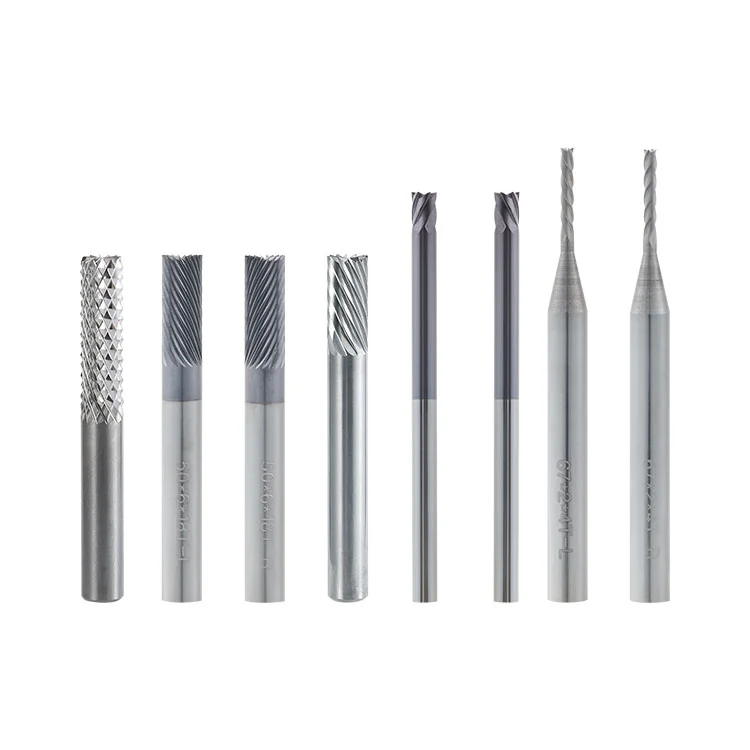
Som professionell leverantör erbjuder Winway Carbide PCB Bevel Cutter. Denna solida hårdmetallfasskärare är speciellt utformad för PCB guld-finger fasbearbetning. Den använder ultrafinkornigt hårdmetallsubstrat, som används för fasning och fasning av PCB-guldfinger. Den löser vanliga defekter vid guldfingerbearbetning som kopparfoliedragning, kopparflisning, skåra, blekning och grader. Skäreggen är nano-precisionsslipad för skarp skärprestanda. Efter bearbetning är kanten på guldfinger slät och rundad, vilket uppfyller plug-pull-tillförlitlighet och A-grade utseendestandard. Kompatibel med PCB guld-finger avfasningsmaskin för stora volymer kontinuerlig produktion, och den kan slipas om för upprepad användning många gånger.

    Som en professionell tillverkare erbjuder Winway Carbide PCB Bevel Cutter. Solid hårdmetall fasskärare för guld-finger är ett efterbehandlingsverktyg för guld-finger-processer i PCB-industrin. Den används för fasfasning vid PCB-guld-finger kontaktposition för att underlätta kontakten att plugga in och dra ut och förhindra att guld-finger-kanten repar sig. Dess tandprofil och skärvinkel är optimerade för kompositstruktur av guldpläteringsskikt, kopparskikt och FR4-substrat. Det minskar skador på guldpläteringsskikt och kopparfolie som drar fuzzing med hög bearbetningskonsistens, lämplig för massproduktion av guld-finger PCB-kort.

    Carbide PCB Tungsten Steel V-Cut Cutter

    Produktdefinition

    Fast hårdmetallfasskärare för guld-finger (Carbide PCB Bevel Cutter): Finskärande verktyg av hårdmetall genom sintring, precisions CNC-slipning och banbrytande honing. Används speciellt för fasavfasning av PCB-guld-fingerposition, den bildar ett utsett lutande plan på guld-fingerkanten för att åstadkomma smidig instickning och utdragning av kontakten.

    Materialanalys

    Basmaterial: Hårdmetall (volframstål) Använd ultrafinkornig hårdmetall med optimerat koboltbindemedelsförhållande. Carbide PCB Bevel Cutter använder denna materialstruktur:

    • 1.Hög hårdhet och utmärkt slitstyrka, kanten är inte lätt att passivera snabbt under långvarig skärning av guldpläterat lager;
    • 2. Balanserad seghet, motstå tandflisning och kantbrott vid bearbetning av guld-fingerhörn;
    • 3. Bra termisk stabilitet, inte lätt att glödga under höghastighetsskärning, minska brädbränning och skador på guldytan;
    • 4.Tät material, skäreggen kan slipas till ultraskarp status för att minska dragkraften på guldskiktet och kopparskiktet.

    Prestandatestresultat

    • 1. Utseendetest av guld-finger: Maskinbearbetat guld-finger lutande plan är slätt, utan guldskiktsavskalning, koppardragning, skåra eller glasfiberblekning, överensstämmer med IPC-standarden och krav på acceptans av kundens utseende.
    • 2. Livslängdstest: Under samma arbetsförhållanden har hårdmetallskäraren med specialtandprofil för guldfinger längre livslängd än vanliga vinkelfräsar, vilket minskar frekvensen av verktygsbyte.
    • 3.Höghastighetsstabilitet: Kompatibel med regelbunden rotationshastighet hos guldfingeravfasningsmaskinen, inga uppenbara pladdermärken i kontinuerlig bearbetning och stabil avfasningsvinkel.
    • 4.Plug-pull-verifiering: Det bearbetade guld-fingrets lutande planet kommer inte att repa kontaktanslutningarna under plug-pull-testet med stabil kontaktprestanda.

    Kärnfördelar

    • 1.Guldfingerpläteringsskydd: Speciell banbrytande design med mjuk skärprestanda, minskar guldpläteringsskiktsflisning och kopparfoliedragning;
    • 2.Stable inclined-plane precision: Uniform bevel angle with good dimensional consistency and high finished-product yield;
    • 3. Slitstarkt och hållbart: Hårdmetallsubstrat, lämpligt för kontinuerlig bearbetning av stora volymer av PCB guld-finger;
    • 4. Fin skäregg för jämn färdig kant utan sekundär manuell polering;
    • 5.Kan returneras till fabriken för omslipning. The repaired old knives can be reused on-machine to reduce consumable costs.
    • 6. Kompatibel med vanliga guld-finger avfasningsmaskiner.

    Specifikationstabell (vanligt för guldfinger)

    Ordinal Diameter (D) Antal tänder (P) Skaftdiameter(d) Längd (L1) Total längd (L)
    01 2 4 6 15 50/67
    02 3 6 6 15 50/67
    03 4 8 6 15 50/67
    04 6 12 6 15 50/67
    05 6.35 18 6.35 18 50/67
    06 3.175 6 3.175 4.5 50
    07 2 4 3.175 14 54
    08 3.175 10 3.175 12 54
    09 2 4 3.175 14 67
    10 3.175 6 3.175 16 67
    11 1.5 4 6 14 50
    12 2 4 6 14 50
    13 6 18 6 16 50
    14 2 4 6 14 67
    15 3 6 6 14 67
    16 4 8 6 16 67
    17 6 18 6 30 80
    18 6 12 6.35 25 50
    19 6.35 18 6.35 25 50

    Tillämpningsomfång

    PCB-fabrik: Fasfasning för guld-finger (kärnapplikation);

    Olika PCB med guldfinger: minneskortkort, industriellt styrkort, kontaktgränssnittskort, displaydrivrutinskort, etc;

    Sekundär fasad finish för omarbetade guld-fingerbrädor.

    Kvalitetsinspektionskontrollstandard

    • 1. Råmaterial: Hårdhet och kornstorlek provtagningsinspektion för hårdmetallsubstrat;
    • 2. Dimensionell tolerans: Tolerans för ytterdiameter, längd, tandantal och avfasningsvinkel ±0,01 mm;
    • 3.Fullständig visuell inspektion av skäreggen: Ingen flisning, skåra eller sliprepa;
    • 4. Dynamisk balanskorrigering, ingen utkörning under höghastighetsrotation;
    • 5. Bearbetning provskärningsverifiering: Guld-finger provskärning, bekräfta inga guldskalning eller ritningsdefekter;
    • 6.Fullständig besiktning av färdiga varor plus återbesiktning före leverans.

    Provtestprocess

    • 1.Kunden bekräftar specifikation av hårdmetall guld-finger fasskärare;
    • 2. Försöksskärning, inspektera guld-finger fasad yta, kontrollera om guld skalar / koppar ritning;
    • 3. Bekräfta att bearbetningsprestandan uppfyller kraven;
    • 4. Massförsörjning efter provgodkännande; en liten sats är tillgänglig.

    Support efter försäljning

    • 1. Ersätt för fabrikskvalitetsdefekter (uteslut torrbränning och konstgjorda stötskador);
    • 2. Omslipningstjänst är tillgänglig efter verktygsslitage;
    • 3. Ge vägledning för bearbetningsparametrar, hjälpa till att lösa bearbetningsavvikelser såsom guldavskalning och ritning;
    • 4. Snabb anpassning för icke-standardiserade specifikationer.

    Ej tillämpliga arbetsvillkor

    • 1.Not for cutting thick solid metal, stainless steel workpieces; carbide edge is easy to chip when processing hard metal.
    • 2. Arbetsstycken blandade med massiva hårda metalliska föroreningar eller grova hårda partiklar, vilket kommer att orsaka stötskador på skärkanten.
    • 3. För stort skärdjup med en gång leder till kantflisning och substratdeformation.
    • 4. Utrustning utan effektivt dammuppsamlingssystem; ackumulerat glasfiberdamm kommer att påskynda banbrytande slitage och repa guld-fingerytan.
    • 5.Machining under condition of large spindle run-out or loose fixture; vibration will easily cause carbide edge chipping.
    • 6. Långvarig torrkapning med tung belastning utan värmeavledning kommer att orsaka termisk glödgning av verktyget och minska skärpan.

    Vanliga urvalsmissförstånd

    • 1.❌ Missförstånd: Fler tänder ger alltid bättre bearbetningskvalitet Korrigering: Överdriven tandkvantitet ökar skärbelastningen för tunt guldpläterat lager. Välj rätt tandantal som matchar brädans tjocklek och guldfingerbredd, för många tänder kan orsaka att guldskiktet flagnar.
    • 2.❌ Missförstånd: Samma fräs kan delas för olika avfasningsvinklar. Uppnå inte en annan vinkel endast genom att justera maskinparametern, det kommer att resultera i dålig yta och guldfräsning.
    • 3.❌ Missförstånd: Nytt verktyg måste köras med maximal matningshastighet. Aggressiva parametrar vid initial användning sliter lätt sönder tunn guldpläteringsbeläggning.

    Maskindriftsförbud

    • 1. Börja inte klippa under för mycket spindel som är rinnande, smutsig eller sliten spännhylsa; vibrationer kommer att orsaka skärning av hårdmetallkanter.
    • 2.Förbjud verktygskollision eller startspindel med uppspänt arbetsstycke.
    • 3. Dammuppsamlingssystemet måste vara aktiverat; damm kommer att slita på skärkanten och repa den guldpläterade ytan.
    • 4. Förbjud nödstopp och skarp matningsriktningsändring vid höghastighetsrotation.
    • 5. Överskrid inte det rekommenderade skärdjupet i engångspassage.
    • 6. Förhindra att verktyg tappar och hårt slag. Hårdmetall är spröd, lätt stöt ger osynliga mikrosprickor.

    Felanalys

    Onormalt fenomen Rotorsak
    Guld-finger guld-lager peeling / koppar chipping Bladeggspassivering, överdriven matningshastighet, felaktig tandprofil, felaktig rotationshastighet, otillräcklig dammuppsamling.
    Kopparfolieritning och grader på fasad yta Otillräcklig eggskärpa, verktygsslitage, otillräcklig kantslipning.
    Avhuggen hårdmetall Verktygskollision, hårda föroreningar inuti skivan, stor spindelavbrott, för stort skärdjup med en gång.
    Instabil avfasningsvinkel Dålig koncentricitet, glidande spännhylsa, lös fastspänning av arbetsstycket, skaft böjt av slag.
    Verktygets livslängd långt under förväntan Felaktiga skärparametrar, dålig dammavlägsnande effekt, deformerat skaft som orsakar instabil skärning.

    Underhåll

    • 1.Förvaring: Förvara individuellt i en speciell verktygslåda med banbrytande skydd. Ingen stapling eller barplacerad, undvik kollisionspåverkan.
    • 2.Före drift: Visuell kontrollera skärkanten för flisning eller sprickor; rengör spännhylsdamm; inspektera spindelns utlopp.
    • 3. Under bearbetning: Låt dammuppsamlings-/luftblåsningssystemet arbeta kontinuerligt. Inspektera med jämna mellanrum avfasad ytas kvalitet, övervaka slitage och skaftdeformation.
    • 4.Efter bearbetning: Blås bort spån och damm med lågtrycksluftpistol, repa inte hårdmetallkanten med hårda föremål; inspektera kanten för mikroflisning.
    • 5. Hantering: Håll bara i skaftdelen, rör inte vid vass skärspets; förhindra att den tappas för att undvika böjt skaft och verktygsskrot.

    FAQ

    F1: Vad orsakar att guldskiktet peeling under guldfingerbearbetning?

    A1: It may be caused by passivated cutting edge, excessive feed speed, mismatched tool tooth profile or improper rotating speed. Adopt special bevel cutter for gold-finger and optimize cutting parameters.

    F2: Vad leder till koppardragning och grad på guldfinger lutande plan?

    A2: Otillräcklig skärpa eller slitage på skäreggen. Otillräcklig finslipning av hårdmetallskärkant kommer att dra kopparfolie. Det är nödvändigt att välja version med finfinished cutting-edge.

    F3: Kan denna fräs slipas om flera gånger?

    A3: Ja. Hårdmetallmaterial tillåter flera omslipningar. Efter reparation är dess skärprestanda nära den för ett nytt verktyg, vilket sparar kostnader. Carbide PCB Bevel Cutter kan slipas om för upprepad användning.

    Skicka förfrågan
    Kontaktinformation
    • Adress

      Byggnad 17, Yonglida Tiansheng Industrial Park, No. 50 Gangkou Avenue, Wanjiang District, Dongguan City, Guangdong Province, Kina

    Skicka din förfrågan om PCD PCB-skärverktyg, hårdmetall-PCB V-cut-verktyg och PCB V-grooving-verktyg till Dongguan Weicheng Electronic Co., Ltd. Lämna din e-post och berätta för oss ditt brädmaterial, utrustning och verktygsspecifikationer, så svarar vi inom 24 timmar med en fabriksdirekt offert, gratis provalternativ och anpassade verktygsrekommendationer. Kontakta oss för att starta din beställning.
    X
    Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
    AvvisaAcceptera