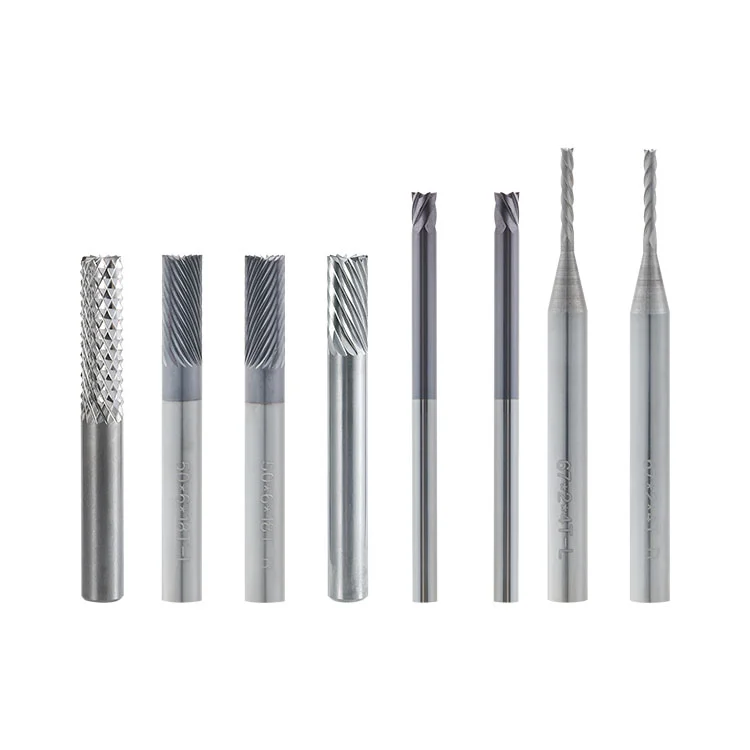
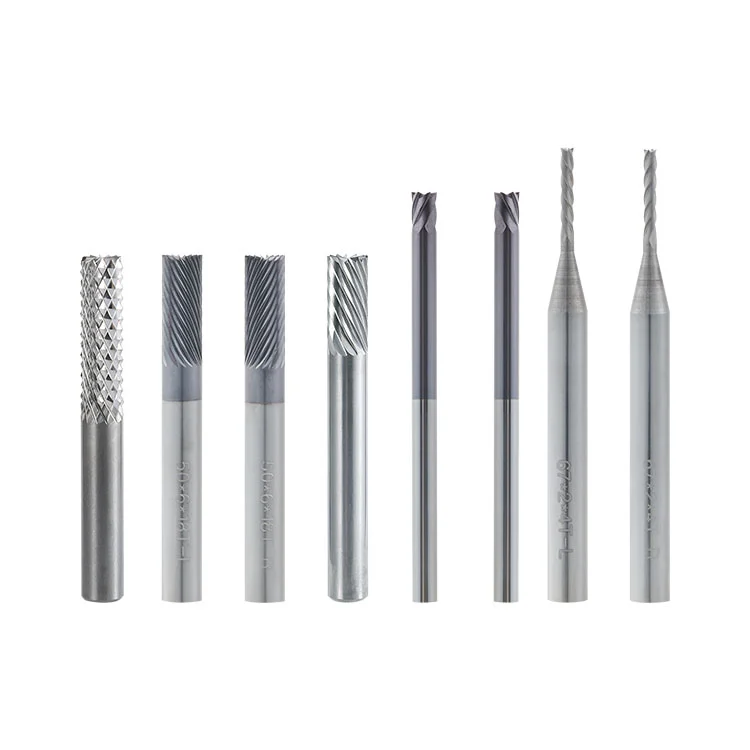
Dongguan Weicheng Electronic Co., Ltd.utvecklar PCB-skärverktyg för industriell kartongbearbetning, inklusiveHårdmetall PCB Kantskärare, ett solid hårdmetallverktyg designat för guldfingerfasning och fasning. Med en rak skaftstruktur och en passiverad, spegelpolerad skäregg hjälper denna skärare till att producera släta lutande ytor samtidigt som den minskar risken för att det guldpläterade lagret repar eller flagar under förberedelse av PCB-anslutningen.
1. Varför guldfingeravfasning är viktig
2. Hur avfasningsprocessen fungerar
3. Fördelar med hårdmetallkonstruktion
4. Passivering och spegelpolering
Guldfingrar är ledande kontaktytor som ligger längs kanten på ett tryckt kretskort. De används vanligtvis för att ansluta en PCB med en kompatibel kortplats eller kontakt. Före införandet kan ändarna på guldfingrarna behöva fasas för att skapa en lutande styryta.
En korrekt bearbetad fas hjälper till att styra kortet in i kontakten och stöder smidig insättning och borttagning. Den guldpläterade ytans skick är särskilt viktigt eftersom repor, flagningar eller ojämna kanter kan påverka kontaktytan och den färdiga skivans utseende.
I automatiserad PCB-produktion används en dedikerad avfasningsfräs för att bearbeta brädkanten. Dess banbrytande skick, dimensionsnoggrannhet och kompatibilitet med maskinen påverkar alla konsistensen hos den färdiga fasningen.
Hårdmetallfräsen kläms fast på spindeln på en automatisk PCB-fasmaskin. Under drift roterar verktyget med hög hastighet medan kretskortet transporteras genom maskinen med en kontrollerad matningshastighet.
Änden av guldfingret kommer i kontakt med den roterande skäreggen, som fräser brädekanten för att bilda en lutande styryta. Processen är designad för kontinuerlig bearbetning och kan ge en konsekvent fas när maskinens uppställning och matningsförhållanden är korrekt kontrollerade.
En viktig punkt är att fräsen själv inte bestämmer avfasningsvinkeln. Avfasningsvinkeln är förinställd och justerad av avfasningsmaskinen. Skäraren är ett verktyg med rakt skaft och maskinkonfigurationen bestämmer den nödvändiga bearbetningsvinkeln.
Kuttern är tillverkad av ultrafinkornig hårdmetall, även kallad volframstål. Detta material erbjuder hög hårdhet och slitstyrka, vilket gör det lämpligt för upprepade skäroperationer vid PCB-tillverkning.
Dess solida hårdmetallkonstruktion stödjer den skärprestanda som krävs för kontinuerlig guldfingerfasning. Verktygsval bör ändå ta hänsyn till kartongmaterial, maskinspindel, skärparametrar och produktionsvolym.
För skivor med högt glasfiberinnehåll eller högt innehåll av oorganiskt fyllmedel kan verktygsslitaget öka. Dessa material bör utvärderas genom provbearbetning för att bekräfta skärkvalitet och verktygskompatibilitet före massproduktion.
Skäreggens tillstånd är särskilt viktigt vid bearbetning av guldpläterade PCB-kanter. En obehandlad vass egg eller en skadad skäregg kan skapa repor, friktion eller lokal stress under avfasningsprocessen.
Passivering och spegelpolering hjälper till att ta bort vassa punkter längs skäreggen och ger en jämnare kontaktyta. Detta kan minska friktionen mot det guldpläterade lagret och minska risken för guldflossning under bearbetning.
Kuttern är dock bara en faktor som påverkar det slutliga resultatet. Guldskiktsvidhäftning, skivans skick, spindelavbrott, dammborttagning och matningshastighet måste också beaktas. Första artikelbesiktning rekommenderas före kontinuerlig produktion.
Att välja en fräs endast baserat på dess diameter kan leda till installations- eller bearbetningsproblem. Verktyget måste matcha spindeln, hylsan och det tillgängliga installationsutrymmet på avfasningsmaskinen.
Produktspecifikationssortimentet inkluderar olika kombinationer av skärdiameter, kuggantal, skaftdiameter och längd. Listade skärdiametrar inkluderar 1,5 mm, 2 mm, 3 mm, 3,175 mm, 4 mm, 6 mm och 6,35 mm. Skaftdiametrarna inkluderar 3,175 mm, 6 mm och 6,35 mm, beroende på modell.
Innan du beställer, bekräfta följande information:
● Skärdiameter:Kontrollera den önskade diametern mot maskinens installationsutrymme och bearbetningskonfiguration.
● Skaftdiameter:Matcha skaftet med spindeln och hylsan för att säkerställa säker fastspänning.
● Verktygets längd:Bekräfta klipplängden och den totala längden som krävs för maskininställningen.
● Antal tänder:Välj motsvarande modell enligt de nödvändiga bearbetningsförhållandena och utrustningens kompatibilitet.
● Styrelsematerial:Ange PCB-typ och relevanta materialegenskaper för verktygsutvärdering.
Att tillhandahålla en maskinmodell, befintligt skärprov eller teknisk ritning kan hjälpa till att verifiera de erforderliga måtten före produktion.
Guldfingerrepor, avskalning av beläggningen och ojämna fasade ytor kan bero på flera olika orsaker. Att byta ut skäraren utan att kontrollera maskinens och kortets skick kanske inte löser det underliggande problemet.
Möjliga orsaker inkluderar en avhuggen skäregg, otillräcklig passivering, överdrivet verktygslopp, dålig dammuppsamling, för hög matningshastighet eller svag vidhäftning av det guldpläterade lagret. Inspektera skäret och PCB-ytan under testning av första artikeln.
Ytkrusningar och synliga verktygsmärken kan vara förknippade med slitage av spindel eller hylsa, otillräcklig verktygsstyvhet, instabil brädtransport eller ett olämpligt förhållande mellan spindelhastighet och matningshastighet.
Ojämna avfasningsvinklar kan uppstå på grund av felaktiga maskinvinkelinställningar, skivpositioneringsavvikelser, instabil transport eller onormalt spindelavbrott. Avfasningsvinkeln bör kontrolleras och justeras genom maskinen i stället för att anta att fräsen har en fast formningsvinkel.
Högt glasfiberinnehåll, dålig dammsugning, för hög skärtemperatur och olämpliga bearbetningsparametrar kan påskynda verktygsslitaget. Regelbunden inspektion hjälper till att identifiera förändringar i banbrytande skick innan de påverkar produktionskvaliteten.
Korrekt installation och rutinunderhåll hjälper till att bevara verktygets skick och stödja stabil bearbetning. Inspektera fräsen med lämplig förstoring före användning med avseende på sprickor, spån eller kantskador. Skaftet och hylsan ska vara rena och verktygsloppet bör kontrolleras före bearbetning.
Håll dammuppsamlingssystemet igång under produktionen för att avlägsna glasfiber och annat skärskräp. Undvik plötsliga förändringar i brädans matningshastighet, vilket kan leda till stötbelastningar och öka risken för banbrytande skador.
Efter bearbetning, ta bort damm med en mjuk borste och förvara fräsen på en torr plats. Undvik kontakt mellan skäreggen och hårda föremål. När eggen blir matt kan professionell omslipning återställa skärförmågan. Runout bör kontrolleras igen efter slipning innan verktyget återinstalleras.
Provskärning och första artikelinspektion bör utföras efter installation eller verktygsbyte. Kontrollera fasvinkeln, ytfinishen och det guldpläterade lagrets skick innan du fortsätter med kontinuerlig produktion.
S: Det används på PCB-fasningsmaskiner för att fasa ändarna på guldpläterade guldfingrar. Processen skapar en lutande styryta för att stödja PCB-insättning i kontakter.
S: Nej. Kuttern har en rak skaftstruktur utan en fast formningsvinkel. Fasvinkeln ställs in och justeras av PCB-fasmaskinen.
S: Passivering och spegelpolering hjälper till att ta bort vassa spetsar och skapa en jämnare skäregg. Detta hjälper till att minska friktion, repor och risken för flagning på den guldpläterade ytan.
S: Tunna FPC-kort kan utvärderas för fasning. Kartongens matningshastighet bör reduceras för att begränsa skäreffekten, och provprovning rekommenderas före produktion. FPC-skivor med tjocka förstärkningsplåtar kräver också förhandsutvärdering.
S: Möjliga orsaker inkluderar en avhuggen eller otillräckligt polerad skäregg, överdrivet verktygslopp, damm som fastnat mellan verktyget och skivan, hög matningshastighet eller dålig vidhäftning av det guldpläterade lagret. Dessa faktorer bör kontrolleras individuellt.
S: Kontrollera spindel- och spännhylsspecifikationerna, installationsutrymme, nödvändig verktygslängd och maskinkonfiguration. Fräsens dimensioner bör bekräftas mot utrustningsritningen eller ett befintligt verktygsprov.
A: Ja. Professionell omslipning kan återställa en matt skäregg när verktygets kondition tillåter det. Efter slipning, inspektera skäreggen och kontrollera verktygsloppet igen innan du sätter tillbaka det.
S: Utför första artikeltestning för att bekräfta avfasningsvinkeln, ytfinishen och det guldpläterade lagrets skick. Kontrollera även fräsinstallationen, spindelns utlopp, hylsans renhet, skivans placering och dammuppsamling.
Konsekvent PCB guldfingerfasning kräver rätt kombination av hårdmetallverktygskonstruktion, banbrytande förberedelse, maskinkompatibilitet och processkontroll. Att utvärdera dessa faktorer innan produktion hjälper tillverkarna att upprätthålla en stabil faskvalitet och minska defekter som kan undvikas.
Letar du efter en hårdmetallskärare för fasning av PCB guldfinger?
Skicka dina maskinspecifikationer, skärritning eller provkrav till vårt team.
Skicka en förfrågan