Produkter
Hörnrundskärare i hårdmetallkretskort
  • Hörnrundskärare i hårdmetallkretskortHörnrundskärare i hårdmetallkretskort

Hörnrundskärare i hårdmetallkretskort

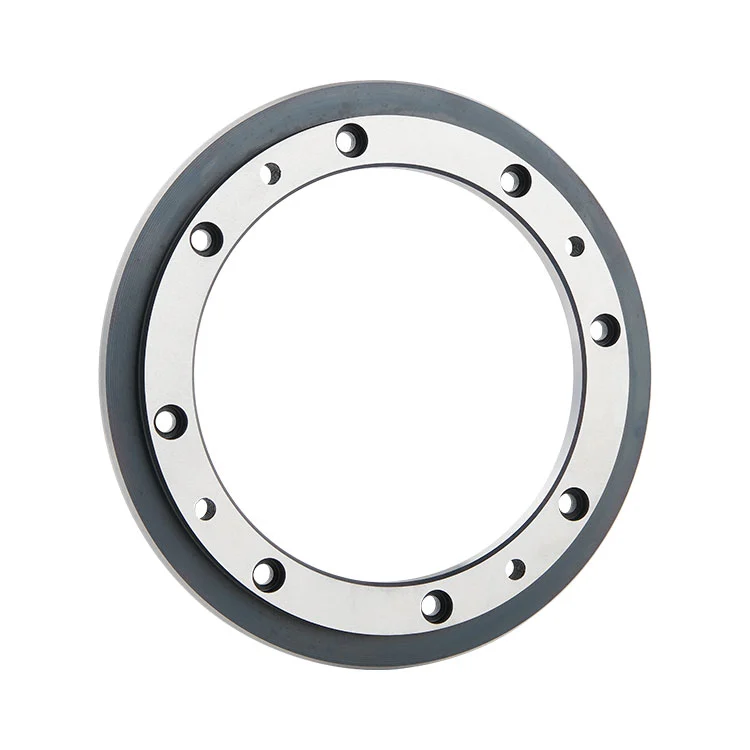
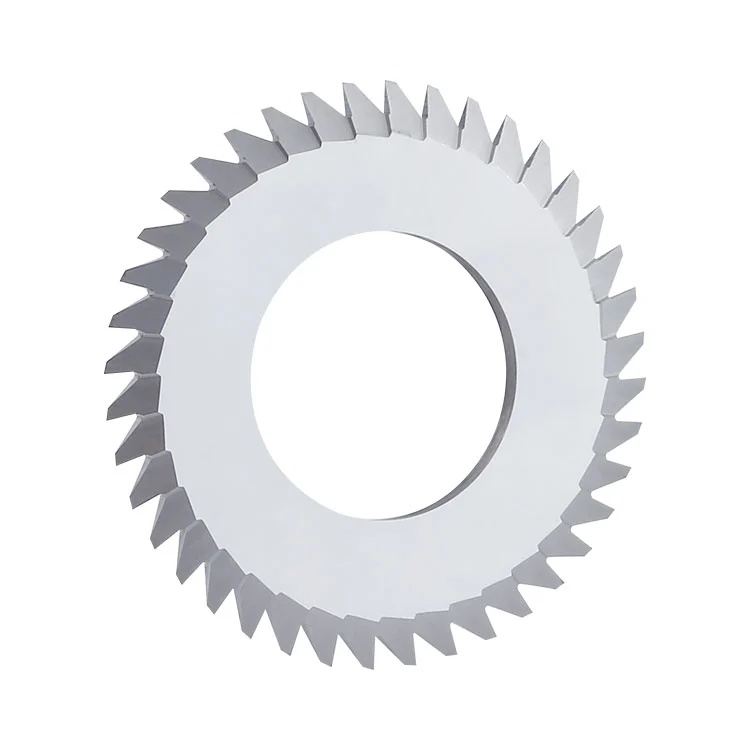
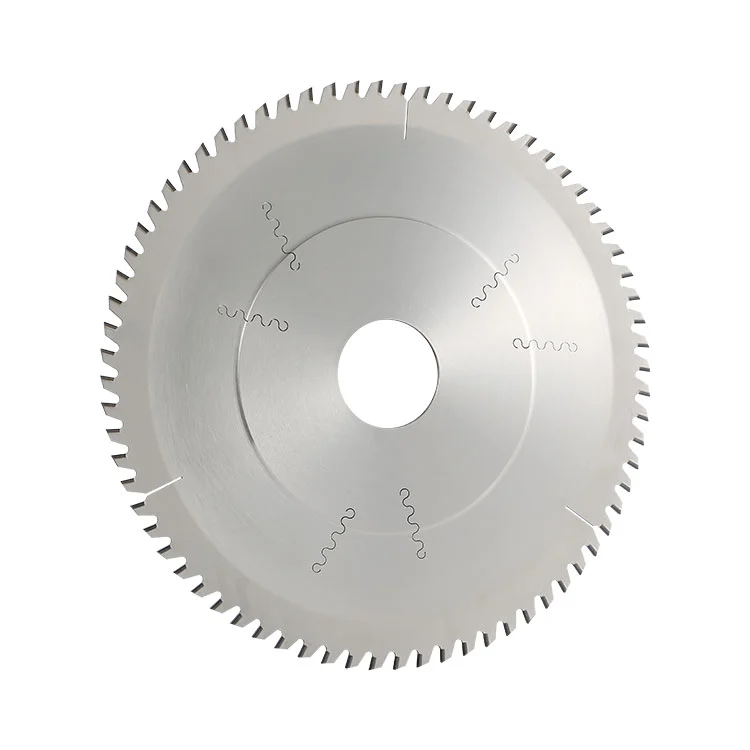
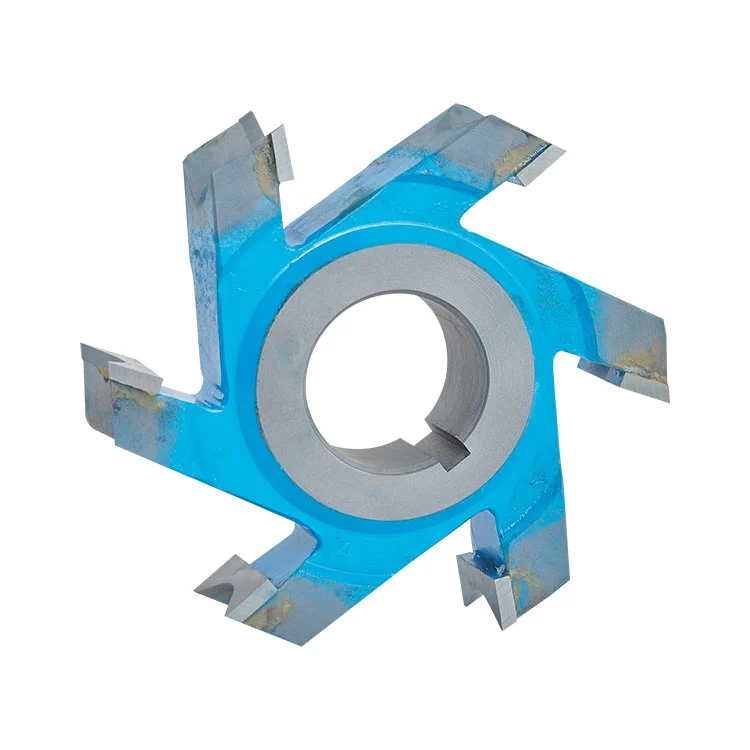
Som tillverkare i Kina erbjuder Winway Carbide PCB Corner Rounding Cutter, ett formverktyg för volfram-stållegering speciellt designat för PCB-konturbearbetning. Den är tillgänglig för skräddarsydd produktion enligt kundens önskemål. Den utför engångsfräsning i runda hörn på kretskortskanter för att ta bort skarpa hörn, vilket förhindrar skärsår på guldfingrar och skivytor samt repor under monteringen. Genom att använda skärtänder i hårdmetall (volframstål) och en strukturell design med låg ljudnivå, ger den stabil skärprestanda. Lämplig för rund-hörnbearbetning med stora paneler, hjälper det till att minska efterföljande polerprocesser och förbättra det färdiga PCB-utbytet.

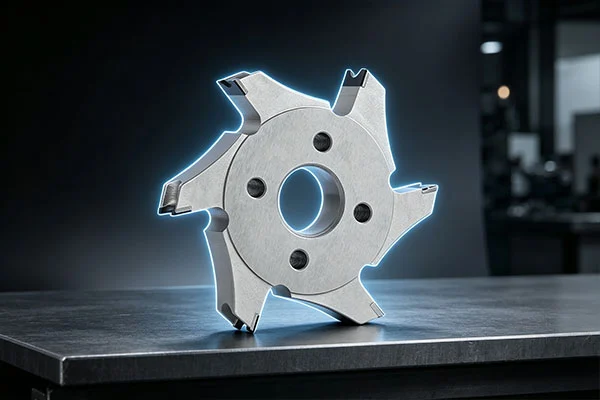
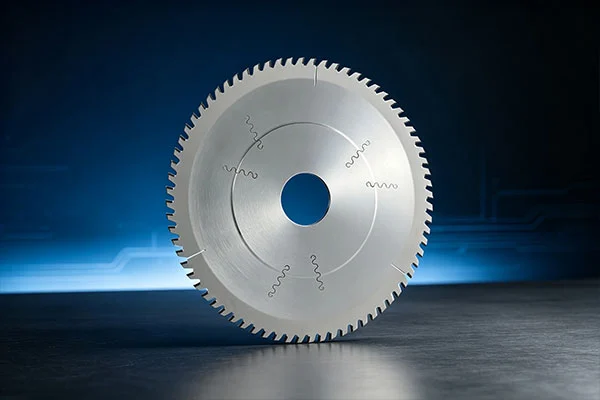
    Som tillverkare i Kina erbjuder Winway Carbide PCB Corner Rounding Cutter, en specialiserad skivfräs för PCB-produktionslinjer. Skivkroppen är sammansatt med skärtänder av volframstål med förformade bågekanter. Den fullbordar bearbetning av brädkants R-vinkel i en gång på maskiner med runda hörn. Med en 6-tands struktur och lågbrusande skivkroppsdesign uppnår den låga skärvibrationer och buller tillsammans med stabila R-vinkeldimensioner. Den används främst för kantbearbetning av runda hörn av stora PCB-paneler som FR-4 och aluminiumbaserade skivor, och passar massvolymproduktion. Anpassad icke-standard ytterdiameter, inre hål, tandmängd och R-vinkel stöds.
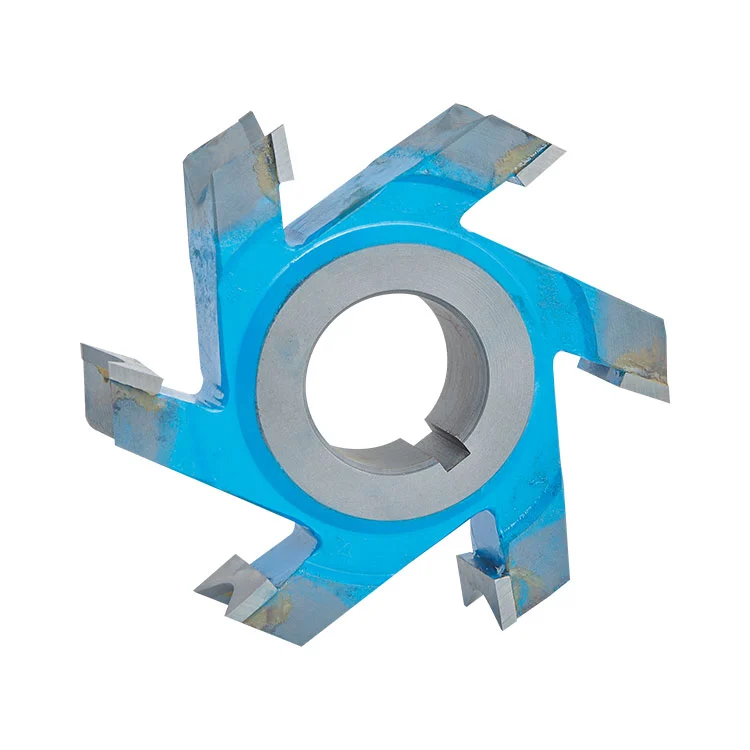
    Carbide PCB Corner Rounding Cutter

    Produktdefinition

    Carbide PCB Corner Rounding Cutter är ett speciellt PCB-bearbetningsverktyg som består av en skivformad kropp och hårdmetall (volframstål) som bildar fräständer. Med förinställda bågformade skäreggar fräsar den runda hörn av standard R på kanterna av stora PCB-paneler i ett steg, eliminerar vassa brädkanter och hjälper till att undvika monteringsrepor och kortslutningsrisker. Det används ofta i PCB-konturkantavrundningsprocedurer.

    Viktiga tekniska funktioner

    1. Skärtandsmaterial: Ultrafinkornigt volframstål (hårdmetall), höghårdhet, slitstarkt och flisningsbeständigt för lång livslängd.
    2,6-tandsformande struktur med låg ljudnivå på skivkroppen, låg skärvibration och lågt bearbetningsljud.
    3. Precis slipad bågskärande kant, hög R-vinkelnoggrannhet och god konsistens med runda hörn inom samma sats.
    4. Polerad skäregg för smidig evakuering av spån, reducering av brädspån, blekning av underlag och grader av brädkanter.
    5.Standard inre hålpositionering, hög spännkoncentricitet för stabil bearbetning och mindre skrammelmärken.
    6.Full-artikel anpassning tillgänglig: yttre diameter, inre hål, tand kvantitet och R-vinkel kan produceras per kund ritningar.

    Specifikationstabell (Exempel på specifikationer)

    Ytterdiameter D Inre hål Tjocklek Tänder R Vinkel
    103 19 23 6T R7,5
    93 25 19 6T R5,0
    93 30 19 6T R8
    93 25 19 6Z R5,0
    83 30 19 6T R6,0

    Tillämplig styrelselista

    FR-4 glasfiberskiva (enkel-/dubbel-/flerlagers PCB-panel i stor storlek)

    PCB på aluminiumbas

    CEM-1 / CEM-3 kompositisoleringsskiva

    Tung-koppar PCB

    Flamskyddande isoleringsskiva

    Ej tillämpligt: ​​ren mjuk gummiplatta, tjock solid metallplatta, keramisk platta med hög hårdhet

    Maskindriftspunkter

    1. Fastspänning: Rengör spindeln och skivans inre hål för att ta bort damm och skräp, lås ordentligt och kontrollera koncentriciteten; kontrollavstånd ≤0,005 mm.
    2. Provskärning: Utför provskärning på provpanelen först; inspektera R-vinkeldimension, flisning och blekning; bekräfta stabila parametrar före massproduktion.
    3. Bearbetningsmetod: Klättrande fräsning är att föredra för att undvika flisning orsakad av konventionell fräsning; paneler måste vara ordentligt fastklämda för att förhindra förskjutning.
    4.Kylning: Anta luftblåsning för borttagning av damm; finfördelad kylning med små doser är tillåten; undvik att blötlägga paneler med flytande vatten.

    Snabb felsökning

    Fenomen Möjlig orsak Snabb lösning
    Brädkantsflisning och blekning av underlag För hög matningshastighet, slitna fräständer, oöverensstämmande spindelhastighet Minska matningshastigheten; inspektera slitaget på skärtanden; justera spindelhastigheten
    Inkonsekvent R-vinkeldimension Stort klämhål, lös panelplacering Rengör det inre hålet igen och lås fräsen; förstärka panelfästet
    Skärtandsflisning Föroreningar inuti panelen, kollisionspåverkan, för hög matningshastighet Kontrollera panelens föroreningar; lägre matningshastighet; förhindra diskkollision
    Pratmärken & högt ljud under bearbetning Löst låst skärskiva, slitna skärtänder Återlås skärskivan; inspektera/byt ut slitna tänder
    Kraftiga grader på brädkanten Slitna skärtänder Skicka tillbaka till fabriken för omslipning av kant

    Underhållskrav

    1. Efter varje bearbetningscykel, blås bort hartsdamm och glasfiberskräp från skivan och skärtänderna med luftpistol; skrapa aldrig skäreggar av volframstål med hårda föremål.
    2. Förvaring: Förvaras separat i en särskild verktygslåda; undvika ömsesidig kollision; ingen stapling eller bar placering.
    3.Periodisk inspektion: Stoppa maskinen omedelbart när skär-tandskåra eller slitageinducerad blekning inträffar och skicka till fabriken för slipreparation.
    4. Förbjud att tappa eller slå skärskivan: Tänder av volframstål är spröda; slag orsakar lätt tandflisning och skrotning.
    5. För långtidsförvaring, applicera rostskyddsbehandling på metallskivans kropp för att förhindra rost i inre hål som skadar spännnoggrannheten.

    FAQ

    F1: Kan slitna tänder på hörnrundskäraren i hårdmetallkretskort skickas för omslipning?

    A1: Ja. Omslipning för formning av R-vinkel är tillgänglig om endast skärande slitage förekommer utan tandflisning med stora ytor. Om tänderna drabbas av kraftiga tandskador krävs tandbyte.

    F2: Kan radie (R) för radiuskäraren ändras?

    A2: Ja. R-vinkeln kan slipas om till en större storlek efter behov, men den kan inte göras mindre. Vi kan även direkt skräddarsy skärtänder med olika R-vinklar.

    F3: Hur löser man aluminiumstickning vid bearbetning av aluminiumbaserade PCB?

    A3: Öka spindelhastigheten på lämpligt sätt och minska matningshastigheten; stärka luftblåsande kylning; använd högblank polerad banbrytande kant för att minska vidhäftningen av aluminiumspån.

    F4: Kan icke-standardiserade inre hål, yttre diameter och tandmängd anpassas?

    S4: Anpassning av fullständiga parametrar stöds. Tillhandahåll PCB-paneltjocklek, bearbetningsritning och kapacitetskrav för ledtid och offertutvärdering.

    F5: Vad är principen för lågbrusdesign?

    A5: Skivkroppen har en brusreducerande slitsstruktur. Optimerad 6-tands skärvinkel sprider skäreffekten och dämpar resonans, vilket ger uppenbart lägre ljud jämfört med vanliga frässkivor.

    Skicka förfrågan
    Kontaktinformation
    • Adress

      Byggnad 17, Yonglida Tiansheng Industrial Park, No. 50 Gangkou Avenue, Wanjiang District, Dongguan City, Guangdong Province, Kina

    Skicka din förfrågan om PCD PCB-skärverktyg, hårdmetall-PCB V-cut-verktyg och PCB V-grooving-verktyg till Dongguan Weicheng Electronic Co., Ltd. Lämna din e-post och berätta för oss ditt brädmaterial, utrustning och verktygsspecifikationer, så svarar vi inom 24 timmar med en fabriksdirekt offert, gratis provalternativ och anpassade verktygsrekommendationer. Kontakta oss för att starta din beställning.
    X
    Vi använder cookies för att ge dig en bättre webbupplevelse, analysera webbplatstrafik och anpassa innehåll. Genom att använda denna sida godkänner du vår användning av cookies. Sekretesspolicy
    AvvisaAcceptera