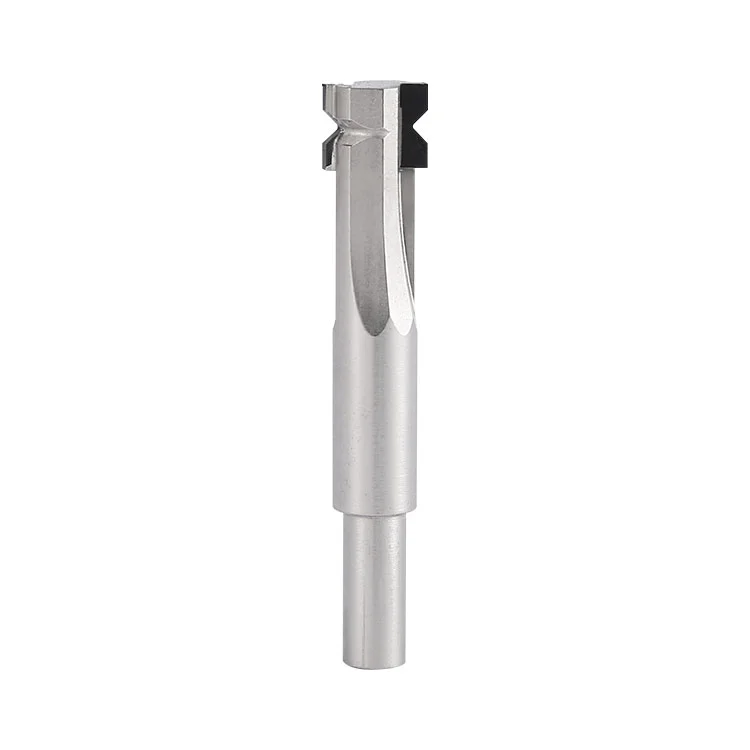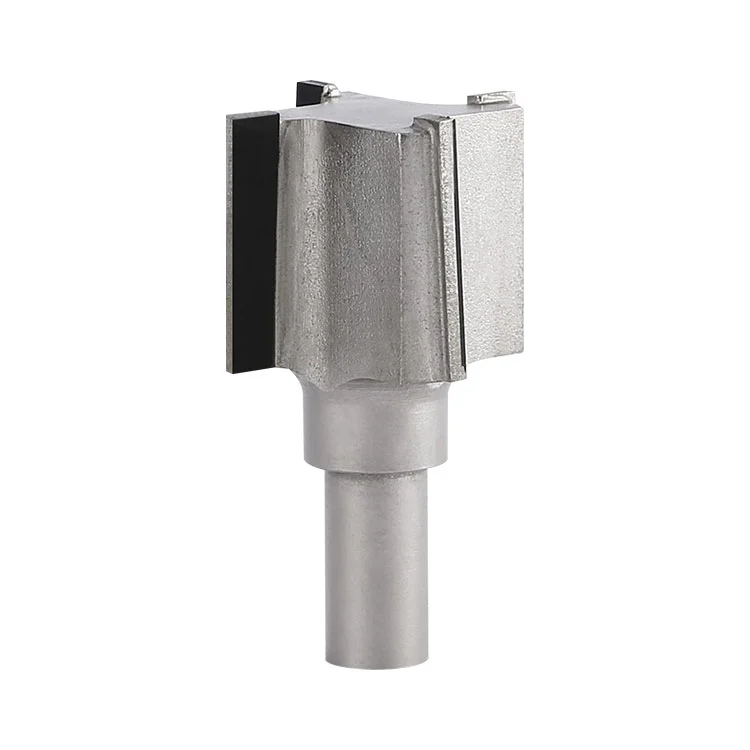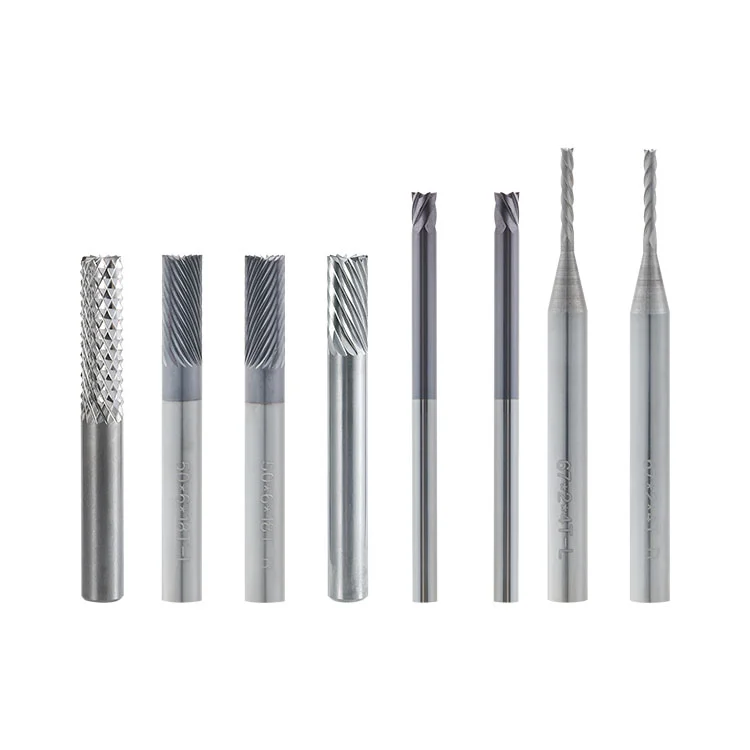
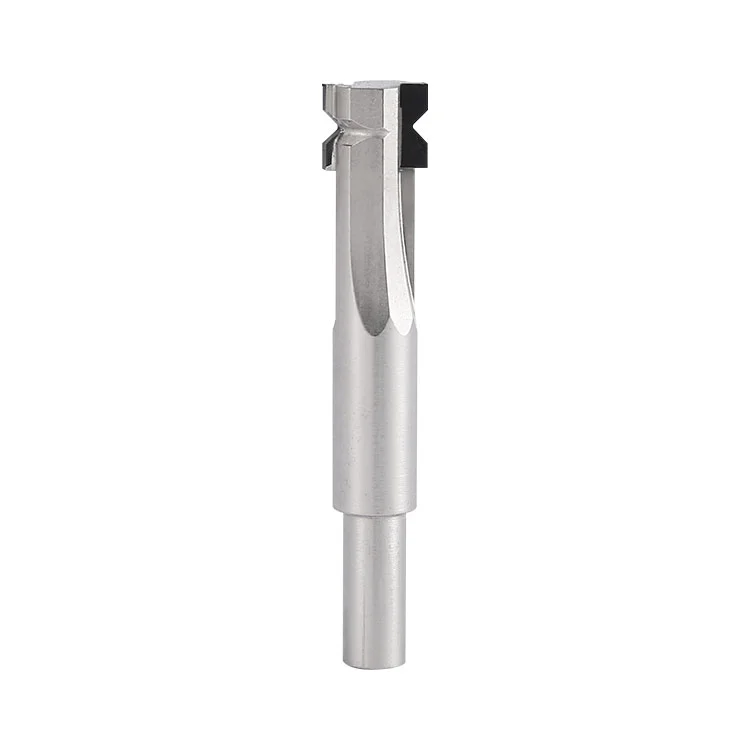
För tillverkare som köper en PCD-skafthörnradieskärare för PCB-produktion, erbjuder Winway en lösning utformad för konsekvent kantavrundning och långtidsbearbetningsprestanda. Skarpa hörn som lämnas efter dragning, panelstorlek och konturformning kan repa basmaterial, kopparfolie och torr film under efterföljande processer, samtidigt som det utgör hanteringsrisker för operatörer. Denna fräs använder en PCD-diamantspets som är sammanfogad med ett legerat stålsubstrat genom vakuumkontrollerad högtemperatursvetsning, följt av precisionsslipning för att producera jämna, rundade PCB-kanter. Dess diamantskäregg ger högre hårdhet, bättre slitstyrka och lägre värmeutveckling än traditionella volframstålalternativ. Kombinationen av en slitstark spets och ett styvt, tufft legerat stålskaft hjälper till att minska snabbt verktygsslitage, kantflisning och frekventa verktygsbyten i massproduktion. Winway stöder grossistinköp och skräddarsydda beställningar för olika krav på avrundning av PCB-hörn.
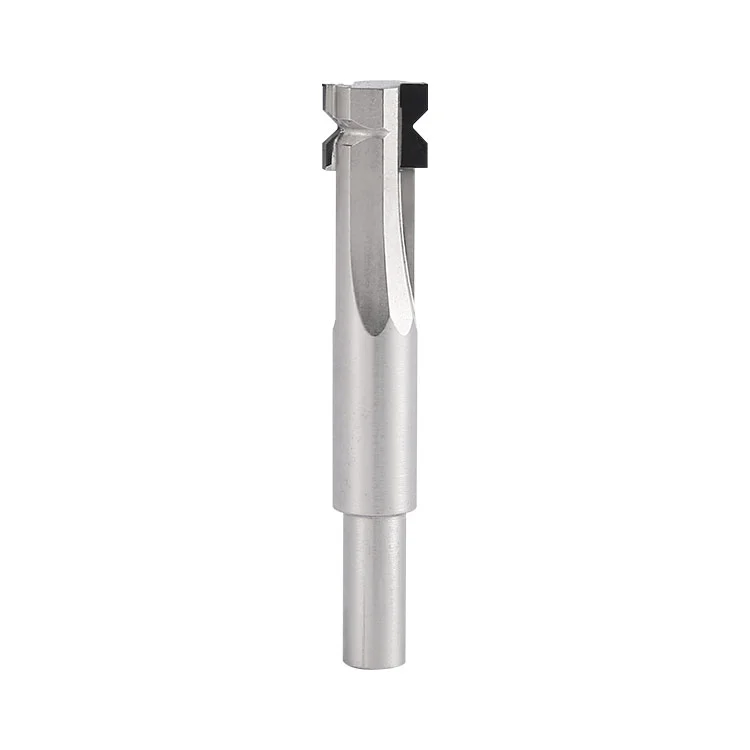
PCD Shank Corner Radius Cutter: Ett PCB-dedikerat formningsverktyg tillverkat av värmebehandlat höghållfast legerat stål som skaftsubstrat. Den främre spetsen är sammanfogad med polykristallin diamant (PCD) spets via kontrollerbar högtemperatursvetsning och exakt slipad. Den används för att bearbeta rätvinkliga PCB-kanter till standard R-bågar, vilket uppfyller kraven på släta kanter utan skarpa hörn, grader eller kantflisning.
1. Ultra-nötningsbeständig PCD-diamantskärkant:Diamant har extremt hög hårdhet, stor motståndskraft mot glasfiber och dammnötning. Dess livslängd är mycket längre än vanliga volframstålskärare, lämpliga för stabil massproduktion.
2. Spegelpolerad skärkant:Högglanspolering på skärtänder minskar skärmotståndet avsevärt, vilket effektivt förhindrar dragning av glasfiber, blekning av brädor, kantflisning och fuzzing.
3. Avancerad svetsteknik:PCD-spets och legerat stålsubstrat integreras genom svetsning. Kurvorna för uppvärmning, konstant temperatur och kylning är strikt kontrollerade för att begränsa diamantgrafitisering och frigöra termisk svetspåfrestning. Svetssömmen är full utan porer eller kalla lödfogar, med hög bindningsstyrka och motståndskraft mot skärande värmechock. Det är inte lätt att drabbas av avlödning eller tandlossning under höghastighetsbearbetning.
4. Värmebehandlat skaftsubstrat av legerat stål:Efter härdning och härdning av värmebehandling äger den god styvhet, deformationsbeständighet och brottseghet. Låg vikt och utmärkt dynamisk balans under höghastighetsrotation säkerställer enhetliga rundade hörn och stabil dimensionsnoggrannhet.
5. Standard 2-tands skärstruktur:Balanserad skärbelastning, smidig borttagning av spån och låg vibration för att bilda jämna och enhetliga rundade bågar.
6.Fullständig täckning av flera R-specifikationer:Stöder vanliga PCB R-hörnspecifikationer R0.2/R0.3/R0.5, som matchar olika standarder för utseende av färdiga skivor.
| Punkt | Parameterspecifikation |
| Produktnamn | PCD skaft hörn radie fräs |
| Skärdiameter | 9,5 mm |
| Total längd | 55 mm |
| Skaftdiameter | 6 mm |
| Antal tänder | 2 tänder |
| Valfri radie | R0,2 / R0,3 / R0,5 mm |
| Skärkantsmaterial | PCD polykristallin diamant |
| Material för skaftsubstrat | Värmebehandlat höghållfast legerat stål |
| Bearbetningskrav | Vald radie | Tillämpligt scenario | Processförslag |
| Fina små brädor, höga krav på utseende | R0,2 | Precisionstunna skivor, fina kretskort | Minska matningshastigheten, stabil skärning med låg hastighet |
| Allmän standard hörnrundningsprocess | R0,3 | De flesta masstillverkade PCB-kort | Standard universalalternativ med högsta avkastning |
| Tjocka brädor, krav på utseende av stor båge | R0,5 | Tjocka brädor, stora avfasade brädor | Två-pass skärning för att undvika kantflisning |
Spänningskrav:Använd ER-hylsa med hög precision. Rengör skaftet för att ta bort damm och olja. Verktygets utlopp ska kontrolleras inom 0,003 mm för att förhindra vibrationer och kantflisning. Applicera inte för stor klämkraft på skaftet av legerat stål för att undvika skaftdeformation.
Verktygsinställningskrav:Ställ in skärdjupet exakt. Överdjupsskärning och överdriven skärning i enkelpassage är förbjudna för att förhindra överbelastningsslitage på verktygsspetsen.
Kortfixering:Brädorna måste vara hårt pressade och plana utan skevhet eller löshet. Vibrationer är den primära orsaken till hörnflisning och ojämn hörnradie.
Skärrekommendation:För höga glasfiberskivor och tjocka brädor, använd flera grunda snitt istället för fulldjupsskärning med en gång.
| Onormalt fenomen | Rotorsak | Lösning |
| Brädkantsflisning, glasfibersprickbildning | För hög matningshastighet, låg spindelhastighet, skivvibrationer, lätt skärkantsskada | Minska matningshastigheten, öka spindelhastigheten, spänn fast kortet igen, byt ut verktyget |
| Ojämn hörnradie | Stor spindellopp, lös hylsa, skev bräda | Byt ut spännhylsan, kalibrera spindeln, platta till brädan |
| Snabbt spetsslitage och tillplattning | Högfylld skiva, överbelastade parametrar, otillräcklig kylning | Optimera parametrar, stärk luftkylningen, använd multipassskärning |
| Luddiga och dragmärken på brädkanten | Trubbig skäregg, klättringsfräsning, samlat damm | Byt verktyg, byt till nedfräsning, rengör damm |
| Spetsskalning eller tandlossning | Överhettning, överbelastningsskärning, svetsfel vid hög temperatur | Reduce cutting depth, enhance cooling, adjust parameters |
| Skaftdeformation | Överdriven klämkraft, långvarig höghastighetsöverbelastning | Minska spännhylsans låskraft, verifiera spindelparametrar |
1. Rengöring:Rengör skärkantsdamm med en mjuk borste efter varje avstängning. Rör inte vid diamantkanten med hårda föremål.
2.Lagring:Förvara varje verktyg separat i verktygslådan för att undvika kollision. PCD-skäreggen kommer att skrotas när den väl knackats. Håll legerat stålskaft från att rosta.
3. Inspektion:Inspektera skäreggen under mikroskop innan massproduktion. Använd inte om det finns skåror eller flisade tänder.
4. Materialbegränsningar:Skär inte i metall, främmande föremål eller föroreningsbrädor för att undvika stötskador på verktygsspetsen.
5.Långtidsförvaring:Torka av och applicera rostskyddsolja för långtidsförvaring, håll i torr miljö för att förhindra rost av legerat stålskaft.
A1: Diamantskärkanten är ultraskarp med spegelpolering. Den utför skjuvskärning utan att dra glasfiber, så det är bättre än volframstålskärare för att förhindra kantflisning, blekning och fuzzing.
A2: Höga glasfiber och höga fyllnadsskivor är mycket nötande. Snabb matningshastighet, djupt skärdjup och otillräcklig kylning orsakar kontinuerlig friktion vid hög temperatur på spetsen och leder till snabbt slitage. Detta orsakas av felaktiga parametrar och skivmaterial istället för fel på verktygskvaliteten.
A3: Ja. PCD-verktyg kan skickas tillbaka för precisionsslipning och polering för att återställa skärprestanda för flera återanvändningar med bra kostnadsprestanda. Den återstående PCD-spetsmarginalen kommer att utvärderas under omslipning, och legerat stålsubstrat kan återanvändas.
A4: Nej. Radien bestämmer den bågbildande dimensionen. Välj rätt R-värde strikt enligt ritningskraven.
A5: Legerat stålskaft är lättare, ger bättre dynamisk balans vid hög hastighet och mindre resonans. Den har överlägsen seghet och slagtålighet för att undvika brott med bättre kostnad. Vänligen kontrollera spännhylsens låskraft för att förhindra skaftskador.
A6: Vår kontrollerbara högtemperatursvetsning antar steguppvärmning och kylning med tätt låst temperaturfönster. Det säkerställer svetshållfasthet samtidigt som det förhindrar diamantgrafitisering och skyddar skäreggens ursprungliga slitstyrka.
Adress
Byggnad 17, Yonglida Tiansheng Industrial Park, No. 50 Gangkou Avenue, Wanjiang District, Dongguan City, Guangdong Province, Kina
Tel
E-post