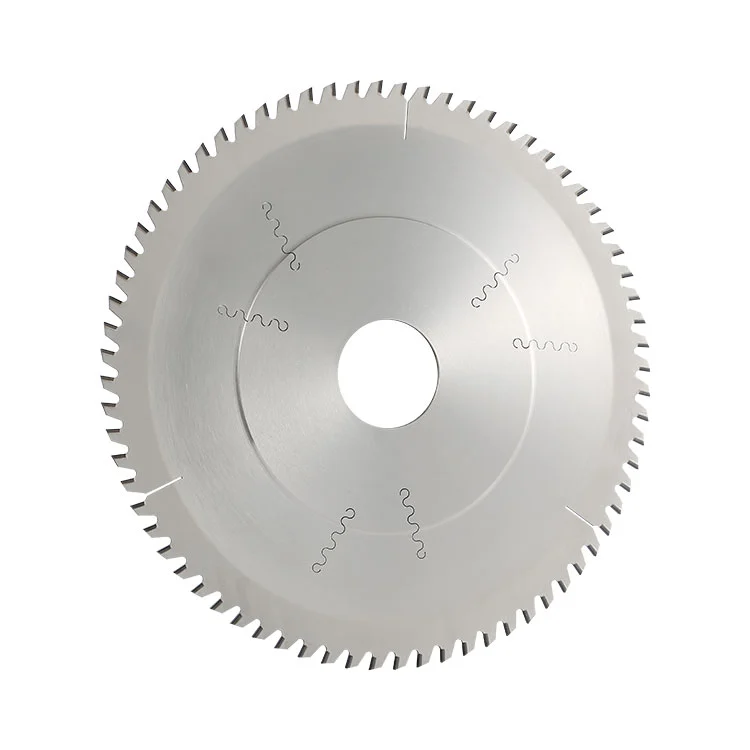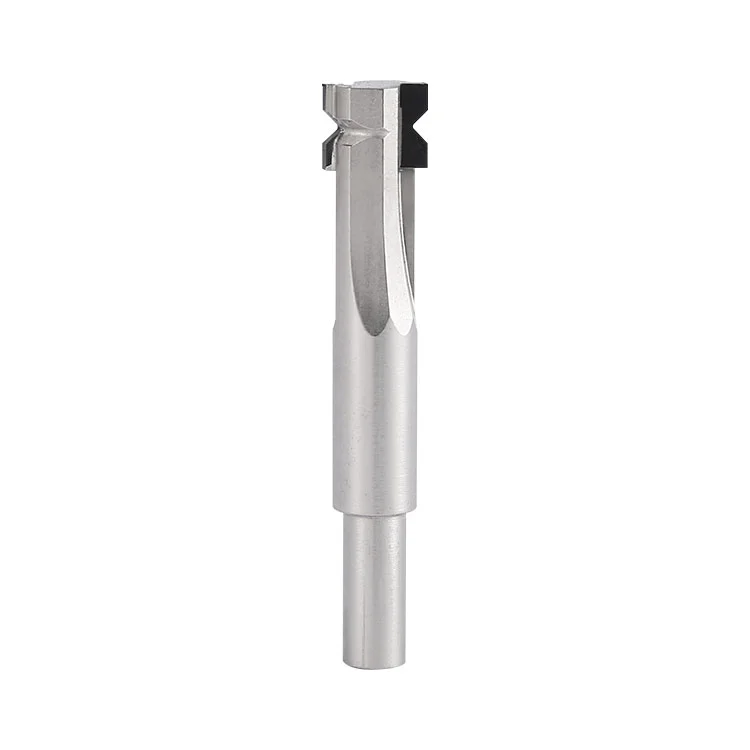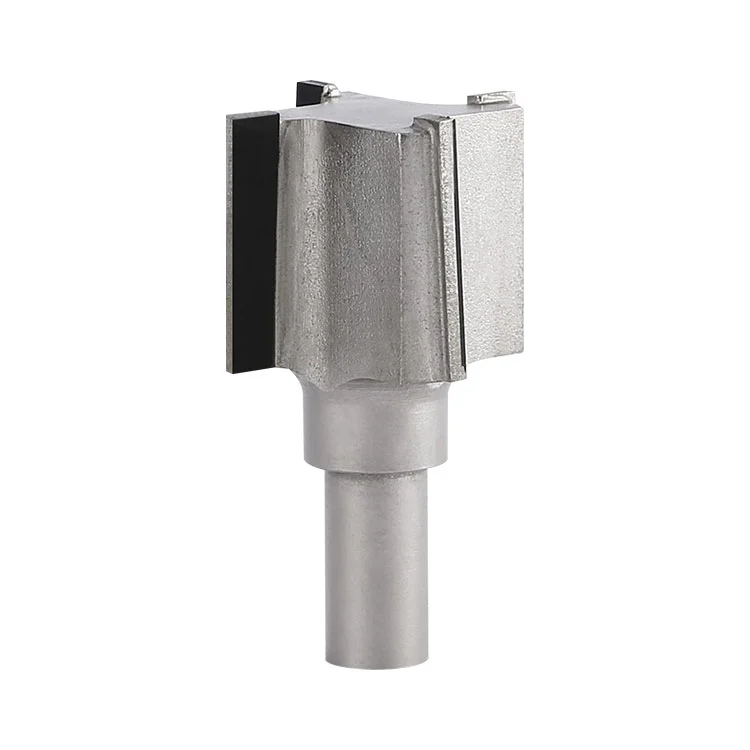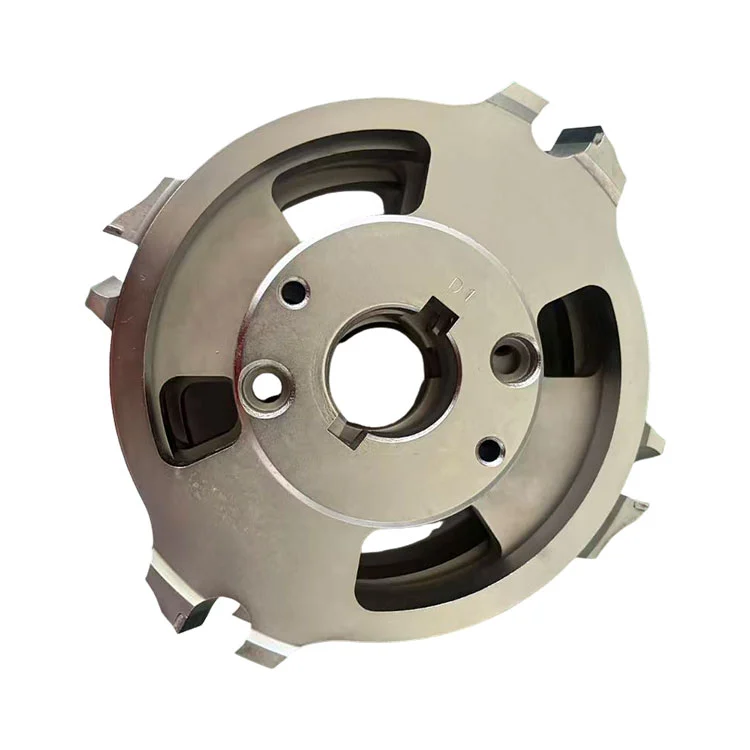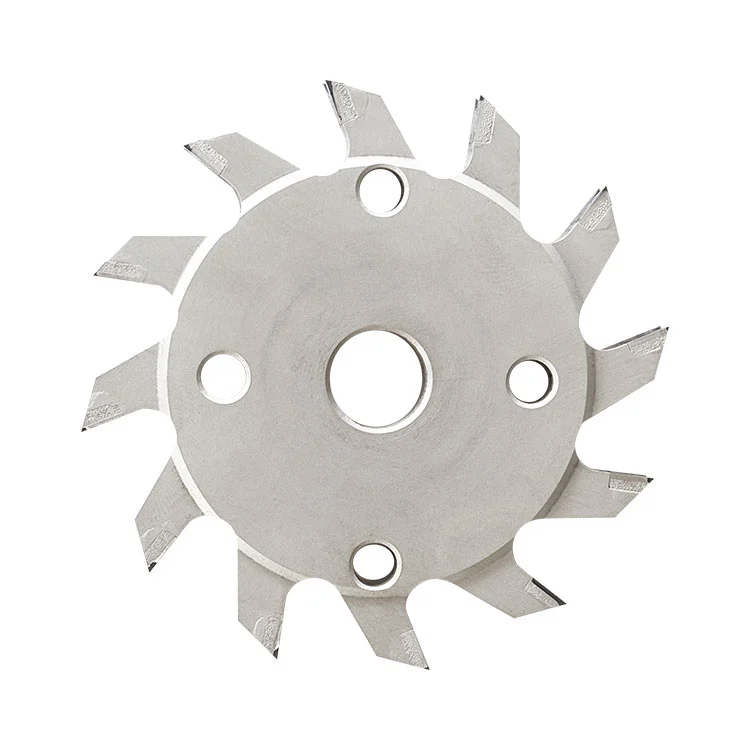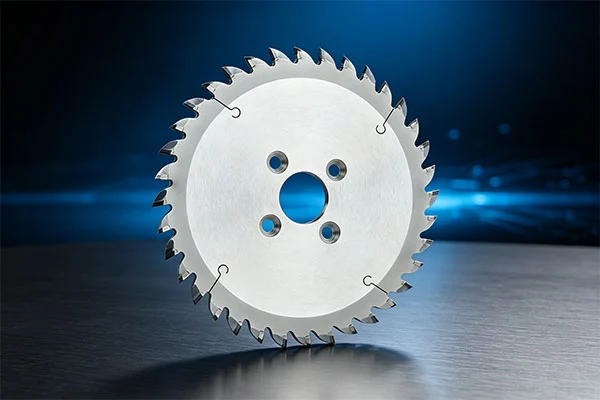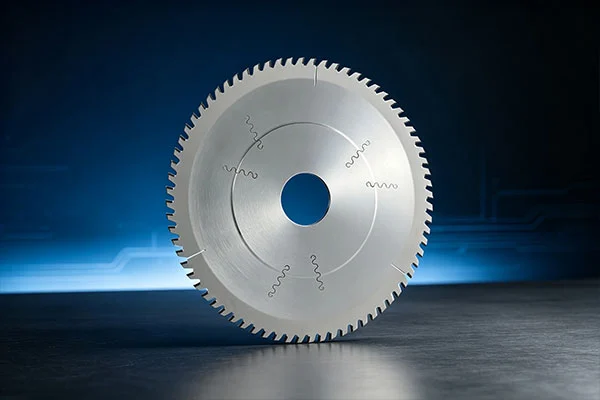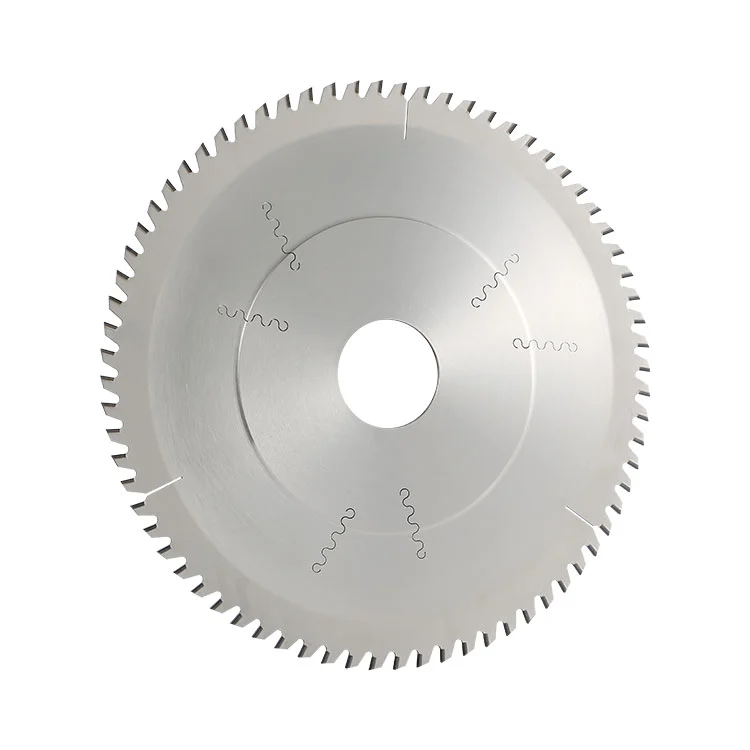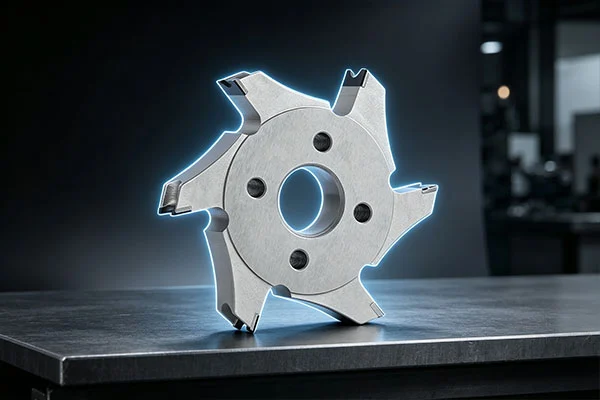
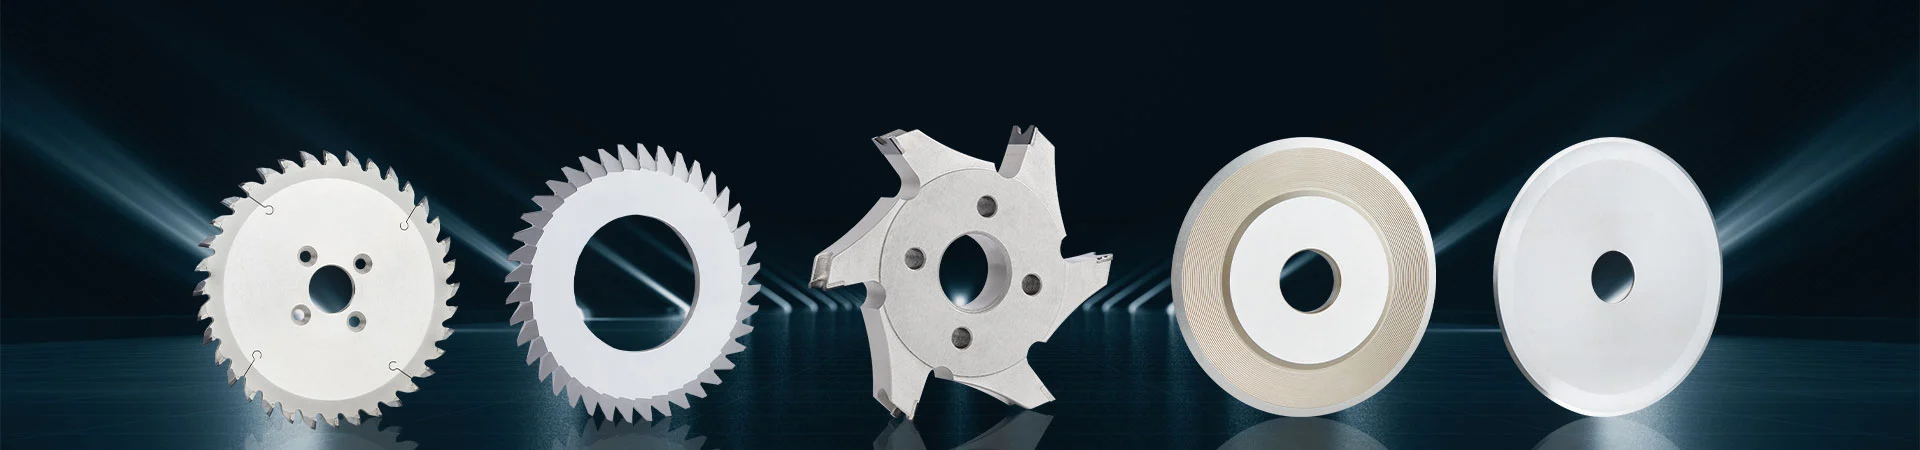
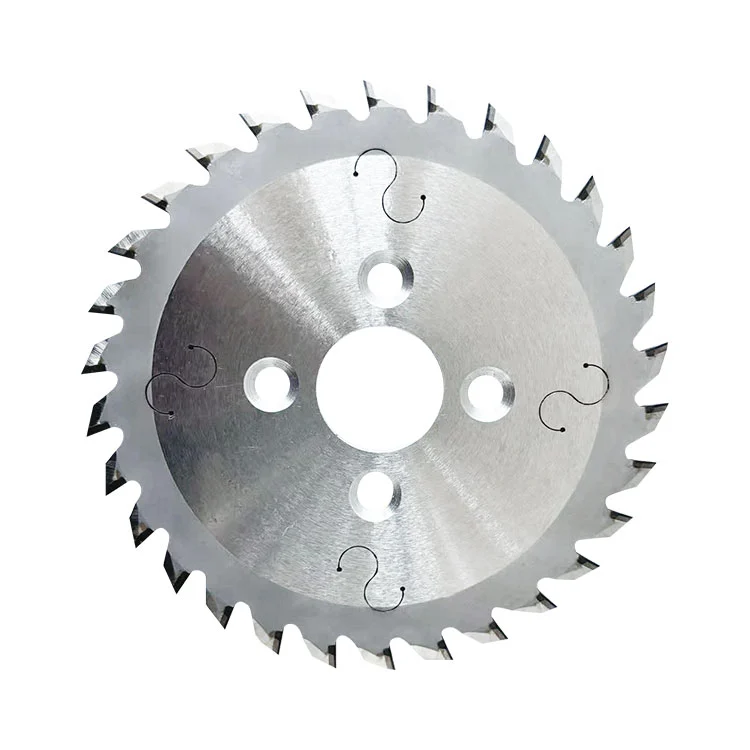
Winway är en professionell tillverkare och leverantör av PCB PCB V-Cut Cutter, som erbjuder precisionsverktyg för diamantskärning för PCB V-spårbearbetning. Denna fräs har ett höghållfast legerat stålsubstrat med en PCD (polykristallin diamant) kompositplåt lödd på skäreggen. V-spårets vinkel bestäms av fräsens vertexvinkel och verktyget är utformat för att fungera i par med övre och undre fräsar. Den är lämplig för bearbetning av FR-4 kopparklädda laminat, högglasfiberskivor och aluminiumbaserade skivor. Jämfört med konventionella V-CUT-fräsar av volframstål erbjuder PCD-diamantskäreggen utmärkt slitstyrka. Det legerade stålsubstratet ger en bra dynamisk balans med minimal vibration under höghastighetsskärning, vilket förlänger verktygets livslängd för V-cut-produktion av stora partier av PCB.
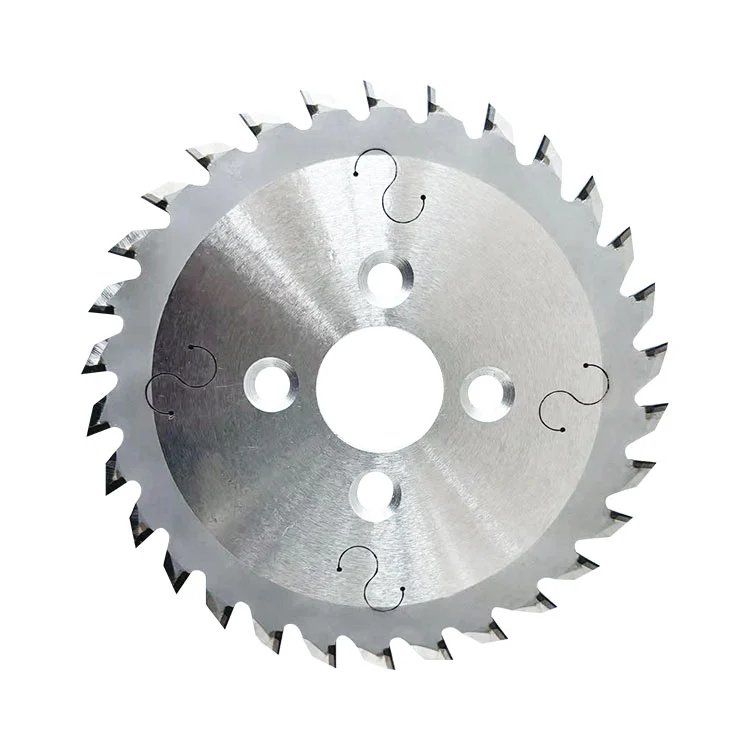
PCD PCB V-Cut Cutter, även känd som en PCD V-Score Cutter, är ett specialiserat diamantverktyg för PCB V-spårbearbetning. Den har ett legerat stålsubstrat med en lödd PCD polykristallin diamantskärkant på den yttre kanten. Två fräsar fungerar som ett matchat par för att skapa symmetriska V-spår från de övre och nedre PCB-ytorna och kontrollera den kvarvarande skivans tjocklek för efterföljande panelavskärmning. Det kallas också ofta för en diamant V-CUT-skärare i branschen.
Underlag: Legerat stål
Den legerade stålkroppen har hög hållfasthet och god seghet, med motståndskraft mot slag och deformation. Det inre hålet och lokaliseringshålen kan bearbetas exakt för att stödja flera omslipningscykler. Dess inneboende dynamiska balans hjälper till att säkerställa lågvibrationsdrift under höghastighetsrotation.
Skärkant: PCD polykristallin diamant
PCD-kompositsegmentet når en hårdhet på cirka 8000HV, betydligt högre än volframstål. Det ger överlägsen slitstyrka vid kapning av glasfiberskivor. PCD-segmentet är ordentligt fastlödat på verktygskroppen genom högfrekvenslödning och precisionsslipad till en V-formad skärprofil.
Materialanmärkning:PCD-material är relativt sprött. Brädkollision under drift måste absolut undvikas för att förhindra skärande tandflisning.
Bearbetade material:Standard FR4, högglasfiber FR4 och aluminiumbaserat PCB.
Jämförelse av livslängd:PCD V-CUT Cutter uppnår mycket längre livslängd än volfram-stål V-CUT fräsar.
Vinkelnoggrannhet:V-spår vinkeltolerans ±1°.
End-Face Run-Out:≤0,05 mm.
Bearbetningsprestanda:Slät V-spår innervägg utan blekning eller fiberdragning.
Extra lång slitstark livslängd:Det superhårda PCD-materialet slits långsamt vid bearbetning av glasfiberskivor, vilket minskar stilleståndstiden för verktygsbyte och förbättrar utrustningsutnyttjandet.
Stabil formningsnoggrannhet:Parade fräsar är precisionsslipade som ett matchande set. Konsekvent V-vinkel och kvarvarande tjocklek under långvarig drift hjälper till att minska avpaneleringsdefekter.
Överlägsen ytkvalitet:Den skarpa diamantskäreggen ger en slät innervägg med V-spår med minimala grader och mindre brädskador.
Bred materialkompatibilitet:Lämplig för FR4, hög-TG-skivor, högglasfiberskivor, CEM-substrat, tunna aluminiumbaserade kretskort med mera.
Återmalbar för återanvändning:Slöa skäreggar kan slipas om professionellt i cirka 5 cykler, vilket hjälper till att minska de långsiktiga förbrukningskostnaderna.
Utmärkt dynamisk balans:Precisionskorrigering av dynamisk balans möjliggör lågvibrerande höghastighetsskärning, vilket hjälper till att skydda spindeln och minska förlusten av utrustning.
| Ordinal | Ytterdiameter (mm) | Tänder nummer Z | V Vinkel | Innerdiameter (mm) | Substrattjocklek B (mm) |
| 01 | 60/70/76 | 18,20,24,30 | 20°, 30°, 45°, 60°, 90° | 25.4 | 2.0 |
| 02 | 96/100 | 20,24,30,36,40 | 20°, 30°, 45°, 60°, 90° | 25,4, 40 | 2.0 |
| 03 | 120 | 20,30,40,50 | 15°,20°,30°,45°,60°,90° | 25,4, 40 | 2.0 |
Anpassning:Anpassad ytterdiameter, inre hål, tandnummer och V-vinkel är tillgängliga enligt maskin- och PCB-ritningskrav.
PCB-paneler för konsumentelektronik:V-poängbearbetning för mobiltelefonkort, laddarkort, kraftkort och modulkort.
Bilelektronik:Kretskortsbehandling för sensorer och styrkort för fordon med högt TG-material.
Höga glasfiber och tjocka PCB:V-spårbearbetning för skivor med högt glasfiberinnehåll och större tjocklek.
Komposit- och aluminiumsubstrat:V-spårbearbetning för CEM-1, CEM-3 kompositsubstrat och tunna aluminiumbaserade PCB.
Automatiserad PCB-produktion:Kontinuerlig V-cut-bearbetning i stora partier på automatiska V-cut-maskiner.
Inkommande besiktning:Verifiera materialcertifikat för PCD-segmentet och legerat stålsubstrat; inspektera mått och planhet.
Pågående inspektion:Kontrollera hårdlödningshållfasthet och skäreggar under ett mikroskop för kalla fogar och sprickor; stickprovsmått efter grov- och slutslipning.
Slutbesiktning:Fullständig inspektion som täcker ytterdiameter, tjocklek, inre hål och lokaliseringshål; ändytans utlopp och radiellt utlopp; V-vinkelnoggrannhet; mikroskopinspektion för sprickor eller sprickor; och dynamisk balanstestning vid G2.5.
Provskärningstestning:Välj prover från varje produktionsparti för maskinprovskärning. Inspektera kvarvarande tjocklek, innerväggens jämnhet och grader innan godkännande för lagring och leverans.
Förpackningsinspektion:Inspektera produkterna igen innan de packas, fäst produktetiketter och certifikat och använd individuella skyddsförpackningar.
Produktcertifikat och specifikationsblad medföljer varje försändelse.
Icke-konstgjorda kvalitetsrelaterade problem kan rapporteras inom acceptperioden efter mottagandet. Teknisk felsökningssupport finns tillgänglig.
Teknisk vägledning finns tillgänglig för skärparametrar, fastspänning och verktygsinställning.
Professionella omslipningstjänster finns tillgängliga för matta skäreggar, med omverifiering och ommatchning efter omslipning.
Ingenjörsteamet stödjer processoptimering på plats för att lösa V-poängproblem såsom fluktuationer i kvarvarande tjocklek och grader.
A1: V-spår bildas genom dubbelsidig motsatt skärning. Två cirkulära PCD-skärare arbetar tillsammans för att skapa en symmetrisk V-profil. En enda fräs kan inte producera en standard V-poäng. Det matchade paret bör användas som en komplett uppsättning, och att byta endast en fräs godtyckligt bör undvikas.
A2: PCD-skäreggar erbjuder överlägsen slitstyrka och mycket längre livslängd på glasfiberskivor, vilket hjälper till att bibehålla en stabil bearbetningsnoggrannhet under långa produktionskörningar. PCD är dock relativt skör och kan flisa vid kollision. Tungsten-stålskärare erbjuder bättre slagtålighet men slits snabbare, vilket gör dem lämpliga för produktion av små partier och skivor med lägre glasfiberhalt.
A3: Ja. En PCD-skärare speciellt utformad för aluminiumbaserade material bör användas. Skärparametrar bör optimeras och effektiv dammuppsamling bör upprätthållas för att förhindra vidhäftning av aluminiumspån.
A4: PCD PCB V-Cut Cutter kan normalt slipas om cirka 5 cykler. Båda skärarna bör matchas om efter omslipning för att bibehålla V-vinkelkonsistensen.
A5: Vanliga orsaker inkluderar klämavbrott, spindelspel, matningsfluktuationer, ojämnt slitage mellan parade fräsar och variationer i skivtjocklek. Kontrollera klämtillståndet och inspektera skäreggarna med jämna mellanrum.
A6: Huvudorsakerna inkluderar brädkollision, främmande föroreningar inuti kortet, klämexcentricitet och överdriven matningshastighet. Eftersom PCD-skäreggar är relativt spröda, inspektera råa brädor och undvik verktygskollisioner under drift.
A7: En 30° vinkel används vanligtvis för vanliga PCB-paneler. En 45° vinkel skapar en bredare V-öppning med större brottkraft och används mest för tjocka brädor. En 60° vinkel väljs ofta för tunna skivor. Andra specialvinklar kan anpassas.
Adress
Byggnad 17, Yonglida Tiansheng Industrial Park, No. 50 Gangkou Avenue, Wanjiang District, Dongguan City, Guangdong Province, Kina
Tel
E-post