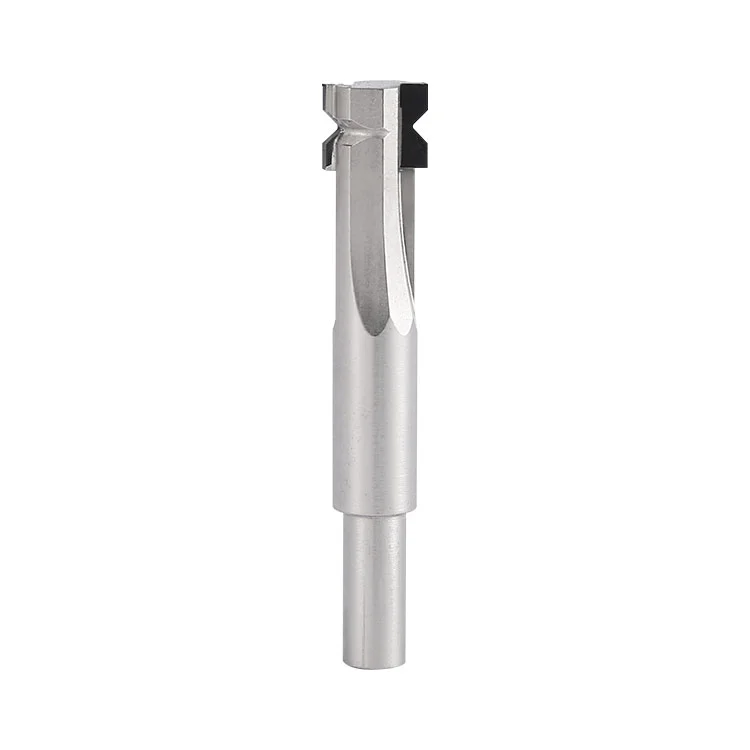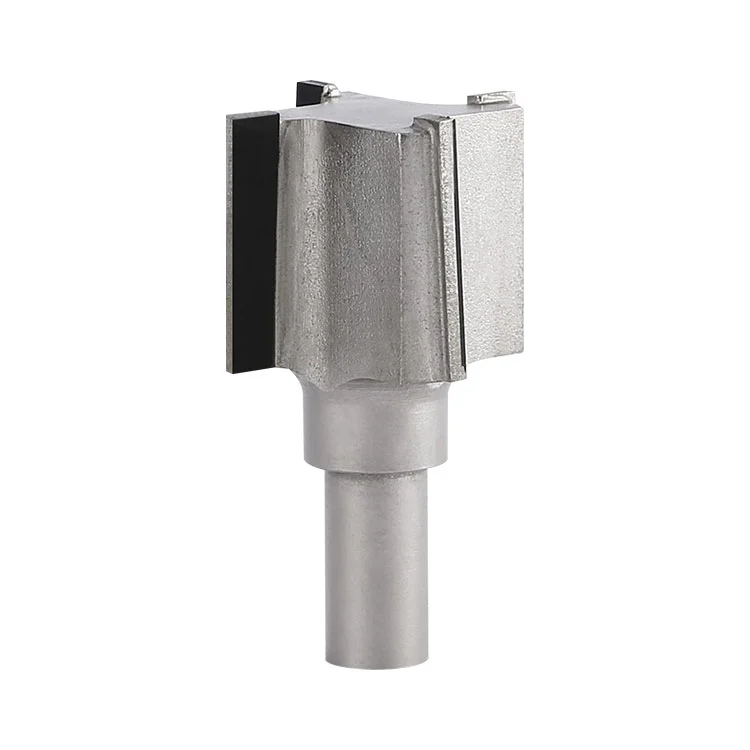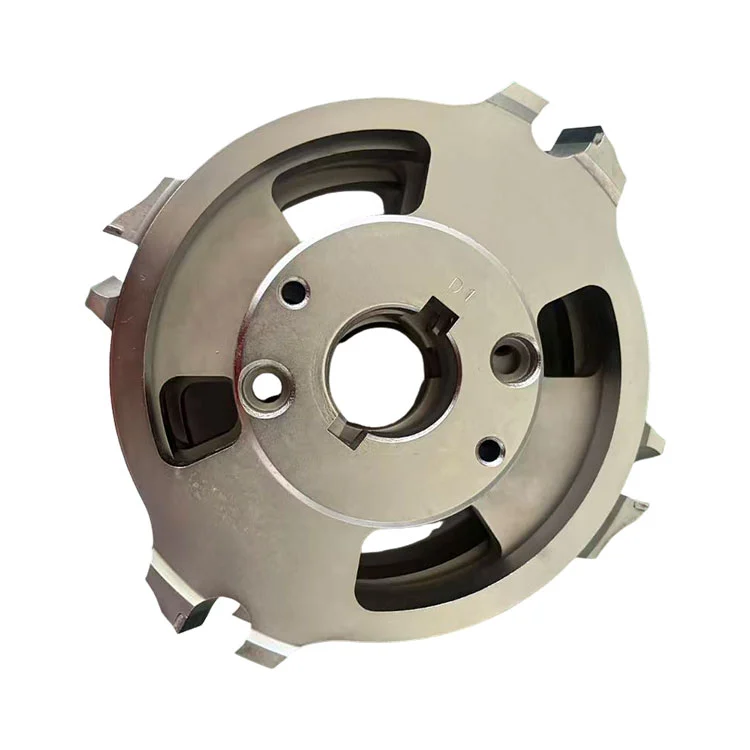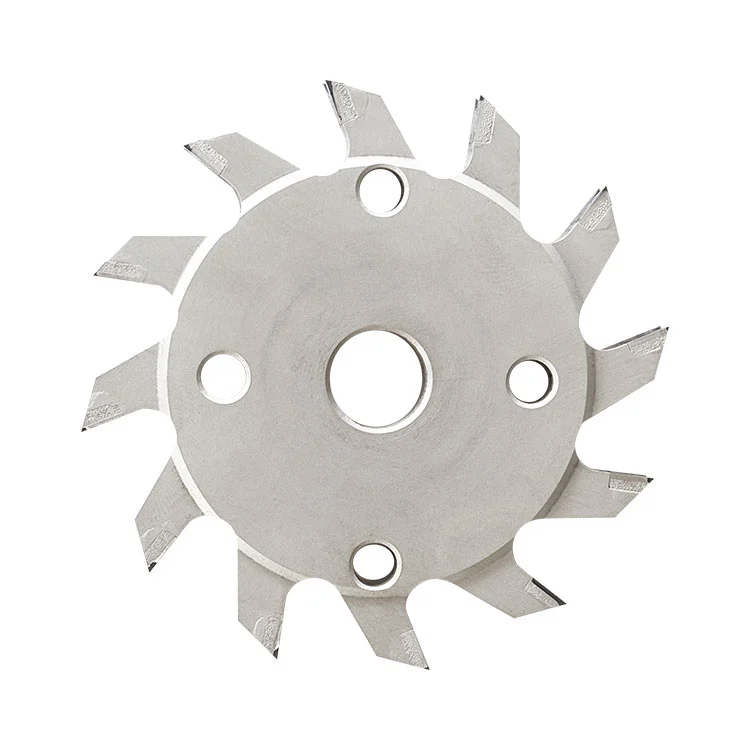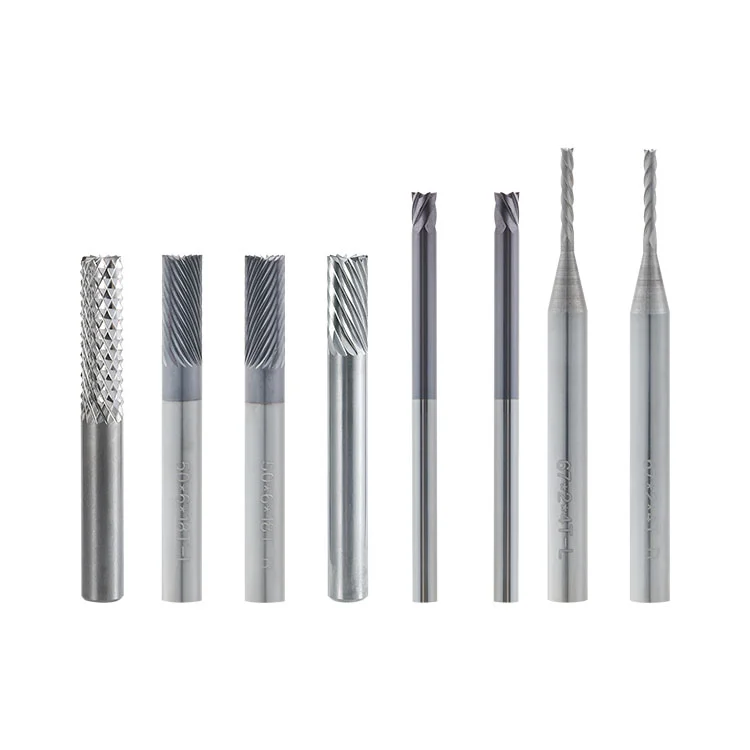
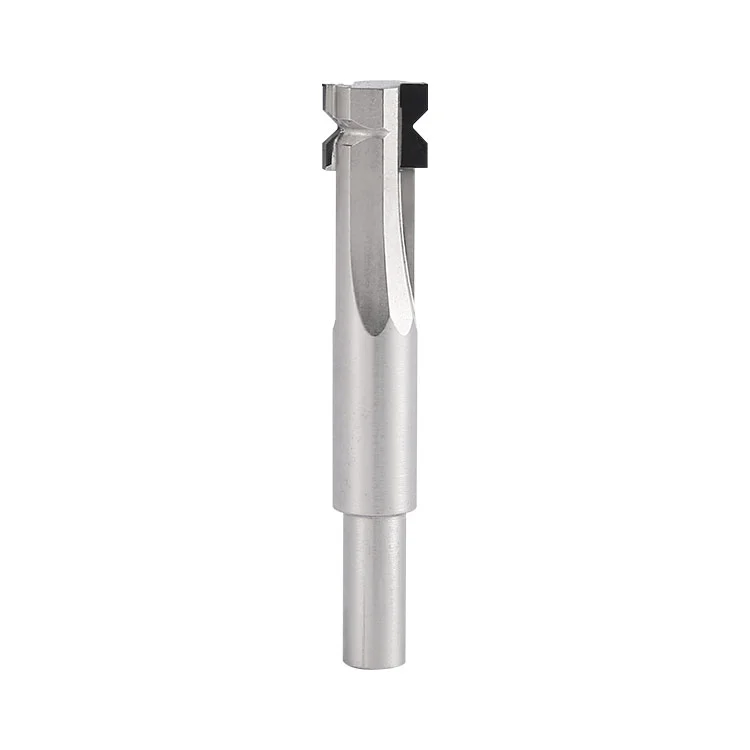
Kina PCD PCB Small Corner Radius Cutter Tillverkare Winway erbjuder precisionsskärverktyg för PCB-tillverkare som söker pålitliga lösningar för bearbetning med mikroradie. Skaftet av legerat stål är integrerat med en högtemperaturlödd PCD-diamantinsats, med en exakt slipad mikrobågsskäregg. Verktyget rundar skarpa kanter längs PCB:s yttre konturer, slitsar och hålöppningar och omvandlar rätvinkliga kanter till jämna R-bågar. Detta hjälper till att minska spänningskoncentrationen, förhindra brädkantsflisning och lyft av kopparfolie och ta bort bearbetningsgrader. Jämfört med konventionella volframstål fräsar med liten radie, ger PCD-diamantkanten högre slitstyrka vid bearbetning av glasfiberfyllda skivor, förlänger verktygets livslängd och stödjer kontinuerlig massproduktion.
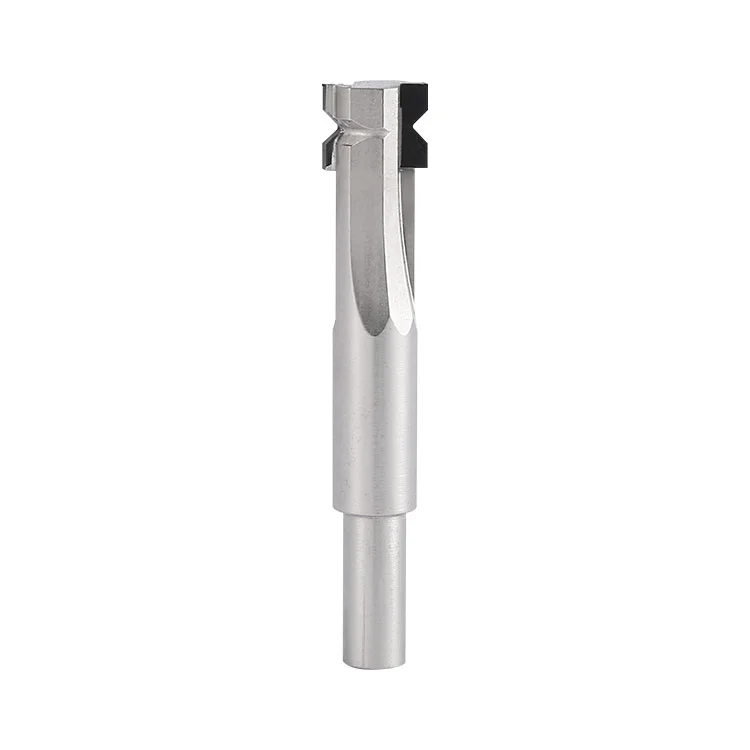
PCD PCB Small Corner Radius Cutter är ett formverktyg av skafttyp som består av ett legerat stålsubstrat och en högtemperaturlödd PCD diamantbågformad skäregg. Den är speciellt utformad för formning med mikroradie av kretskort med typiska R-värden på 0,1/0,3/0,5 mm. Den förinställda bågskärkanten fräsar avrundade hörn av standardtyp i en gång, vilket möjliggör passivering och gradning av brädkanter och hålöppnande. Den tillhör dedikerade diamantskärningsverktyg för PCB-formningsprocesser.
Höghastighetsrotation:Verktygsmaskinens spindel driver verktyget att rotera med hög hastighet, och PCD:s bågformade skäregg kommer i kontakt med den rätvinkliga kanten på PCB-arbetsstycket.
Konturmatning:Bågens skäregg matas jämnt längs arbetsstyckets kontur och tar bort material med skarp vinkel för att bilda en standardbåge med mikroradie i en passage.
Chip evakuering:Spiralformade spånräfflor evakuerar snabbt glasfiberdamm och hartsspån, vilket minskar riskerna för repor och termiska brännskador på skäreggen och skivans yta orsakad av spånfriktion.
Slitstark bearbetning:Tack vare den ultrahöga PCD-diamantkanten slits verktyget långsamt vid skärning av glasfiberfyllt material, vilket säkerställer stabila R-dimensioner över batcher och sänker frekventa verktygsbyten.
| Punkt | Parameterspecifikation |
| Produktnamn | PCD PCB Liten hörnradieskärare |
| Skär Ytterdiameter | 9,5 mm |
| Total längd | 55 mm |
| Skaftdiameter | 6 mm |
| Valfri radie | R0,1 / R0,3 / R0,5 mm |
| Skärkantsmaterial | PCD polykristallin diamant |
| Material för skaftsubstrat | Värmebehandlat höghållfast legerat stål |
FR-4 och glasfiberskivor:Brädkantsavrundning, passivering och gradning för PCB FR-4 glasfiberskivor, hög-TG-skivor och högglasfiberskivor.
PCB med aluminiumbas och metallkärna:R-vinkelformning på kanter och hålöppningar av aluminiumbaserade PCB och metallkärna PCB.
Flerskiktiga och tunga kopparskivor:Konturhörnavrundning för att förhindra att kopparfolien lyfts och kantflisning.
V-CUT-kortsbehandling:R-vinkelbehandling på båda ändarna av V-CUT-slitsar för att minska risken för sprickbildning vid brädbrott.
Massproduktion PCB-bildande:Precisionsbearbetningsscenarier som kräver hög R-vinkelkonsistens och långlivad kontinuerlig bearbetning.
Fast metallbearbetning:Bearbetning av tjocka solida metalldelar, rostfritt stål eller solida metalldelar med hög hårdhet. (PCD är optimerad för glasfiber/hartsbaserat substrat; metallskärning orsakar lätt banbrytande flisning.)
Arbetsstycken med hårda föroreningar:Arbetsstycken som innehåller stora mängder främmande ämnen med hårda grovpartiklar eller massiva metalliska föroreningar, som kan orsaka allvarliga stötar på PCD-kanten.
För stort skärdjup:Engångsdjup som överskrider den tillåtna skärkantsgränsen, vilket leder till kantflisning och skador på underlaget.
Otillräcklig dammuppsamling:Utrustning utan dammuppsamlingssystem, där ansamlat glasfiberdamm påskyndar kantslitage och repar skivans yta.
Instabil bearbetningsinställning:Arbetsförhållanden med stor spindel som går ut eller lösa fixturer; PCD-kanten är mycket benägen att flisa under vibrationer.
Långvarig skärning vid hög temperatur:Långtidskraftig torrkapning under hög temperatur, där PCD-lödfogen riskerar att lossna och stålsubstratet riskerar termisk deformation.
1. Börja inte bearbeta under för mycket spindelavbrott, en förorenad hylsa eller en sliten hylsa; vibrationer kommer att flisa PCD-diamantkanten.
2. Förbjud verktygskollision eller spindelstart med ett uppspänt arbetsstycke.
3. Dammuppsamlingssystemet måste vara aktiverat; glasfiberdamm sliter på skäreggen och påskyndar slitaget.
4. Förbjud nödstopp eller skarpa matningsriktningsändringar vid höghastighetsrotation.
5. Överskrid aldrig det rekommenderade maximala skärdjupet; engångsskärning på full djup är förbjuden.
6. Använd inte verktyget för slipning eller sandblästring; PCD-kanten måste skyddas från kollision med hårda föremål.
7. Förhindra att verktyg tappar och hårda stötar. PCD-spetsen är skör och kan spricka vid mindre stötar; stålskaftet kan böjas efter stöten.
| Onormalt fenomen | Rotorsak |
| Brädkantsflisning och glasfiberdragning | Stort spindellopp, för hög matningshastighet, matt skäregg, för mycket fyllmedel/föroreningar inuti skivan, otillräcklig dammuppsamling. |
| Instabil R-radiestorlek | Dålig koncentricitet, glidande spännhylsa, oklämt arbetsstycke, böjt verktygssubstrat orsakat av stötar. |
| Chips PCD-spets / tandlossning | Verktygskollision, hårda främmande föroreningar inuti arbetsstycket, kraftiga vibrationer, överdrivet skärdjup med en gång. |
| Banbrytande avbindning (PCD-insats faller av) | Överdriven skärvärme, överbelastningsbearbetning, skadad lödfog, långvarig torrkapning utan kylning, substratets termisk deformation som drar lödsömmen. |
| Svartad skivyta & hartsbrännande kant | Felaktig spindelhastighet, dålig evakuering av spån, spånbrännande yta under hög temperatur. |
| Verktygets livslängd långt under förväntan | Arbetsstycke med högt glasfiberinnehåll, orimliga skärparametrar, dålig dammuppsamlingseffekt, instabil skärning orsakad av deformerat underlag. |
Lagring:Förvara individuellt i en dedikerad verktygslåda med banbrytande skydd. Ingen stapling eller bar placering för att undvika kollision.
Före operation:Inspektera visuellt efter skåror eller sprickor på skäreggen; rengör spännhylsdamm; testa spindelns slut.
Under bearbetning:Håll dammuppsamlingssystemet igång kontinuerligt. Kontrollera regelbundet R-dimension och övervaka slitage och skaftdeformation.
Efter bearbetning:Blås bort spåndamm från skäreggen med en lågtrycksluftpistol (inga hårda föremål som repar diamantkanten); inspektera PCD-kanten för mikroflisning.
Hantering:Håll bara i skaftet, rör inte vid diamantspetsen; förhindra att den tappas, vilket kan böja stålsubstratet och skrota verktyget.
A1: Orsakas mestadels av överdriven skärvärme och slagbelastning. Den högtemperaturlödda fogen tål överdriven spänning och PCD-insatsen separeras från det höghållfasta stålsubstratet. Termisk deformation av stålsubstratet ökar också risken för avbindning. Minska skärdjupet, optimera parametrar och garantera dammuppsamling och värmeavledning.
A2: Med största sannolikhet dålig överlappning av skärpass i flera lager, lösa fixturer, böjda stålskaft eller överdrivet verktygskoncentricitetsfel. Prioriteter: inspektera hylsan, spindelns utlopp och skaftets rakhet.
A3: Ja. PCD skärare med liten radie är lämpliga för aluminiumbaserade PCB. Optimera skärparametrarna för att förhindra vidhäftning av aluminiumspån och kontrollera skärvärmen för att undvika termisk deformation av substratet.
Adress
Byggnad 17, Yonglida Tiansheng Industrial Park, No. 50 Gangkou Avenue, Wanjiang District, Dongguan City, Guangdong Province, Kina
Tel
E-post