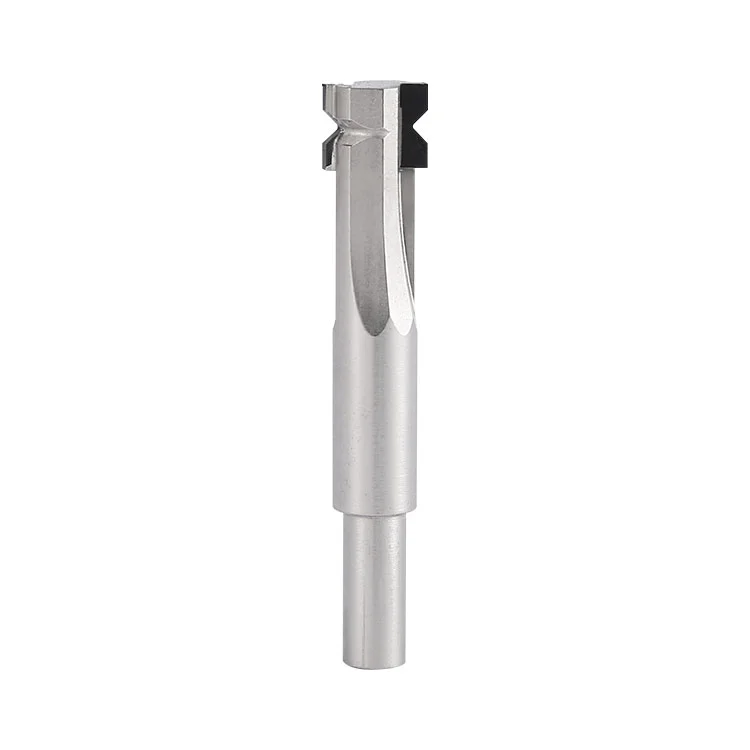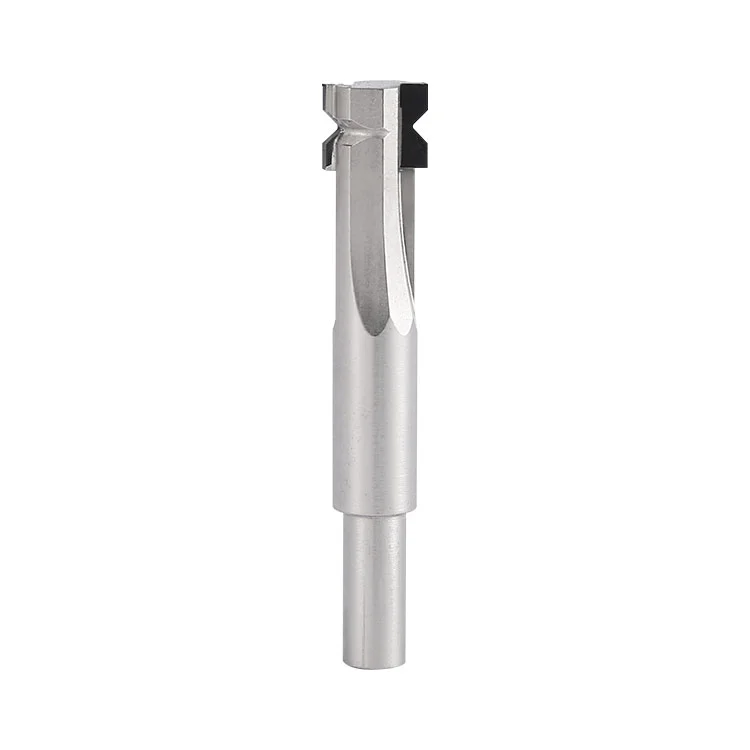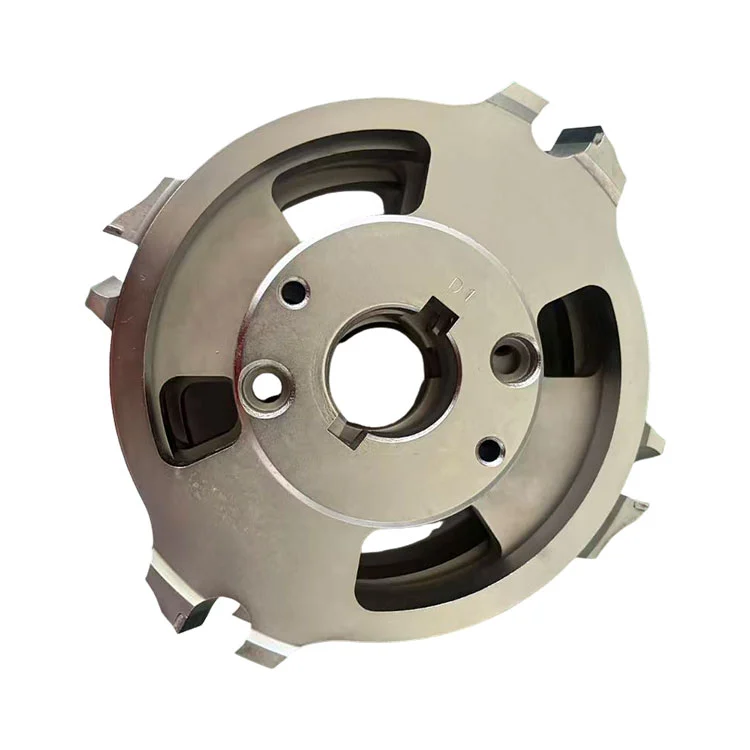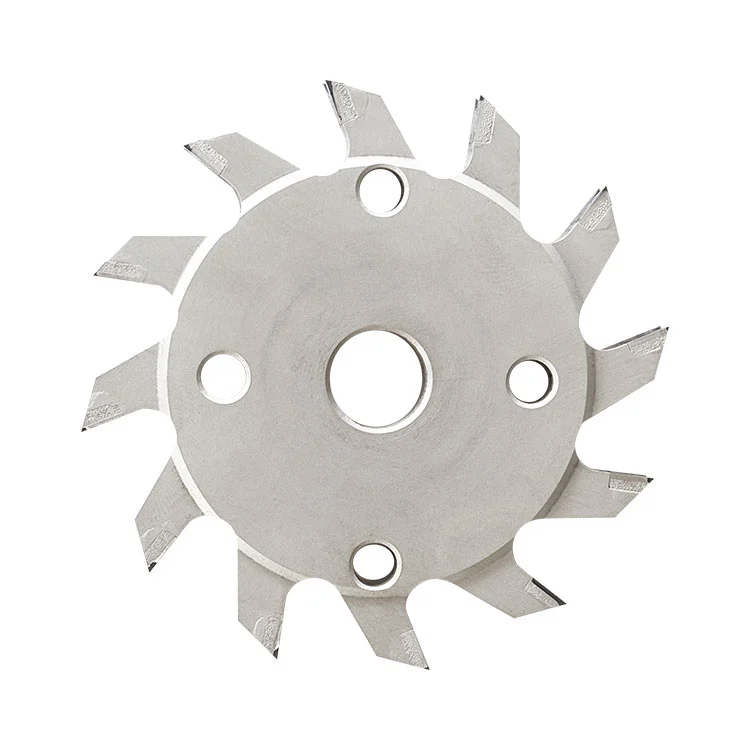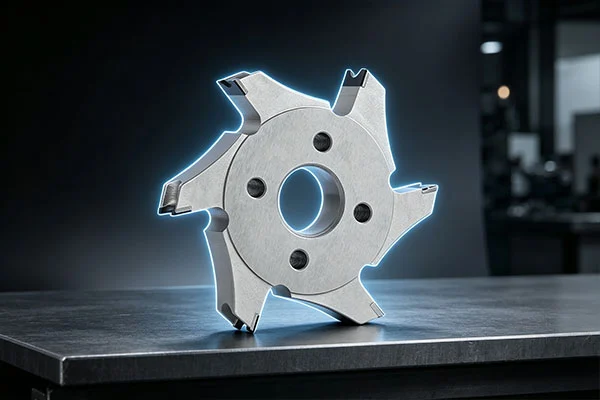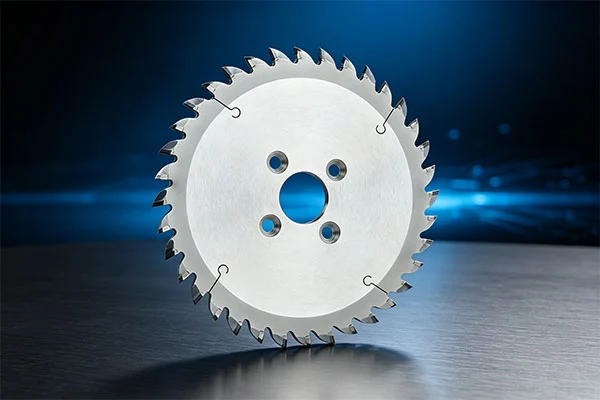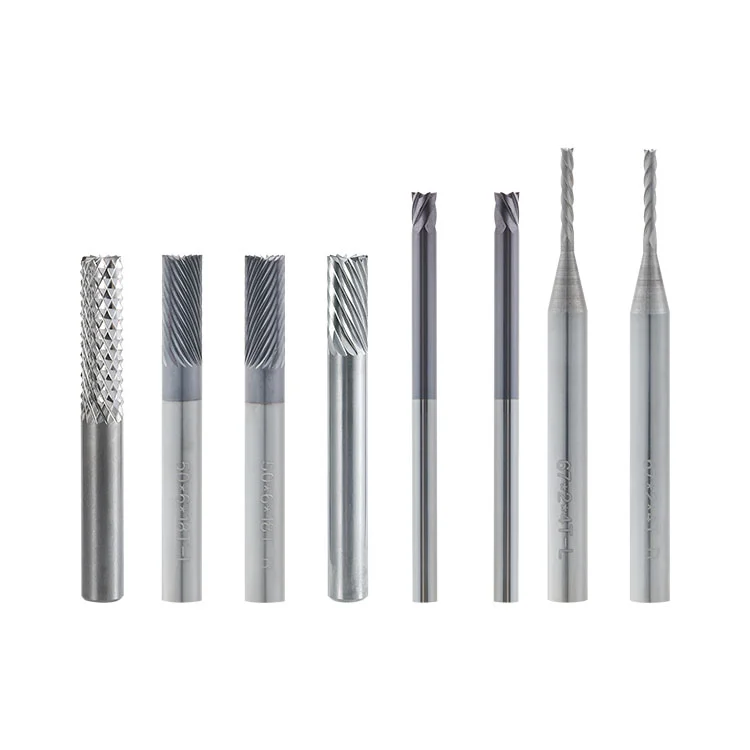
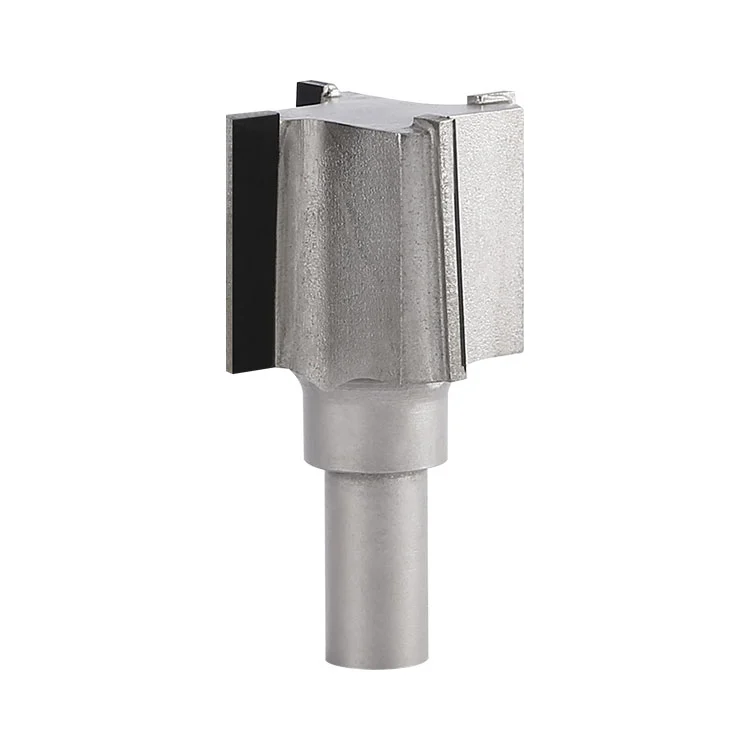
Winway levererar PCD PCB Straight Corner Radius Cutter för grossist- och kundanpassade beställningar. Skaftet på verktygskroppen är gjord av legerat stål och skäreggen är svetsad med polykristallin diamant med precisionsslipad finish. Vid radiebearbetning kan den slutföra rakkantsskärning och kantradieformning i ett enda pass, vilket eliminerar den sekundära fasningsprocessen. Den är speciellt utformad för mycket nötande material som glasfiberskivor, flerskiktskretskort och isolerande kompositmaterial. Den löser smärtpunkter inklusive snabb slitage av vanliga hårdmetallfräsar, ytfuzzing och inkonsekvent radie, och används i stor utsträckning vid precisionsbearbetning av PCB, nya energiisoleringsskivor och teknisk plast.
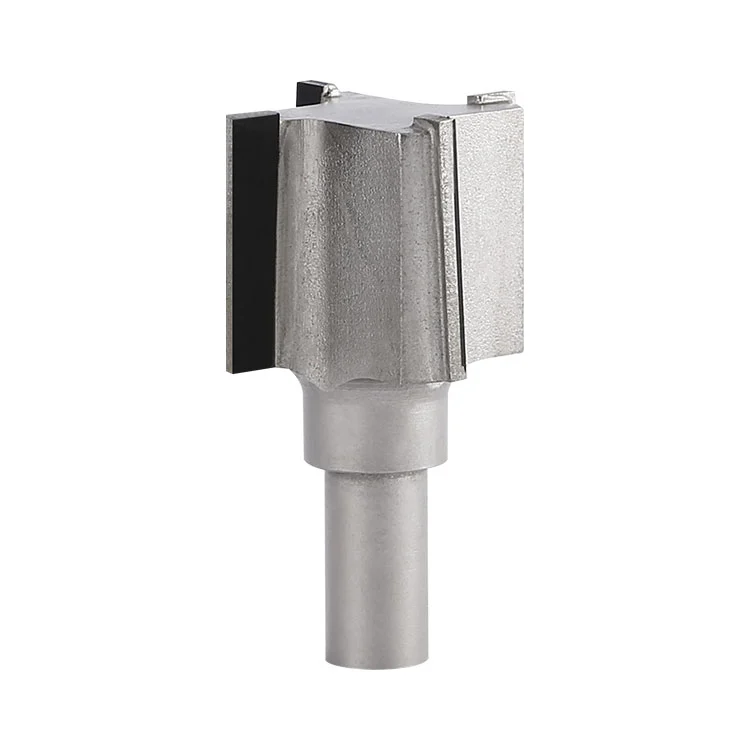
PCD PCB Rak hörnradiefräs: Ett precisionsformande fräsverktyg med legerat stål som skaftsubstrat, svetsad med polykristallin diamant (PCD) som skäregg. Dess skärkant är färdigbehandlad och slipad. Den används för enstegsbearbetning av rakkantsfräsning och hörnradieformning på plåtar med radiefräsmaskiner.
1. Spindeln på radie-fräsmaskinen driver verktyget att rotera med hög hastighet, och PCD-kompositskäreggen kommer i kontakt med kanten på plåtarbetsstycket.
2. Fräsen matar längs arbetsstyckets kontur, tar bort material med skarp vinkel och slutför rakkantsfräsning och formning av hörn R-vinkel i en gång.
3. Spånräfflor släpper ut harts och glasfiberspån smidigt, minskar risken för repor och termiska brännskador på plattans yta orsakad av spånfriktion.
4. Med hjälp av ultrahård PCD-skäregg slits verktyget långsamt vid skärning av glasfiberfyllda material, vilket garanterar en stabil dimension på R-vinkeln vid mass-volymbearbetning.
| Punkt | Parameterspecifikation |
| Produktnamn | PCD PCB Rak hörnradieskärare |
| Skär Ytterdiameter | 30 mm |
| Total längd | 65 mm |
| Skaftdiameter | 10 mm |
| Antal tänder | 4 |
| Skärkantslängd | 25 mm |
| Skärkantsmaterial | PCD polykristallin diamant |
| Material för skaftsubstrat | Legerat stål |
1. PCD PCB Rak Hörn Radius Cutter används för profilfräsning och skivhörnavrundning för FR4 flerskiktsskivor och glasfiberskivor inom PCB-industrin.
2. Bearbetning av olika glasfiberförstärkta isoleringsplattor och syntetiska kompositplattor.
3. Precisionskantfräsning och R-vinkelformning för teknisk plast, akryl och bakelitplåtar.
4. Precisionsbearbetning för isoleringsplattor med ny energi, verktygsplåtar och fixturplåtar.
1. Bearbetning av arbetsstycken av kolstål, järn och andra järnmetaller; PCD-material har relativt låg seghet och är lätt att drabbas av banbrytande flisor vid skärning av järnmetall.
2. Arbetsstycken blandade med massiva hårda metalliska föroreningar eller grova hårda partiklar, vilket kommer att skada PCD-skärkanten.
3. För stort skärdjup med en gång som överskrider den tillåtna skärkantsgränsen, vilket resulterar i PCD-hårdlödningszonsflisning och substratdeformation.
4. Utrustning utan effektivt spånborttagningssystem; ackumulerat glasfiberdamm kommer att påskynda det senaste slitaget och repa arbetsstyckets yta.
5. Bearbetning under tillstånd av stor spindelavbrott eller lös fixtur; vibrationer kommer lätt att orsaka PCD-kantflisning.
6. Långvarig torrkapning med tung last utan värmeavledning; hög temperatur kan orsaka att PCD-hårdlödningsskiktet lossnar och legerat stålsubstrat termisk deformation.
1. ❌ Missförstånd:PCD-skärare kan bearbeta alla typer av materialKorrektion:PCD är lämplig för glasfiberfyllda PCB-, komposit- och plastmaterial. Järnhaltig metall och stora hårda föroreningar kommer att skada diamantskärkanten.
2. ❌ Missförstånd:Större skärdjup ger högre produktionseffektivitetKorrektion:Lager för lager skärning ska antas. För stort engångsdjup kan orsaka flisning på PCD-lödningsposition och substratdeformation under överbelastning.
3. ❌ Missförstånd:Inget behov av att kontrollera spindelns utlopp när du använder PCD-verktygKorrektion:PCD-bladet är sprött; för mycket spindelavbrott leder till frekvent kantflisning, vilket avsevärt förkortar verktygets livslängd.
1. Börja inte skära när spindeln är för stor, smutsig eller sliten spännhylsa; vibrationer kommer att flisa PCD-skärkanten.
2. Förbjud verktygskollision eller startspindel med uppspänt arbetsstycke.
3. System för spånblåsning/dammuppsamling måste hållas igång; glasfiberdamm sliter på PCD-kanten och påskyndar slitaget.
4. Förbjud nödstopp och skarp matningsriktningsändring under höghastighetsrotationsstatus.
5. Överskrid aldrig maximalt tillåtet skärdjup med en gång; engångsskärning på helt djup är förbjuden.
6. Förhindra att fräsen tappar och hårda stötar. PCD-spetsen är spröd och lätt att flisa vid lätt stöt; skaft av legerat stål kan böjas efter kollision.
| Onormalt fenomen | Rotorsak |
| Plåtkantsflisning och glasfiberfuzzing | Stor spindellopp, översnabb matning, sliten skäregg, föroreningar inuti plattan, otillräcklig spånblåsning och dammuppsamling. |
| Instabil R-vinkeldimension | Dålig koncentricitet, glidande spännhylsa, lös fastspänning av arbetsstycket, skaft böjt av slag. |
| PCD banbrytande flisning / skåra | Verktygskollision, hårt främmande föremål inuti arbetsstycket, kraftiga vibrationer, överdrivet skärdjup med en gång. |
| PCD-insats lossnar och faller av | För hög skärtemperatur, överbelastningsbearbetning, skadad lödsöm, långvarig torrkapning utan värmeavledning, termisk deformation av substratet. |
| Bränd & svärtad plåtyta | Felaktig spindelmatningsparameter, dålig evakuering av spån, heta spån bränner arbetsstyckets yta. |
| Verktygets livslängd långt under förväntan | Arbetsstycke med högt glasfiber, orimliga skärparametrar, dålig dammavlägsnande effekt, deformerat skaft som orsakar instabil skärning. |
1. Lagring:Förvara individuellt i en speciell verktygslåda med spetsskydd. Ingen stapling eller barplacerad, undvik kollisionspåverkan.
2. Före operation:Visuell kontroll av skärkanten för flisning eller sprickor; rengör spännhylsdamm; inspektera spindelns utlopp.
3. Under bearbetning:Låt dammuppsamlings-/luftblåsningssystemet fungera kontinuerligt. Inspektera med jämna mellanrum R-vinkeldimensionen, övervaka slitage och skaftdeformation.
4. Efter bearbetning:Blås bort spån och damm med lågtrycksluftpistol, repa inte PCD-kanten med hårda föremål; inspektera PCD-kanten för mikroflisning.
5. Hantering:Håll bara i skaftdelen, rör inte vid PCD-skärspetsen; förhindra att den tappas för att undvika böjt skaft och verktygsskrot.
A1: PCD-diamantskärande har mycket högre slitstyrka än hårdmetall. Livslängden kan ökas mer än tio gånger för bearbetning av glasfiberplåtar och mindre ludd uppstår. Dess brist är relativt låg seghet; den får inte användas för bearbetning av järnhaltig metall.
A2: För hög matningshastighet, stort spindellopp, otillräcklig fastspänning av arbetsstycket eller överhängande verktygslängd. Det rekommenderas att minska matningshastigheten och inspektera fixturen och spindelns tillstånd.
A3: Ja. Skicka tillbaka till fabriken för professionell omslipningsservice för att återställa banbrytande precision efter kantslitage.
A4: Det är inte lämpligt för stål, järn och andra järnmetallplattor. Det gäller glasfiberskivor, PCB, kompositmaterial och arbetsstycken av ingenjörsplast.
Adress
Byggnad 17, Yonglida Tiansheng Industrial Park, No. 50 Gangkou Avenue, Wanjiang District, Dongguan City, Guangdong Province, Kina
Tel
E-post