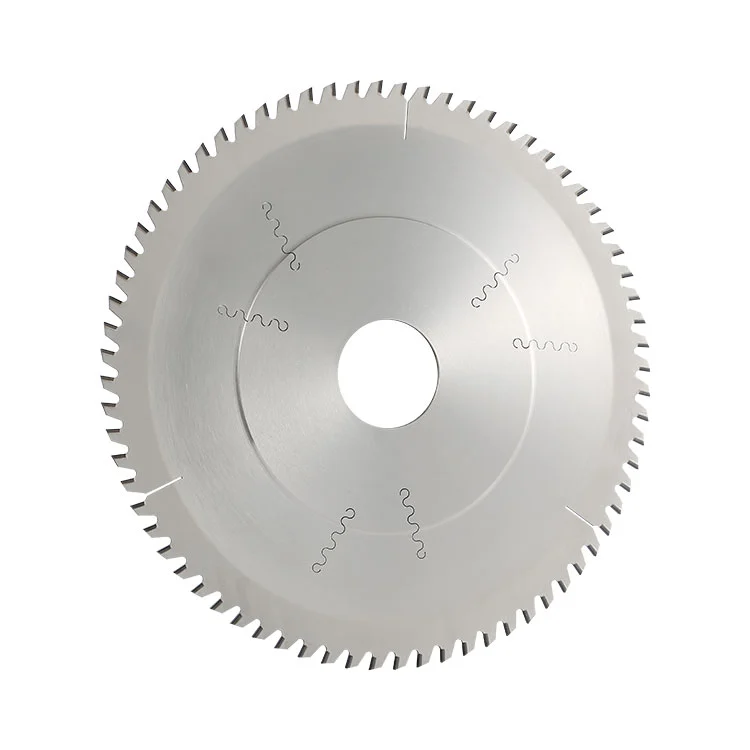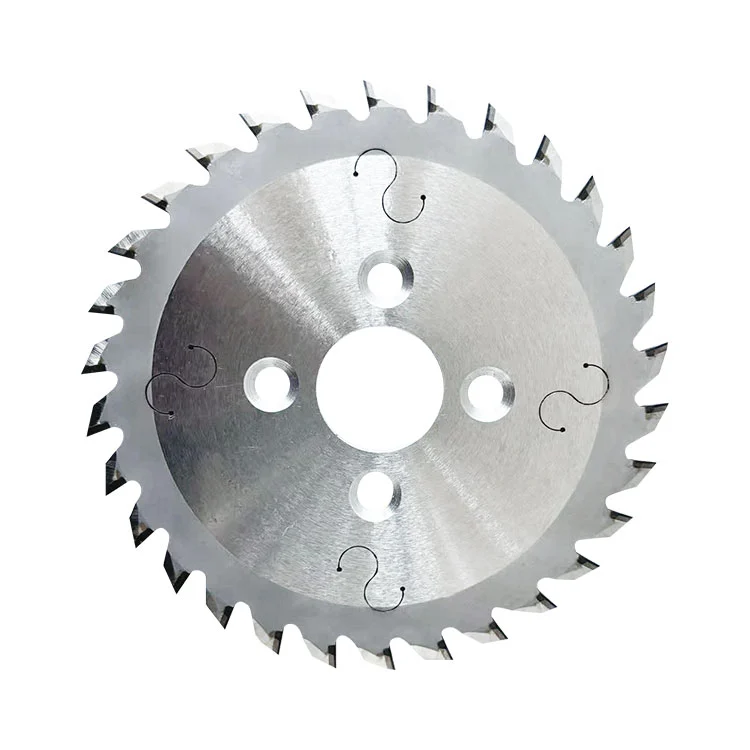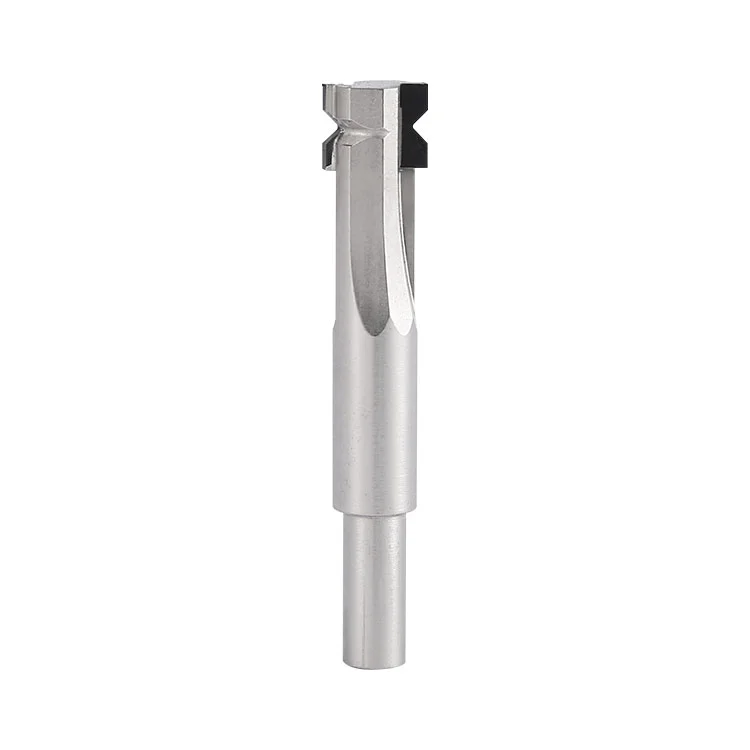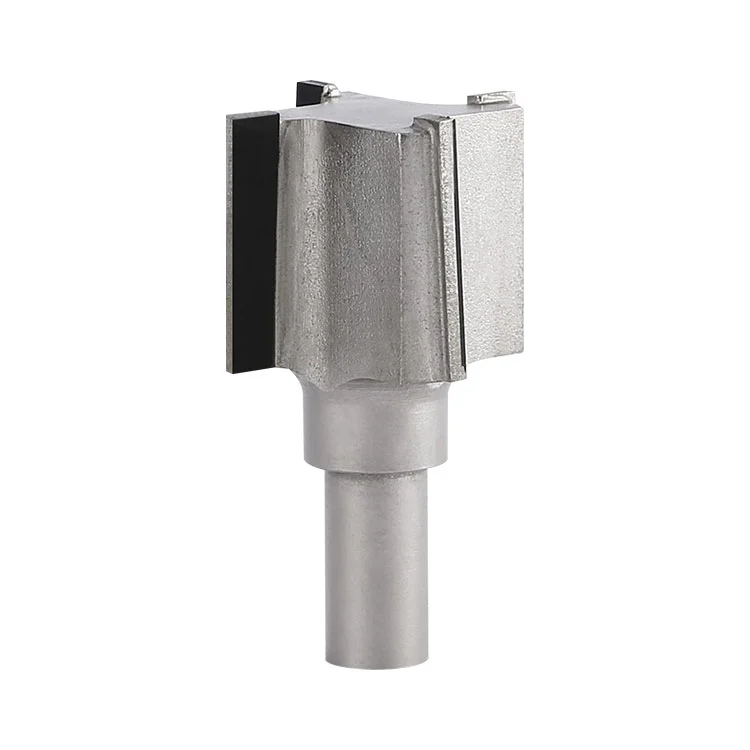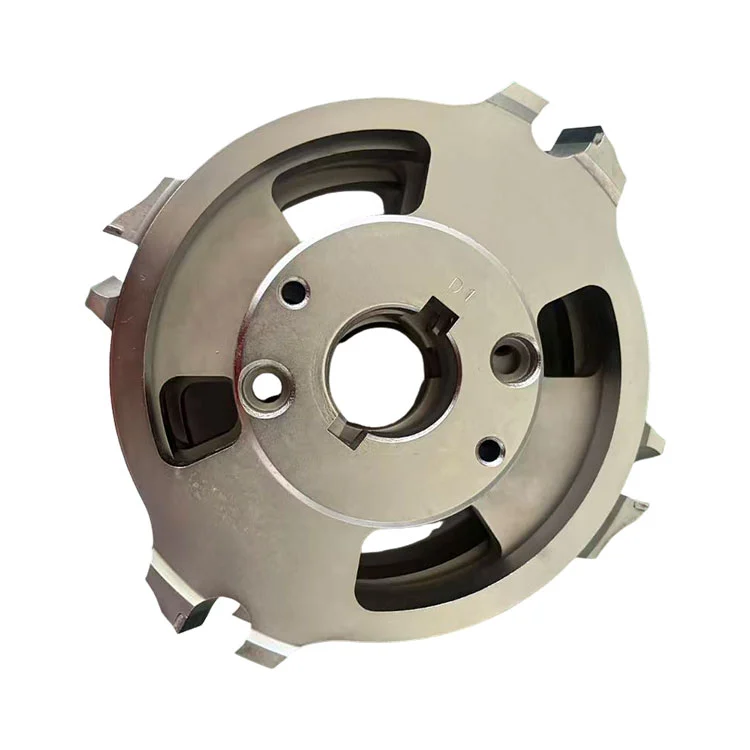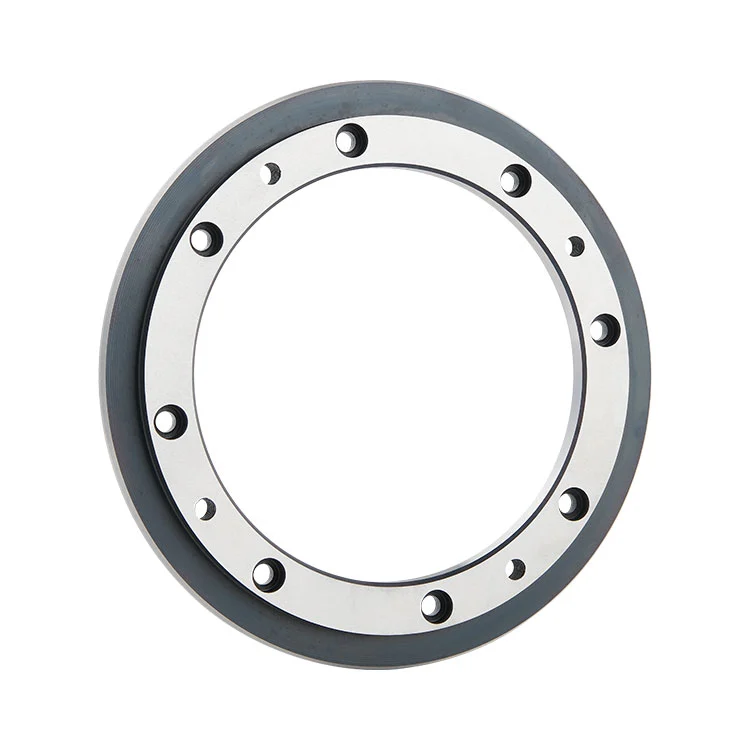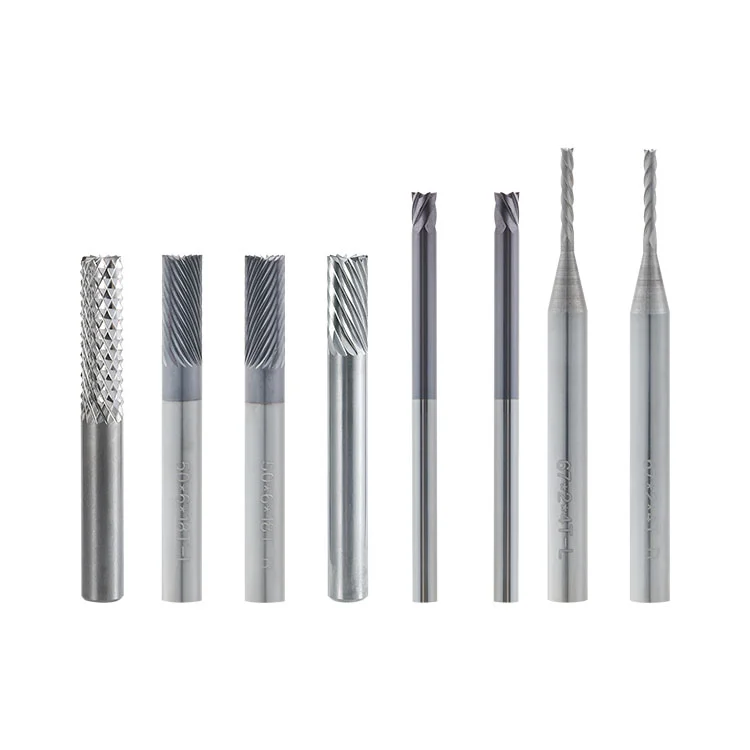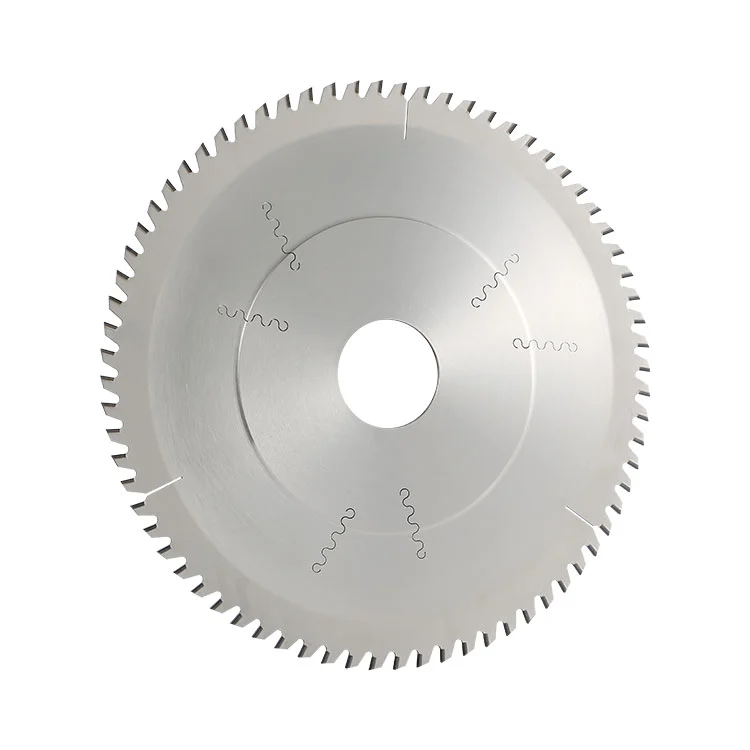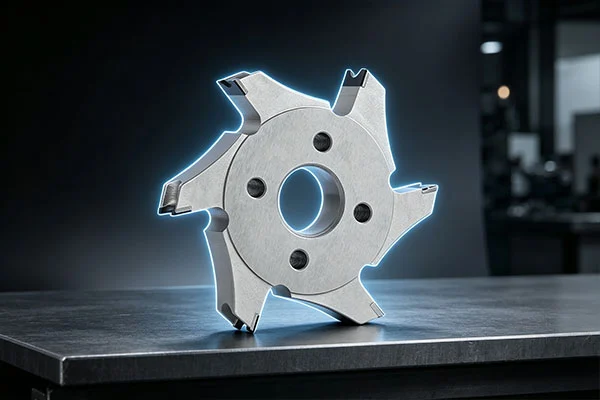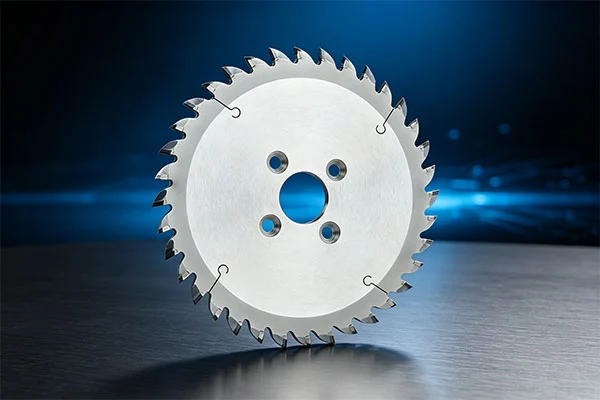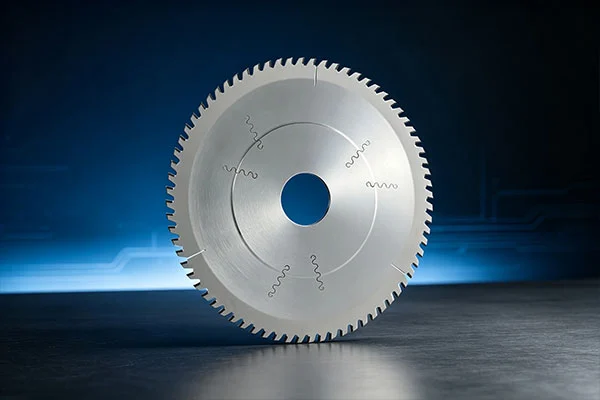
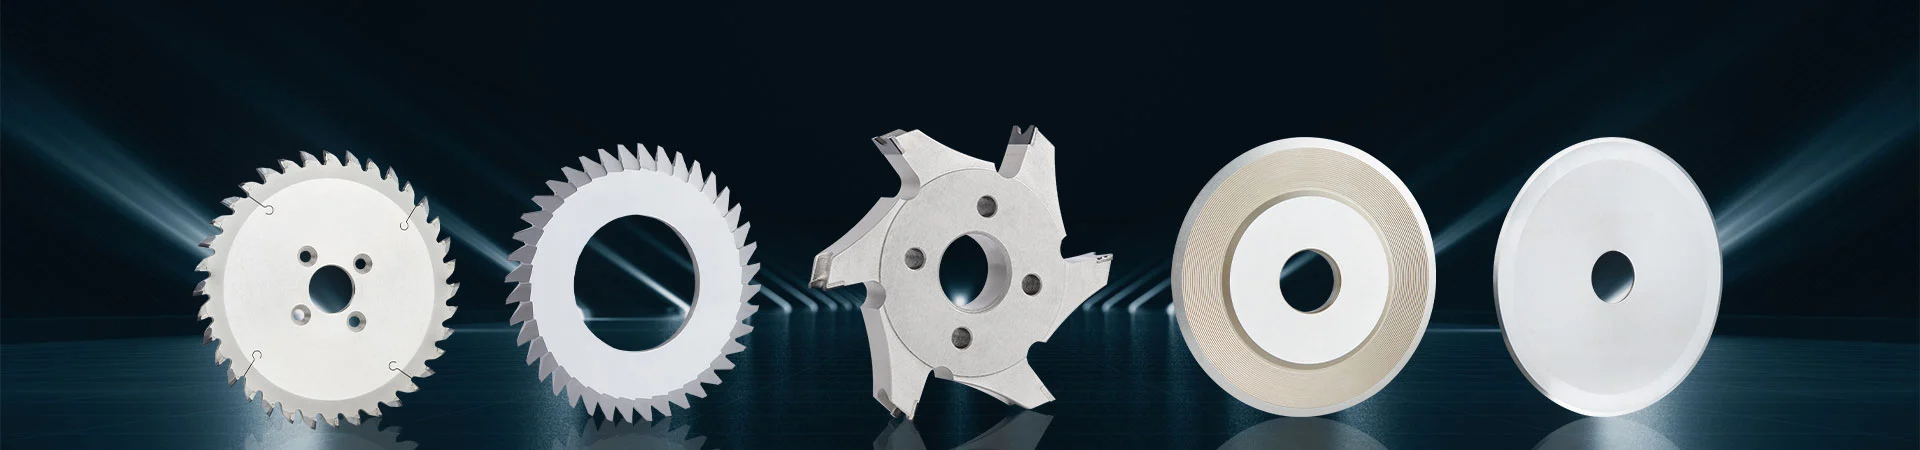
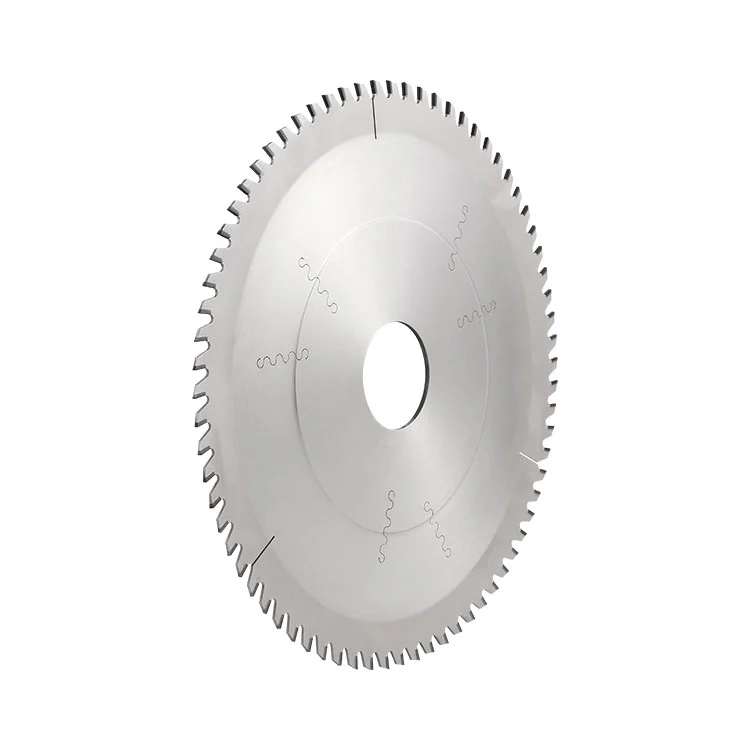
Winway är en professionell tillverkare och leverantör av PCD-sågblad för PCB. Detta blad antar ett höghållfast legerat stålsubstrat, med PCD polykristallina diamantsegment lödda på tandpositionerna som skäreggar. Tillgängliga tandprofiler inkluderar alternerande-vänster-höger tänder, trapetsformade platta tänder och andra alternativ, vilket gör den lämplig för paneldimensionering och skärning av FR-4 kopparklädda laminat, högglasfiberskivor, aluminiumbaserade skivor och andra PCB-material.
Jämfört med vanliga sågblad av volframstål ger PCD diamantskärkanten överlägsen slitstyrka. Underlag av legerat stål uppnår utmärkt dynamisk balans med låg vibration under höghastighetsskärning.
Den ger en ren skärsektion i mass-volymskärning och minskar glasfibergrader och kopparfoliegrader. Dess livslängd är mycket längre än sågblad av volframstål, vilket gör den till det föredragna verktyget för att dimensionera paneler i massvolymer i PCB-fabriker.
PCD-sågblad för PCB(PCD-sågblad i panelstorlek) är ett specialiserat PCB-skärverktyg konstruerat av ett legerat stålsubstrat med lödda polykristallina diamantsegment (PCD) som skärtänder. Installerad på PCB-panelstorleksmaskiner skär den stora råa basskivor till färdiga dimensioner för efterföljande produktionsprocesser.
Spindeln på paneldimensioneringsmaskinen driver diamantsågbladet att rotera med hög hastighet. Dess skärprocess innefattar följande steg:
Maskinspindeln driver bladet att rotera med önskad arbetshastighet, vilket bringar PCD-skärtänderna i kontakt med PCB-arbetsstycket.
Höghastighetsroterande PCD-skärtänder skär av hartset, glasfibertyget och kopparfolien från arbetsstycket genom en kombinerad klipp- och slipeffekt.
Olika tandprofiler utför sina respektive skäruppgifter. Alternativa-vänster-höger-tänder realiserar dubbelriktad skärning, medan trapetsformade platta tänder gör preliminär spårfräsning först och avslutar trimningen av tvärsnittet för att minska brädets inre spänning.
Processen fullbordar dimensionering och separering av PCB-paneler, erhåller ett platt skärande tvärsnitt, minskar delaminering, fuzzing och kantflisning och hjälper till att bibehålla skärningsdimensionell noggrannhet.
Följande tabell visar tillgängliga standardspecifikationer för dettaPCD-sågblad för PCB.
| Ordinal | Ytterdiameter (mm) | Kroppstjocklek (mm) | Borrning (mm) | Antal tänder Z | Tandprofil |
|---|---|---|---|---|---|
| 01 | 255 | 2.5 | 25.4 | 60/72 | Alternativ-vänster-höger / trapetsformad-platt |
| 02 | 305 | 2,4/2,6/4,0 | 25,4 / 31,75 | 54/60/72 | Alternativ-vänster-höger / trapetsformad-platt |
| 03 | 325 | 3,6/4,0 | 25.4/30/60 | 72/84 | Alternativ-vänster-höger / trapetsformad-platt |
| 04 | 350 | 3,2/3,6/4,0 | 25.4/30/60 | 48/54/72/84 | Alternativ-vänster-höger / trapetsformad-platt |
Anpassning:Anpassad ytterdiameter, inre hål, tjocklek, tandkvantitet och tandprofil är tillgängliga enligt maskin- och PCB-produktionskrav.
Bladet är designat för följande PCB-panelstorleks- och skärapplikationer:
Massvolym panelstorleksskärning för vanliga FR-4 kopparklädda laminat.
Skärande produktion av hög-TG, hög-glasfiber svårbearbetade PCB-skivor.
Panelstorlek och depanelering för aluminiumbaserade PCB.
Kapning av halogenfria skivor och kompositsubstratskivor.
Automatisk panelstorleksmaskin kontinuerliga massproduktionslinjer.
Följande arbetsförhållanden är inte lämpliga för denna kniv eller kan öka risken för skärkantsskador:
Fast metallskärning:Skärning av fast tjock metall, rostfritt stål och metallarbetsstycken med hög hårdhet; PCD-tänder är benägna att flisa.
Hårda föroreningar:Arbetsstycken blandas med stora hårda metalliska föroreningar och grova partiklar, vilket kommer att orsaka slagskador på PCD-skärtänder.
Otillräcklig dammborttagning:Arbetsförhållanden utan effektiva dammblåsnings- och spånborttagningsanordningar; ackumulerat glasfiberdamm påskyndar tandslitage.
Överdriven utrustningsvibration:Utrustning med för mycket spindelavbrott eller en lös flänsplatta; kraftiga vibrationer orsakar lätt PCD-tandflisning.
Torrskärning med tung belastning:Långvarig torrkapning med tung last utan blåskylning; hög temperatur kan leda till PCD-segmentavsöndring och substratdeformation.
Rengör spindelflänsen och positioneringsytan, installera sågbladet i rätt rotationsriktning och fäst flänsmuttrarna ordentligt. Kontrollera sågbladets utlopp vid ≤0,05 mm. Kontrollera om det finns sprickor eller tandflisor innan montering.
Pilmärket på sågbladet måste överensstämma med spindelns rotationsriktning. Omvänd montering kommer att orsaka allvarliga tandskador.
PCB-råkortet ska pressas fast utan att skeva eller glida. Arbetsstyckets vibrationer är en huvudorsak till grader och ojämna skärdimensioner.
Matcha rimlig spindelhastighet och matningshastighet enligt skivans tjocklek och material. Undvik alltför stort skärdjup i en enda passage och håll blåsnings- och spånavskiljningssystemet igång kontinuerligt.
Följande tabell sammanfattar vanliga skärproblem, möjliga orsaker och motsvarande lösningar.
| Onormalt fenomen | Rotorsak | Lösning |
|---|---|---|
| Brädkantsfuzzing och glasfibergrad | Slöa skärtänder, för hög matningshastighet, otillräcklig spånblåsning, löst arbetsstycke, stor spindellopp | Minska matningshastigheten, förbättra luftblåsningen, tryck tillbaka arbetsstycket, inspektera spindeln, gå tillbaka för nyslipning om tänderna är slitna |
| Instabil skärdimension | Stort sågbladslopp, lös fläns, arbetsstycket glider | Återinstallera och lås sågbladet, kalibrera spindeln, förbättra brädans fastspänning |
| PCD tandflisning / tandlossning | Fel rotationsriktning, skiva blandad med hårda föroreningar, kraftiga vibrationer, för djup skärning | Kontrollera rotationsriktningen, inspektera råskivans kvalitet, eliminera utrustningsvibrationer, optimera skärparametrar |
| PCD-segment debrading och fall-off | Långvarig torrkapning, överbelastningsskärning, överdriven skärvärme | Förbättra spånblåsande kylning, lägre matningshastighet, minska skärbelastningen |
| Brädbränning och hartsbränning | Felaktig spindelmatningsparameter, dålig spånevakuering | Justera hastighetsmatningsmatchningen, stärk blåsningen för att ta bort heta chips |
Förvara sågbladet individuellt i en speciell bladlåda, undvik kollision och fall. Skydda PCD-tänder från hårda stötar och håll substratet av legerat stål borta från fukt för att förhindra rost.
Inspektera bladet visuellt för sprickor, tandflisning och substratdeformation. Rengör flänsen och positioneringshålet före installation.
Låt spånblåsningsanordningen alltid fungera. Kontrollera med jämna mellanrum skärsektionens kvalitet och tandslitagetillstånd.
Ta bort rester av harts och glasfiber från tandspalterna med en mjuk borste eller lågtrycksluftpistol. Skrapa aldrig PCD-tänder med hårda verktyg.
När skärkvaliteten uppenbarligen försämras, skicka tillbaka bladet till fabriken för professionell omslipning, om tjänsten är tillgänglig. Slipa inte bladet själv.
A1: PCD-diamantskärtänder har överlägsen slitstyrka, och legerat stålsubstrat ger god dynamisk balans i hög hastighet. Dess livslängd är flera gånger längre än sågblad av volframstål. Det håller stabil skärkvalitet vid skärning i massvolym med färre glasfiber- och kopparfoliegrader, minskar frekventa verktygsbyten och förbättrar produktionseffektiviteten.
S2: Vanliga alternativ är alternativa-vänster-höger tänder och trapetsformade platta (hög-låg) tänder. Välj efter skivmaterial och tjocklek; anpassade tandprofiler finns tillgängliga på begäran.
A3: DenPCD-sågblad för PCBär lämplig för paneldimensionering och skärning av PCB-material såsom vanliga FR-4 kopparklädda laminat, högglasfiberskivor och aluminiumbaserade skivor.
A4: Livslängden beror på glasfiberinnehållet i skivan, spindelhastighet, matningshastighet och spånblåsningseffekt. Under lika arbetsförhållanden presterar den mycket bättre än sågblad av volframstål; högt glasfibermaterial kommer att påskynda slitaget av skärtänder.
A5: Inte nödvändigtvis. Orsakerna kan inkludera slitna skärtänder, för hög matningshastighet, otillräcklig spånblåsning, lös brädklämning och stort spindellopp. För dålig prestanda med ett nytt verktyg, kontrollera först utrustningsparametrar och spännstatus. Omslipning kan behövas efter spetsslitage.
Adress
Byggnad 17, Yonglida Tiansheng Industrial Park, No. 50 Gangkou Avenue, Wanjiang District, Dongguan City, Guangdong Province, Kina
Tel
E-post